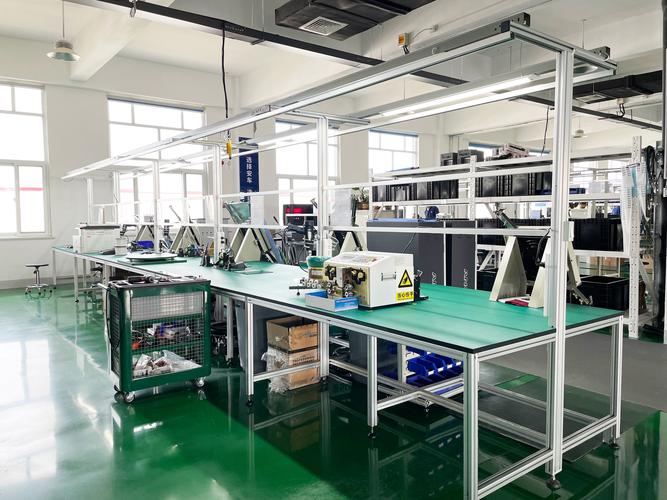
标准化:机械制造里最被低估的“隐形夹具”
图纸又改版了。车间主任脸都绿了。
为啥?因为同一批法兰,三台机床干出来三个样。操作工说按图加工的,质检说按检验卡测的,工艺说参数表上周就换了。你看,谁都没撒谎。问题出在哪?标准没对齐。
标准化这词,听着像行政部的活儿。其实在机械制造里,它更像一套隐形夹具——不直接切屑,但决定了你能不能把活干稳、干快、干便宜。
一、标准化不是把文件堆成山,是把变量摁住
很多工厂一提标准化,先买一堆文件夹。ISO 9001、GB/T、企业内控,表格贴满墙。结果呢?老师傅还是靠手感,新员工还是靠猜。❗这不是标准化,这是标准化表演。
真正的标准化,先盯住几个要命的地方:
- 图纸模板统一:图层、线型、公差标注、基准符号,别让工艺员看图纸像破译密码。
- 物料编码统一:同一个 M8 螺栓,采购叫 8 螺丝,仓库叫 M8*20,ERP 里又冒出一个新码。这仗没法打。
- 公差配合统一:H7/g6 还是 H7/f7?不是不能改,而是改之前得让设计、工艺、装配都点头。这直接决定互换性水平。
- ✅检验口径统一:用卡尺还是千分尺,测几个点,什么时候测。别等装配装不上了再扯皮。
 机械制造车间标准化作业指导书看板
说实话,标准化的第一收益不是质量,是沟通成本下降。原来一句话要解释十分钟,现在一个代号搞定。爽不爽?干过采购和工艺的人最懂。
二、工艺标准化:把老师傅的手感变成可复制的参数
机械加工最怕什么?怕“只有老王会”。老王一走,那台五轴机床像被抽了魂。
所以工艺标准化不是写废话 SOP,而是把关键变量固定下来:刀具牌号、切削参数、装夹方式、基准选择、走刀路线、冷却方式。每一项都要能复现。💡注意,是能复现,不是写得漂亮。
比如零点定位系统。以前换夹具,找正半小时。现在标准化夹具板一推,拉钉一锁,几分钟开工。这背后是接口标准化、定位销标准化、程序原点标准化。少一个,快换就是笑话。
 数控机床标准化夹具与零点定位系统特写
还有刀具管理。有些厂刀具柜像杂物间。标准化的做法是:每把刀有编码,有寿命,有对应程序,有换刀记录。MES 一扫,谁用的、还能用多久、上次崩刃是啥原因,全出来。这时候标准化就不是纸面功夫,是钱。
问:我们厂产品批量小、品种多,标准化会不会把柔性搞死?
答:恰恰相反。小批量多品种最需要标准化,但标准要定在“接口层”,不是“产品层”。比如夹具接口、程序命名、刀具编号、检验模板统一,产品本身可以千变万化。柔性靠的是快速切换,不是每换一个产品就重新发明轮子。
问:工艺标准化后,老师傅的经验还有用吗?
答:更有用了。经验得从脑子里掏出来,变成参数、案例和判断规则。老师傅负责定义边界,标准负责复制边界。否则经验永远锁在个人身上,人一走,工艺就断档。
三、数据与接口标准化:数字化最后一道坎
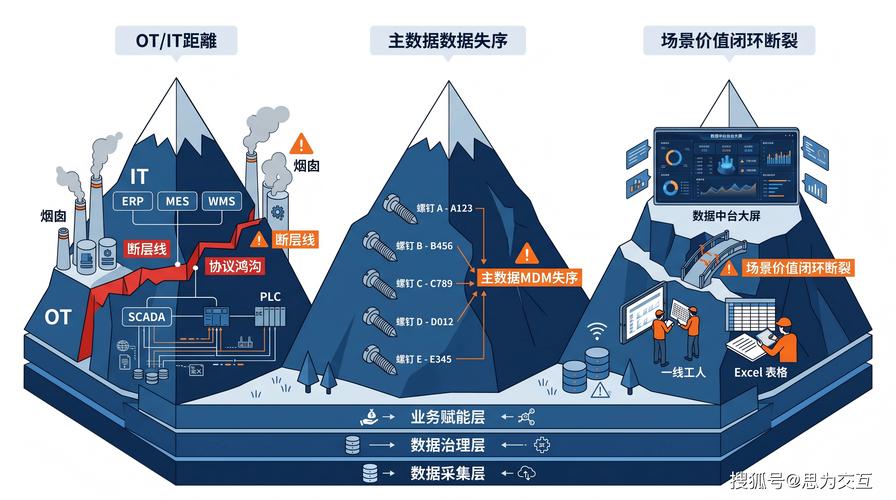 三、数据与接口标准化:数字化最后一道坎
现在不少工厂上了 PLM、MES、ERP、WMS,听起来很猛。可一打通就露馅:物料编码不一致,BOM 版本对不上,图纸和程序关联靠 Excel。系统越多,孤岛越密。
这不是软件不行,是数据标准没先行。
2025 年以来,制造业聊得最多的是 OPC UA、数字线程、数字孪生。可底层没标准化,数字孪生就是三维动画。设备型号不同、协议不同、数据字典不同,采上来的数据连“温度”是摄氏度还是华氏度都说不清。你说怎么分析?
比较务实的做法:
- 先统一物料主数据,一物一码,谁也别乱建。
- 统一BOM 结构规则,设计 BOM、工艺 BOM、制造 BOM 怎么转换,定清楚。
- 统一数控程序命名,别让操作工在共享盘里翻“最终版最终版2”。
- 统一设备接口,能走 OPC UA 就走,不能走就加网关,但数据点表必须规范。
- 统一质量数据模板,SPC 也好,AI 质检也好,输入不标准,输出就是玄学。
这里插一句,标准化不等于死板。标准可以分层:国际标准、国家标准、行业标准、企业标准、部门作业标准。越往下越具体,也越该允许快速迭代。顶层稳住,底层灵活。这才是活的标准。
四、标准化最怕什么?怕只罚人不改标准
有些工厂推行标准化,最后变成罚款条例。操作工没按 SOP,罚。可 SOP 本身写得反人类,谁来管?
标准要能落地,得满足三个条件:可执行、可检查、可改进。可执行,是别写“适当拧紧”这种鬼话。可检查,是有明确频次和判定准则。可改进,是有人收集异常,定期修订版本。
不然,标准就是墙上的一张纸。风一吹,掉了。
再说个真事。有家做液压阀的厂,图纸标准化做了半年,效果一般。后来他们把刀具标准化和夹具标准化先干,换型时间从 90 分钟压到 25 分钟。老板这才信了。标准化不是面子工程,它从最疼的地方下手,才见效。
所以别问标准化有没有用。先问:你的图纸、物料、工艺、程序、检验,能不能让一个新人三天内看懂并干出合格件?能,那标准化就是资产。不能,那它只是文档。
就聊到这。车间那边又喊我了。