工业测量:从卡尺到激光跟踪仪,精度是抠出来的
车间里,老师傅把游标卡尺往工件上一卡,眉头皱起来。“差了半丝。”半丝?0.005毫米。这玩意儿,眼睛根本看不出来。但机器不骗人。测量,在工业圈里从来不是小事。
说实话,我见过太多因为测量不准导致整批零件报废的案例。那损失,啧啧。所以今天不聊虚的,就聊聊工业测量这摊子事。
测量工具进化史:从卡尺到激光跟踪仪
早年间,车间里测量就靠三样:卡尺、千分尺、塞规。卡尺量个大概,千分尺抠细节。但有个问题——全靠手感。老师傅手稳,量得准;新手一哆嗦,差个几丝很正常。❗
后来有了三坐标测量机。那玩意儿厉害,探针一碰,XYZ坐标全出来。复杂曲面?没问题。但缺点也明显:工件得搬过去,离线测量,费时费力。
现在呢?激光跟踪仪、激光雷达、甚至AI视觉测量。精度能到微米级,量程几十米。比如飞机装配,用激光跟踪仪实时跟踪部件位置,差一丝都能报警。💡
 工业车间工人用游标卡尺测量金属轴
不过话说回来,工具再先进,基础功不能丢。我见过一个厂,买了台进口三坐标,结果因为地基没做好,振动太大,测出来的数据飘得跟股票似的。所以,测量环境比工具本身还关键。
在线测量 vs 离线测量:到底怎么选?
这是很多厂长纠结的问题。在线测量,就是在机床上装测头,加工完直接测。好处是快,不用拆工件,还能实时补偿。比如数控机床加工叶片,测头一测,发现尺寸偏了,系统自动调整刀具路径。这叫闭环制造。✅
离线测量呢?三坐标测量机、影像仪,精度更高,但效率低。适合抽检或者首件检验。
问:我们厂小,预算有限,能不能只买卡尺和千分尺?
答:说实话,如果产品公差在±0.05毫米以上,卡尺千分尺够用。但要是公差±0.01毫米甚至更小,建议至少上一台二手三坐标。不然量具的磨损、温度变化,分分钟让你怀疑人生。❗
问:在线测量会不会影响加工效率?
答:会,但值得。测头测量一次也就几秒钟。比起批量报废,这点时间算什么?而且现在很多机床自带测头循环,自动化程度高,基本不占额外工时。
 数控机床在线测头正在测量金属工件
测量精度杀手:温度、振动、还有你的手
 测量精度杀手:温度、振动、还有你的手
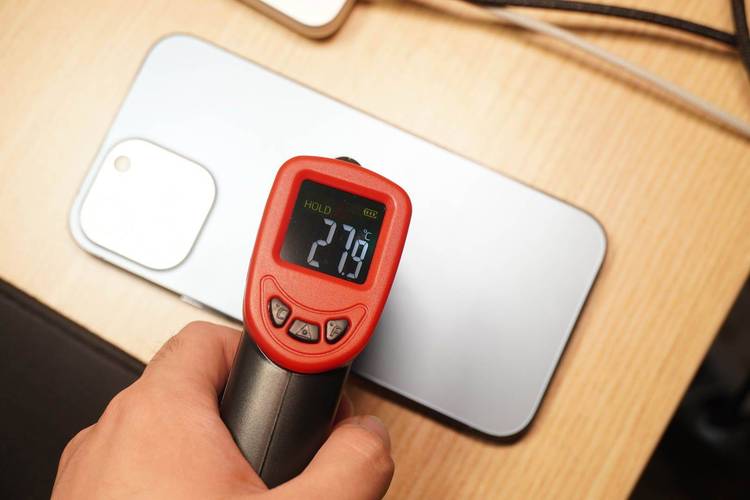
很多人忽略温度。标准测量温度是20℃。但车间里夏天能到35℃,冬天可能只有5℃。钢材热膨胀系数大约是11.7×10⁻⁶/℃。一个100毫米的钢件,温差10℃,尺寸变化就是0.0117毫米。这已经超过很多精密零件的公差了。😱
所以精密测量室必须恒温。恒温恒湿,还要防振。地基得单独做,远离冲床、磨床这些振动源。我见过一个厂,三坐标放在车间角落,旁边就是铣床。测出来的圆度,每次都不一样。后来搬到恒温间,数据立马稳了。
还有操作手法。千分尺测力大小会影响读数。测力过大,工件变形,读数偏小。测力过小,又测不到真实尺寸。所以现在有数显千分尺,带测力控制。但老手还是凭感觉。对吧?
校准也很重要。量具用久了会磨损。卡尺的测量面磨出圆角,千分尺的螺杆磨损。定期送计量室校准,别省这个钱。💡
测量数据不只是合格与否,它是金矿
 测量数据不只是合格与否,它是金矿
很多工厂测完就完了,记录往抽屉里一塞。可惜了。测量数据能做SPC(统计过程控制),能看趋势,提前预警。比如连续10件尺寸都在公差上限附近,虽然合格,但说明刀具在磨损,该换了。这时候换刀,成本最低。
再进一步,测量数据接入MES系统,实现数字孪生。每件产品的实际尺寸都对应一个数字模型。客户要查,直接调数据。这叫质量追溯。汽车行业早就这么干了。
现在还有AI视觉测量。摄像头一拍,算法自动识别尺寸。速度快,适合大批量小零件。但算法需要大量样本训练,初期投入不低。不过一旦跑起来,真香。
最后说个真事。有家做液压阀的厂,一直用卡尺抽检。后来客户投诉漏油。一查,阀芯直径公差超了。但卡尺量不出来,因为卡尺精度不够。换了气动量仪,问题立马暴露。所以,测量工具的选择,得跟产品精度匹配。别凑合。
测量这行,说深很深,说浅也浅。关键是别糊弄。你糊弄它,它就糊弄你。😉