别再迷信进口齿轮了!2024年国产工业齿轮的真实落地账
上周在苏州太仓的精密传动车间蹲了整三天,脚上的劳保鞋磨出个水泡。
累是真的累。
蹲在恒温加工通道里盯着三坐标测量仪的实时读数时,旁边干了22年的老钳工叼着没点燃的烟跟我吐槽,说十年前他们给进口传动设备做配套,对方来验收的工程师拿个便携测振仪扫一圈,说齿面啮合精度差了半丝,直接整批打回,连坐下来喝杯茶聊改进方案的机会都不给。
那时候整个车间的人都憋着一口气。
现在呢?他们刚下线的那批1.5MW风电齿轮,装在台架上连续跑了1800小时,测下来的传动效率98.7%,噪音值比同参数的德国进口齿轮还低1.2分贝。来验收的国内风电整机厂的采购,拿着检测报告翻了三遍,最后问的第一句话是"你们这个价格还能不能再谈点"。
 风电齿轮加工车间三坐标测量检测现场
问:很多采购说同参数的国产齿轮比进口的便宜近一半,是不是材料偷工减料了?
答:真不是。去年我跟着做材料检测的朋友拆过3组不同价位的同模数齿轮,国产高端线用的是精炼后的20CrMnTiH齿轮钢,碳硫含量的检测值跟进口同材质的报告比,误差不超过0.002%,连热处理后的残余奥氏体含量都控制在了15%以内。反倒是很多报价低到离谱的"杂牌货",用的是回收废钢炼的原料,看着表面渗碳层厚度达标,心部韧性差得离谱,跑个两三千小时就出现断齿。
💡 采购避坑提示:别光看标称的精度等级,一定要让供应商提供每批次的材料光谱报告、齿面硬度逐件检测记录,拿不出这些材料的,报价再低也别碰。
齿轮齿面偏载磨损痕迹实拍图
问:齿轮选型的时候,优先看精度等级还是承载能力?
答:得对着实际工况选,没有绝对的优先级。要是用在高速轻载的食品包装线上,6级精度的齿轮跑个五六年都不会出问题;要是装在重载的盾构机刀盘传动上,哪怕精度高到4级,齿根弯曲强度不够,说断就断。
我之前见过最离谱的选型,把用于轻型办公设备传动的8级精度齿轮,装在了港口起重机的起升机构上,用了不到半年,齿面的点蚀坑深到能卡住指甲。
❗ 别拿通用选型手册硬套特殊工况,高温、高湿、有粉尘的场景,必须给齿轮做表面的特殊防护涂层,不然再好的材料也扛不住腐蚀和磨粒磨损。
国产齿轮现在到底能打到什么段位?
很多人对国产齿轮的印象还停留在"能转就行,精度差、寿命短"的阶段,说实话,这个印象放在十年前没毛病,放在2024年真的太滞后了。 现在国内头部的齿轮加工厂,早就能稳定生产5级精度的硬齿面齿轮,夹杂物控制等级能做到0.5级,渗碳层的深度误差控制在0.05mm以内,齿面的粗糙度能做到Ra0.8,跟国际一线品牌的同规格产品比,参数表上的数值根本分不出高下。 风电齿轮加工车间三坐标测量检测现场
问:很多采购说同参数的国产齿轮比进口的便宜近一半,是不是材料偷工减料了?
答:真不是。去年我跟着做材料检测的朋友拆过3组不同价位的同模数齿轮,国产高端线用的是精炼后的20CrMnTiH齿轮钢,碳硫含量的检测值跟进口同材质的报告比,误差不超过0.002%,连热处理后的残余奥氏体含量都控制在了15%以内。反倒是很多报价低到离谱的"杂牌货",用的是回收废钢炼的原料,看着表面渗碳层厚度达标,心部韧性差得离谱,跑个两三千小时就出现断齿。
💡 采购避坑提示:别光看标称的精度等级,一定要让供应商提供每批次的材料光谱报告、齿面硬度逐件检测记录,拿不出这些材料的,报价再低也别碰。
那些被忽略的齿轮细节,才是决定寿命的关键
很多技术人员选齿轮的时候,就对着选型手册算模数、齿数、传动比,觉得参数对上了就能用。 真的会出大问题。 之前碰到个做矿山输送设备的厂家,换了同参数的标准齿轮之后,设备刚投产三个月就出了周期性的异响,拆下来一看,齿面的偏载磨痕占了整个齿宽的60%,一问才知道,他们选的是没有做齿向修形的通用齿轮,根本没考虑长轴传动下的轴挠曲变形带来的啮合错位,本来能跑十年的齿轮,硬被磨成了半年寿命的消耗品。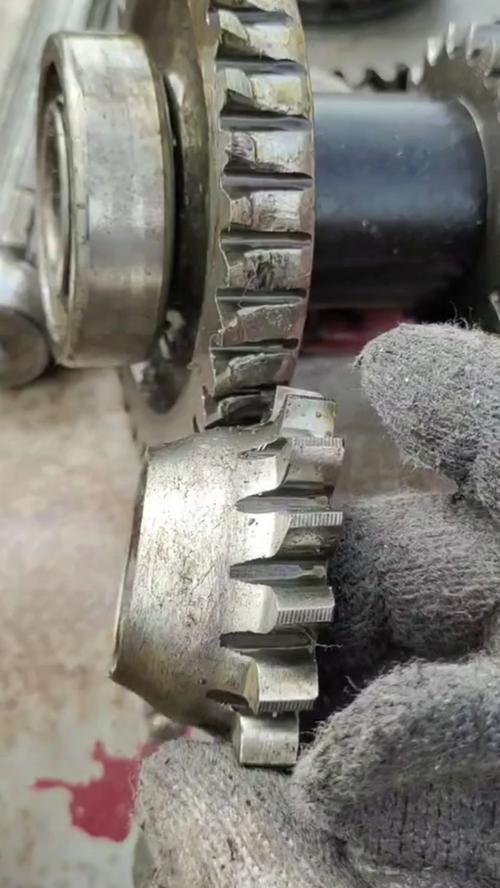 齿轮齿面偏载磨损痕迹实拍图
问:齿轮选型的时候,优先看精度等级还是承载能力?
答:得对着实际工况选,没有绝对的优先级。要是用在高速轻载的食品包装线上,6级精度的齿轮跑个五六年都不会出问题;要是装在重载的盾构机刀盘传动上,哪怕精度高到4级,齿根弯曲强度不够,说断就断。
我之前见过最离谱的选型,把用于轻型办公设备传动的8级精度齿轮,装在了港口起重机的起升机构上,用了不到半年,齿面的点蚀坑深到能卡住指甲。
❗ 别拿通用选型手册硬套特殊工况,高温、高湿、有粉尘的场景,必须给齿轮做表面的特殊防护涂层,不然再好的材料也扛不住腐蚀和磨粒磨损。