工业传感器选型避坑:2024年智能制造产线的真实落地经验
上周在苏州张家港的一家汽车零部件厂蹲了3天,他们刚花200多万上的视觉检测和激光位移传感器,愣是因为选型不对,产线良率从98%掉到89%。
车间主任脸都绿了。
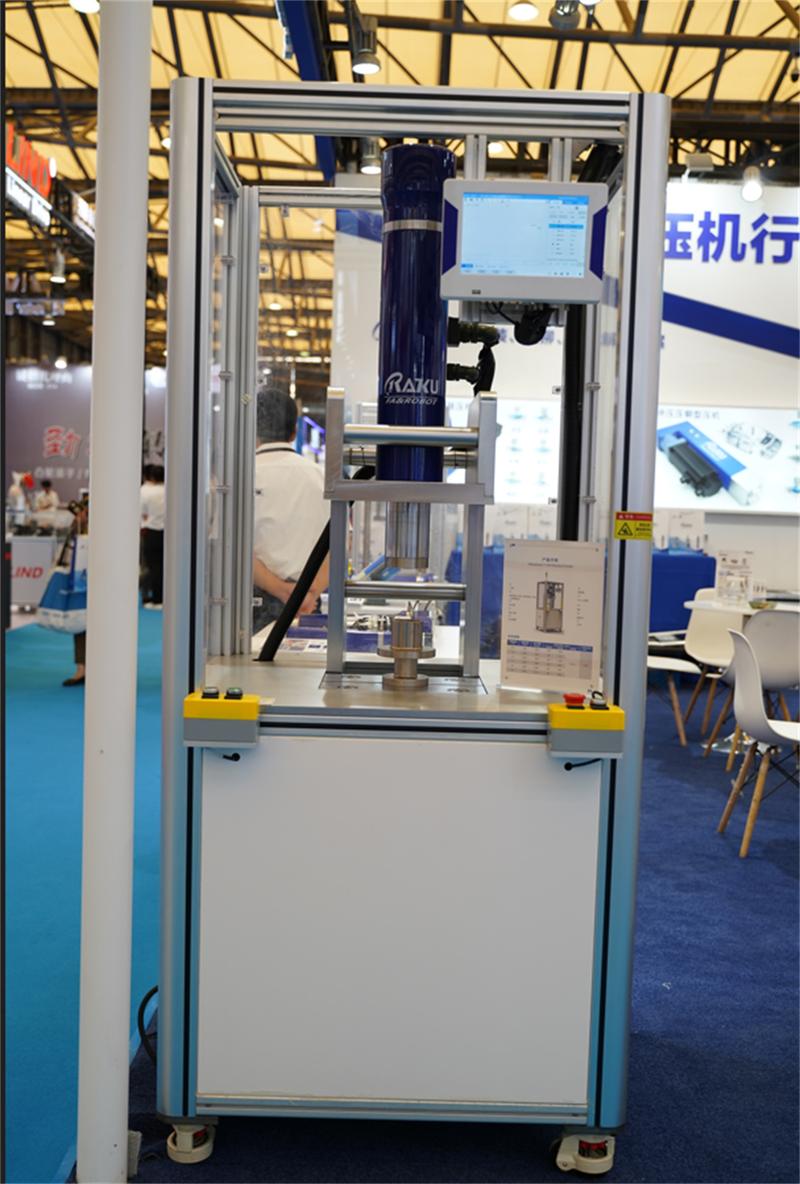
 汽车零部件冲压车间现场传感器安装实拍
IP67是防短时浸泡,扛不住长期的切削液雾气侵蚀,密封圈半年就老化漏液。真在油污大、需要高压冲洗的工位,直接上IP69K防护等级的型号,别省那点每只200块的差价。上次有个客户为了压价选了IP67的接近开关,装在数控车床的刀架旁边,三个月换了42只,算上停机损失的人工和产能,比当初直接买IP69K的贵了三倍都不止。
对了,还有振动等级。很多人选型的时候根本不看这个参数,装在冲床、锻压设备旁边的传感器,要是没选抗10g以上随机振动的型号,用不了三个月内部光路就偏了,测什么都不准。
光伏层压机现场安装的IO-Link压力传感器特写
问:预算有限的中小制造厂,有没有必要一步到位选带IO-Link的传感器?
答:看你产线的自动化程度。如果是单台设备的简单工位,其实可以先选基础款,但只要是连续生产的流水线,尤其是24小时两班倒的产线,真的别省这个钱。你算下一次停机的损失,一小时大几千甚至上万,传感器多花的那点钱,一次故障就赚回来了。我之前接触的一个做紧固件的小厂,一条线一小时产8万颗螺丝,因为压力传感器坏了没及时发现,跑了三个小时的废件,算下来损失了20多万,要是当初选个带故障自诊断的,根本不会出这事儿。
对了,2024年还有个很明显的趋势,就是越来越多的视觉传感器开始带本地AI推理。不用把图像传到远端服务器,自己在传感器本地就能完成缺陷判断,传输延迟从原来的200ms降到10ms,产线速度能直接提30%。上次在苏州的一家消费电子厂,他们换了带本地AI推理的视觉传感器,之前因为传输延迟,产线速度只能跑到每分钟60件,现在能跑到80件,一年下来多赚的钱,够换三批传感器了。
为什么你买的工业传感器,总达不到标称精度?
太多人买传感器的时候,盯着参数表上的精度数字比价格,完全忘了这些数字都是实验室23℃恒温、无振动、无油污的理想环境测出来的。 你车间里是什么样? 冲床旁边的随机振动能到5g,切削液的雾气飘得满车间都是,夏天正午车间温度能冲到42℃,冬天靠江边的厂房没暖气,早上开机的时候设备温度才2℃。 问:很多厂家说自己的传感器温漂≤0.05%FS/℃,为什么装在车间里误差还是大? 答:别光看温漂数值,一定要看它的温漂补偿区间——不少便宜货的有效补偿区间只有15℃-35℃,你车间的实际温度直接跳出这个范围,精度直接打三折。 我上次见个厂买的便宜激光位移传感器,标称精度0.01mm,冬天装上去测出来的数飘0.2mm,拆下来拿回实验室测一点问题没有,设备管理员差点跟供应商在电话里吵起来。 还有人只看IP防护等级,觉得IP67就够用了。 错。 汽车零部件冲压车间现场传感器安装实拍
IP67是防短时浸泡,扛不住长期的切削液雾气侵蚀,密封圈半年就老化漏液。真在油污大、需要高压冲洗的工位,直接上IP69K防护等级的型号,别省那点每只200块的差价。上次有个客户为了压价选了IP67的接近开关,装在数控车床的刀架旁边,三个月换了42只,算上停机损失的人工和产能,比当初直接买IP69K的贵了三倍都不止。
对了,还有振动等级。很多人选型的时候根本不看这个参数,装在冲床、锻压设备旁边的传感器,要是没选抗10g以上随机振动的型号,用不了三个月内部光路就偏了,测什么都不准。
2024年落地的传感器选型,必须盯紧这几个新要求
搁五年前,工业传感器只要能把信号传到PLC就算合格,现在真不是了。 现在的智能制造产线,要的不是只会传数的传感器,是能自己判断状态的“智能节点”。 IO-Link接口现在已经是中高端工业传感器的标配了,别再买那种只能输出硬接线4-20mA信号的老款了,后期改线改到你崩溃。带IO-Link的传感器,能直接把内部的健康状态传到系统里——镜头脏了、内部温度过高、振动超限、接线松动,不用等出了次品才发现异常。 去年在无锡的一家光伏组件厂,他们上的带IO-Link的压力传感器,能实时监测层压机的加热板压力分布。之前靠人工巡检摸温度,现在传感器直接报哪块加热板的压力不对,提前2小时发现密封胶条老化,避免了一整批组件的报废,算下来一次就省了12万。 说真的,我见过不少干了二三十年的老工程师,还觉得硬接线的传感器可靠。真的,现在IO-Link的可靠性比硬接线高多了,每根线的信号质量都能实时监测,线松了马上报警,不用你蹲在机柜后面挨个查线查到半夜。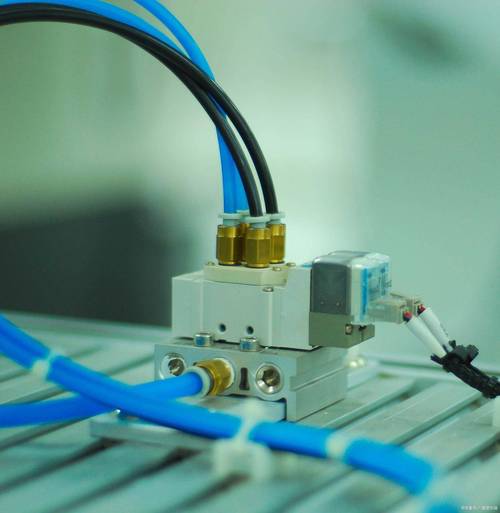 光伏层压机现场安装的IO-Link压力传感器特写
问:预算有限的中小制造厂,有没有必要一步到位选带IO-Link的传感器?
答:看你产线的自动化程度。如果是单台设备的简单工位,其实可以先选基础款,但只要是连续生产的流水线,尤其是24小时两班倒的产线,真的别省这个钱。你算下一次停机的损失,一小时大几千甚至上万,传感器多花的那点钱,一次故障就赚回来了。我之前接触的一个做紧固件的小厂,一条线一小时产8万颗螺丝,因为压力传感器坏了没及时发现,跑了三个小时的废件,算下来损失了20多万,要是当初选个带故障自诊断的,根本不会出这事儿。
对了,2024年还有个很明显的趋势,就是越来越多的视觉传感器开始带本地AI推理。不用把图像传到远端服务器,自己在传感器本地就能完成缺陷判断,传输延迟从原来的200ms降到10ms,产线速度能直接提30%。上次在苏州的一家消费电子厂,他们换了带本地AI推理的视觉传感器,之前因为传输延迟,产线速度只能跑到每分钟60件,现在能跑到80件,一年下来多赚的钱,够换三批传感器了。