别被参数表骗了:工业控制器落地的真实避坑指南
上个月去苏州工业园看一个新能源电池PACK线的调试现场,负责电柜的小伙子蹲在地上满头汗,说换了三台同参数的控制器,产线节拍就是稳不下来,差了200ms的响应延迟,算下来一年要少出近200万的货。
我蹲下来扒开他的电柜看了一眼,问题一眼就找到了——控制器的电源和两台大功率伺服驱动器接在同一个空开上,伺服启动的瞬间电压掉18V,控制器的数字量输入直接跳变,计数都不准,节拍能稳才怪。换个独立的DC24V电源,加个滤波模块,10分钟搞定的事,折腾了整整三天。
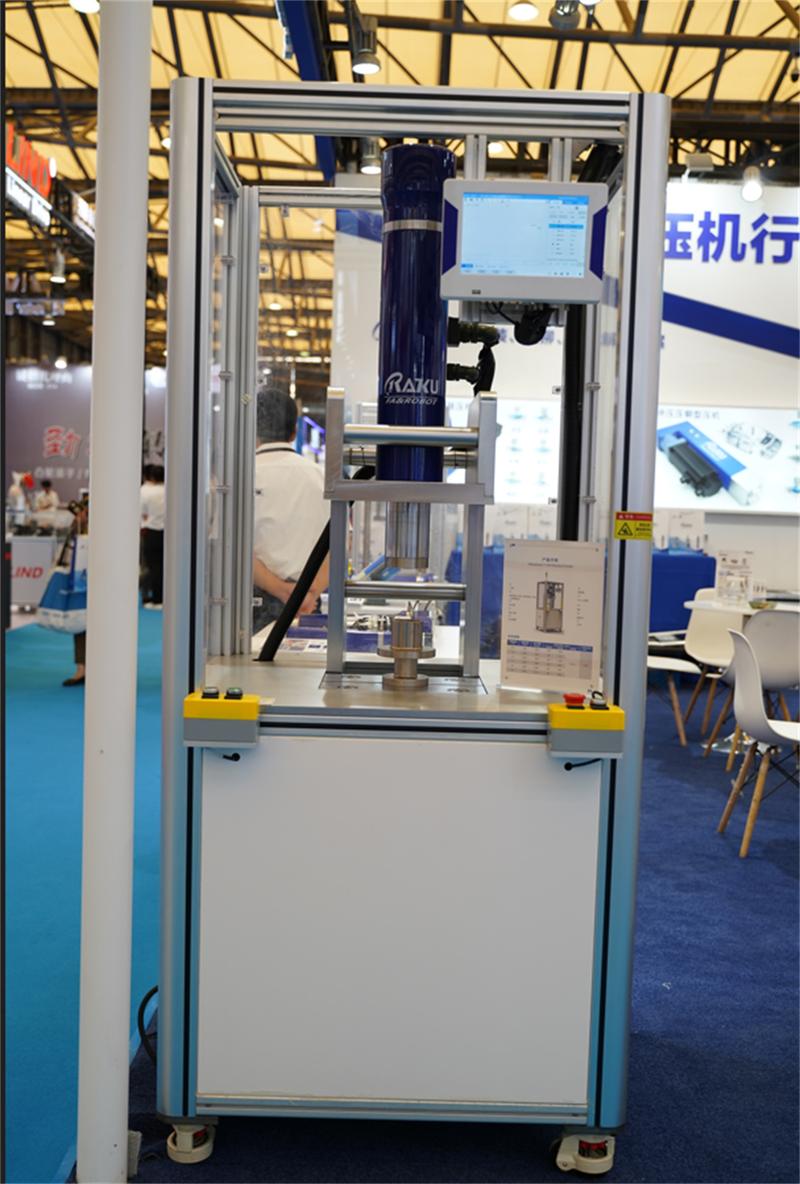
 新能源电池PACK线控制器电柜安装实景
哦对,上次那个苏州的小伙子,之前选控制器的时候就盯着参数表上的1ms扫描周期,完全没考虑电柜内的电磁环境、电源负载情况,最后踩了最基础的坑。
问:"我们产线是做低速食品包装的,负载不复杂,能不能直接选最便宜的通用控制器?"
答:"先算你产线一分钟的停机损失再说话。要是你包装线一分钟跑600包,停10分钟就是几千块的料损,再算上人工、交期延误的违约金,省那几百块的控制器钱纯纯是捡芝麻丢西瓜。当然了,要是你是那种手工组装的小工装,没有连续生产的压力,一天跑不了俩小时,那随便选都没事,别硬套贵的。"
工业控制器TSN网络组网拓扑示意图
问:"现在很多厂商说自己的控制器带AI预测性维护功能,是不是真的有用?"
答:"别听销售吹得天花乱坠,先问清楚厂商能不能开放控制器的核心寄存器接口。要是接口锁死,所谓的AI功能就只能监测个表面的温度、电压参数,真要算电机轴承磨损、负载波动的趋势,半毛钱用没有。我们之前测过三个品牌的同类型控制器,两家的开放接口只能读10%的内部运行数据,剩下那家能读90%,最后选的就是能全开放接口的款,现在预测电机故障的准确率能到85%,比之前人工巡检的效率高太多。"
选控制器别盯着标称参数,先算真实工况的匹配度
太多人选控制器的逻辑完全错了。 拿着参数表逐行比:扫描周期多少、IO点位数够不够、通信接口有没有以太网,就差按参数高低排个序选最便宜的。我真的见过太多采购拿着砍完价的白牌控制器装到产线上,跑起来天天跳随机故障,停机一次的成本够买五台一线品牌的控制器,对吧。 💡 别信参数表上印的1ms扫描周期。那是实验室空载下的测试值——真等你接满32路热电阻输入、挂16个伺服轴、跑上百个工艺逻辑块的时候,实际扫描周期能飘到8ms以上,慢的甚至能到15ms。要是你是高速冲压线、高速包装线,这点延迟差直接就能把产能砍掉三分之一。 新能源电池PACK线控制器电柜安装实景
哦对,上次那个苏州的小伙子,之前选控制器的时候就盯着参数表上的1ms扫描周期,完全没考虑电柜内的电磁环境、电源负载情况,最后踩了最基础的坑。
问:"我们产线是做低速食品包装的,负载不复杂,能不能直接选最便宜的通用控制器?"
答:"先算你产线一分钟的停机损失再说话。要是你包装线一分钟跑600包,停10分钟就是几千块的料损,再算上人工、交期延误的违约金,省那几百块的控制器钱纯纯是捡芝麻丢西瓜。当然了,要是你是那种手工组装的小工装,没有连续生产的压力,一天跑不了俩小时,那随便选都没事,别硬套贵的。"
2024年工业现场最容易被忽略的控制器适配细节
现在的控制器早就不是十年前那种只做逻辑控制的简单硬件了。 带TSN时间敏感网络、本地边缘计算、多协议兼容的智能控制器,现在已经在很多高端产线上普及了,但我跑现场的时候发现,80%的用户根本没把这些功能用起来。 比如很多厂商吹自己的控制器支持TSN组网,能把网络延迟控制在微秒级,结果用户装的时候还是用普通的超五类工业网线,电柜里的网线和动力线绑在同一个扎带上,电磁干扰把包丢率拉到了0.3%,别说微秒级延迟,能稳定通信就不错了。 ❗ 避坑提醒:现在做旧产线改造的朋友,真的可以试试带本地数据预处理功能的智能控制器——不用额外加边缘网关,控制器本身就能把传感器传上来的原始数据做清洗、算趋势,直接把可用的工艺数据传到工厂的MES系统里。我上个月帮一个做汽车零部件的厂做改造,把原来的旧控制器全换成这类带边缘功能的款,原来要配8台边缘网关,现在省了一半的硬件成本,数据上传的延迟还降了60%,算下来两年就能收回改造的投入。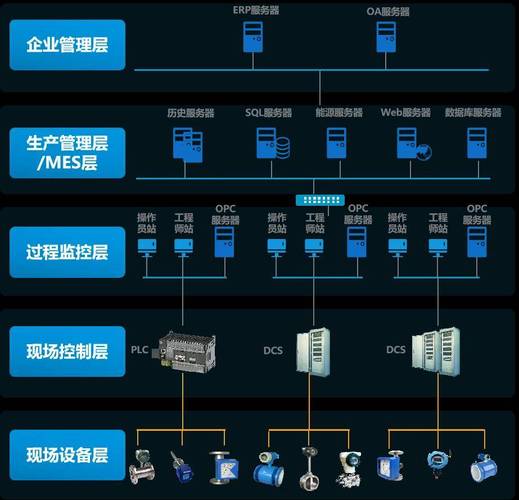 工业控制器TSN网络组网拓扑示意图
问:"现在很多厂商说自己的控制器带AI预测性维护功能,是不是真的有用?"
答:"别听销售吹得天花乱坠,先问清楚厂商能不能开放控制器的核心寄存器接口。要是接口锁死,所谓的AI功能就只能监测个表面的温度、电压参数,真要算电机轴承磨损、负载波动的趋势,半毛钱用没有。我们之前测过三个品牌的同类型控制器,两家的开放接口只能读10%的内部运行数据,剩下那家能读90%,最后选的就是能全开放接口的款,现在预测电机故障的准确率能到85%,比之前人工巡检的效率高太多。"