气动系统别只盯着采购价:80%工厂踩过的隐性损耗坑
上个月去东莞一家做3C结构件的工厂蹲点,拧开他们气动系统的减压阀看了一眼,当场给设备主管算完账,对方脸都绿了——一年光漏气浪费的电费,够换两套全新的进口气动执行元件。
很多人对气动系统的认知还停留在“接根气管通气,气缸能动就行”的阶段,算成本的时候只盯着买元件的那点钱,完全没算压缩空气从空压机出来,到最终驱动气缸动作的整个过程,有多少损耗被白白浪费了。
 工厂车间气动管道漏气检测红外热成像图
最常见的浪费来源,就是两个:一个是遍布管路的隐性漏气,一个是不合理的压力设定。
别不信。
我见过最离谱的生产线,所有气缸的驱动压力统一打到0.8MPa。
哪怕是只需要轻推一下塑料卡扣的工位,也用满压跑。
空压机24小时转,电表跳得跟抢红包似的。
压力每高0.1MPa,系统能耗就会上涨7%。很多车间怕气缸力气不够、动作卡顿,习惯性把减压阀拧到最大,根本不管工位实际需要的压力是多少。这种操作带来的能耗浪费,往往比漏气还严重。
问:很多师傅说,车间里到处是嘶嘶的漏气声,听久了都习惯了,这点漏能量真有那么大?
答:算笔账就清楚了——一个直径3mm的漏点,在0.6MPa压力下,一年漏掉的压缩空气对应的电费是1200多块。一条线如果有20个这样的漏点,一年就是2万多。别嫌少,整个厂区上百条线算下来,十几万的纯利润就顺着气管漏没了。💡 现在很多工厂已经配了超声检漏仪,每天绕线扫一圈,俩小时找出来的漏点,省的钱够买三台设备。
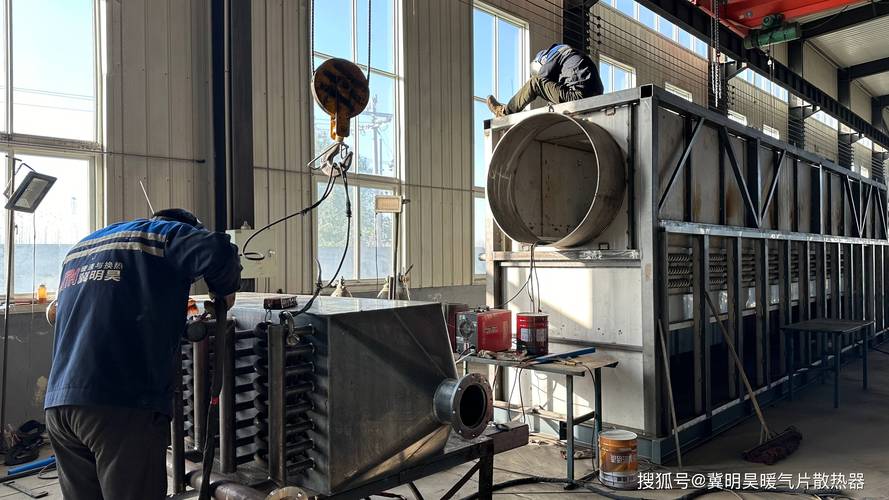
工业自动化生产线气动执行元件布局实拍图
说个有意思的细节:之前全用进口气缸的时候,为了适配统一的安装尺寸,很多管路绕得七扭八歪,压力损失比设计值高了30%;换了匹配实际需求的元件之后,管路顺着工位走直,光压力损失减少省的电,每个月都能多出几千块的利润。
说实话,我见过太多采购把气动元件的选型表翻得稀烂,最后还是选了最贵的那款。
大可不必。
气动元件的选型逻辑从来不是越贵越好,是你得把每个工位的负载、动作频率、环境温度、甚至周边有没有焊渣飞溅这些参数摸清楚,再去对应选密封材质、安装方式、行程余量。
❗ 举个反例:之前有个焊接工位的厂,选了普通丁腈橡胶密封的气缸,俩月就被高温烤得硬邦邦,漏气漏到没法用,后来换了氟橡胶密封的,单只气缸贵了30块,但是用了两年没换过,哪个划算?
问:现在很多国产气动品牌宣传说能完全替代进口,真的靠谱吗?
答:得分场景说。如果是高精度、高节拍的半导体封装工位,对重复定位精度、响应速度要求到微米级的,目前头部进口品牌的稳定性还是有优势。但如果是常规的3C、食品包装、普通机械加工工位,现在国产一线品牌的气动元件,性能已经能到进口件80%以上的水平,采购价只有三分之一,售后还能24小时上门,性价比高太多。别一听国产就觉得low,去年我去宁波一家气动元件厂参观,他们的密封件加工精度已经能做到0.02mm的公差,比十年前的进口件都强。
现在的气动系统,早就不是“傻大黑粗”的时代了
很多人对气动的印象还停留在“气管乱接、人工调压、坏了再修”的阶段,其实现在的气动系统,早就开始往智能化方向走了。
去年给佛山一家做小家电的工厂改气动系统,我们给他们的每条线都配了带数据采集功能的智能阀岛。这种阀岛不是传统的一堆电磁阀拼在一块的铁疙瘩,每个阀位都自带压力、流量传感器,能实时监测每个气缸的运行状态——比如哪个气缸的密封开始老化内泄了,哪个位置的压力异常掉了,系统直接把报警消息推给设备主管的手机,根本不用等线停了才满车间找问题。
改完之后的效果很直接:之前这条线一年的非计划停机时间是127小时,改完之后直接降到29小时以内。之前很多停机原因就是气缸慢慢漏气,压力掉了导致动作不到位,之前要拆半天找漏点,现在系统直接报哪个位置的流量异常,10分钟就能修好。
别觉得这些智能气动的东西是噱头。
我之前去一个老国企的车间,老师傅还是拿着扳手挨个调减压阀,调一次管半个月,过两天压力飘了又要跑一趟。
现在的智能阀岛,远程就能调压,还能记录每个工位的用气曲线,哪个工位用气突然涨了,直接就能判断是不是密封坏了。
省下来的人工,比买阀岛的钱早赚回来了。
哦对了,最后提个醒:很多工厂做气动系统改造的时候,总想着一步到位换全新的管路,其实先拿检漏仪把现有管路的漏点堵上,把不合理的调压值降下来,就能拿到70%的节能效果。
真的不用一上来就砸几十万改线。
气动这东西,说复杂也复杂,说简单也简单——你别把它当随便接接的气管,把它当成和电一样的动力介质去管,成本自然就下来了。
为什么你家的气动系统,总在偷偷烧钱?
压缩空气是工业领域出了名的“贵能源”。从空压机加压,到干燥、过滤、管路输送,每一步都有损耗,最终真正用来做功的能量,往往不到输入电能的20%。 工厂车间气动管道漏气检测红外热成像图
最常见的浪费来源,就是两个:一个是遍布管路的隐性漏气,一个是不合理的压力设定。
别不信。
我见过最离谱的生产线,所有气缸的驱动压力统一打到0.8MPa。
哪怕是只需要轻推一下塑料卡扣的工位,也用满压跑。
空压机24小时转,电表跳得跟抢红包似的。
压力每高0.1MPa,系统能耗就会上涨7%。很多车间怕气缸力气不够、动作卡顿,习惯性把减压阀拧到最大,根本不管工位实际需要的压力是多少。这种操作带来的能耗浪费,往往比漏气还严重。
问:很多师傅说,车间里到处是嘶嘶的漏气声,听久了都习惯了,这点漏能量真有那么大?
答:算笔账就清楚了——一个直径3mm的漏点,在0.6MPa压力下,一年漏掉的压缩空气对应的电费是1200多块。一条线如果有20个这样的漏点,一年就是2万多。别嫌少,整个厂区上百条线算下来,十几万的纯利润就顺着气管漏没了。💡 现在很多工厂已经配了超声检漏仪,每天绕线扫一圈,俩小时找出来的漏点,省的钱够买三台设备。
选气动元件别迷信进口,适配才是真的省
聊完损耗,再说说选型。很多人现在选气动元件走两个极端:要么不管工位需求,全买最贵的进口件,就怕坏了担责任;要么贪便宜找杂牌,装上去俩月就开始漏气,换得比用的还勤。 我之前对接过一家做汽车底盘零部件的工厂,之前整条焊接线的气缸全选的顶配进口型号,光气缸采购就花了12万。后来我们帮他们把工位拆解开重新选型:冲压工位受力大、有焊渣飞溅,确实需要带高温密封、耐磨涂层的进口气缸;但包装线那种轻载、低频率的工位,根本不需要那么高的性能,换了国产高性价比的气动手指之后,整条线的采购成本直接降了35%。 工业自动化生产线气动执行元件布局实拍图
说个有意思的细节:之前全用进口气缸的时候,为了适配统一的安装尺寸,很多管路绕得七扭八歪,压力损失比设计值高了30%;换了匹配实际需求的元件之后,管路顺着工位走直,光压力损失减少省的电,每个月都能多出几千块的利润。
说实话,我见过太多采购把气动元件的选型表翻得稀烂,最后还是选了最贵的那款。
大可不必。
气动元件的选型逻辑从来不是越贵越好,是你得把每个工位的负载、动作频率、环境温度、甚至周边有没有焊渣飞溅这些参数摸清楚,再去对应选密封材质、安装方式、行程余量。
❗ 举个反例:之前有个焊接工位的厂,选了普通丁腈橡胶密封的气缸,俩月就被高温烤得硬邦邦,漏气漏到没法用,后来换了氟橡胶密封的,单只气缸贵了30块,但是用了两年没换过,哪个划算?
问:现在很多国产气动品牌宣传说能完全替代进口,真的靠谱吗?
答:得分场景说。如果是高精度、高节拍的半导体封装工位,对重复定位精度、响应速度要求到微米级的,目前头部进口品牌的稳定性还是有优势。但如果是常规的3C、食品包装、普通机械加工工位,现在国产一线品牌的气动元件,性能已经能到进口件80%以上的水平,采购价只有三分之一,售后还能24小时上门,性价比高太多。别一听国产就觉得low,去年我去宁波一家气动元件厂参观,他们的密封件加工精度已经能做到0.02mm的公差,比十年前的进口件都强。
现在的气动系统,早就不是“傻大黑粗”的时代了
 现在的气动系统,早就不是“傻大黑粗”的时代了
很多人对气动的印象还停留在“气管乱接、人工调压、坏了再修”的阶段,其实现在的气动系统,早就开始往智能化方向走了。
去年给佛山一家做小家电的工厂改气动系统,我们给他们的每条线都配了带数据采集功能的智能阀岛。这种阀岛不是传统的一堆电磁阀拼在一块的铁疙瘩,每个阀位都自带压力、流量传感器,能实时监测每个气缸的运行状态——比如哪个气缸的密封开始老化内泄了,哪个位置的压力异常掉了,系统直接把报警消息推给设备主管的手机,根本不用等线停了才满车间找问题。
改完之后的效果很直接:之前这条线一年的非计划停机时间是127小时,改完之后直接降到29小时以内。之前很多停机原因就是气缸慢慢漏气,压力掉了导致动作不到位,之前要拆半天找漏点,现在系统直接报哪个位置的流量异常,10分钟就能修好。
别觉得这些智能气动的东西是噱头。
我之前去一个老国企的车间,老师傅还是拿着扳手挨个调减压阀,调一次管半个月,过两天压力飘了又要跑一趟。
现在的智能阀岛,远程就能调压,还能记录每个工位的用气曲线,哪个工位用气突然涨了,直接就能判断是不是密封坏了。
省下来的人工,比买阀岛的钱早赚回来了。
哦对了,最后提个醒:很多工厂做气动系统改造的时候,总想着一步到位换全新的管路,其实先拿检漏仪把现有管路的漏点堵上,把不合理的调压值降下来,就能拿到70%的节能效果。
真的不用一上来就砸几十万改线。
气动这东西,说复杂也复杂,说简单也简单——你别把它当随便接接的气管,把它当成和电一样的动力介质去管,成本自然就下来了。