工业阀门别瞎选:2024年从炼化到光伏车间的一线选型实录
很多人对阀门的认知,还停留在家里水龙头那个拧两下的铁疙瘩。
但在炼化的高温高压管廊、光伏硅料提纯的高纯介质管路、甚至是新能源汽车的燃料电池冷却回路里,一台选错的阀门,小则漏料停线赔几十万,大则整套装置炸穿,连人带设备一起进事故通报。
真不是危言耸听。
我在工业现场摸了快15年,见过太多因为阀门选型拍脑袋出的事——有拿普通水管阀代替高温阀的,装上去半个月密封垫就烤化了,管廊上喷的全是300度的渣油;有看着参数全对,结果忽略了介质里的微量氯离子,三个月就把不锈钢阀体腐蚀穿的;还有图便宜买了没做抗静电处理的密封阀,静电引燃介质把管线烧了十几米的。
说穿了,阀门这东西,从来不是“能开关就行”的标准件,是整套管路系统里最容易被低估、但出了问题最致命的核心部件。
 工业不锈钢阀门晶间腐蚀失效剖面实拍
那次事故光停线处理就花了42小时,算上渣油泄漏的清理成本,前后损失快300万。
💡 很多人觉得参数全对就不会出事,恰恰是这种想法,最容易踩坑。
就像你买个运动鞋,参数上写着能跑马拉松,结果你穿着它去爬雪山,再贵的鞋也得冻裂。阀门也是一样,你对着参数表选的是“通用款”,但你的工况是“特殊款”,不匹配就是白搭。
问:我们小厂的管路介质成分不算复杂,是不是就不用专门做介质兼容性分析了?
答:别抱侥幸。哪怕是你以为的“干净”纯水,要是循环水的氯离子浓度到了200ppm以上,用304材质的阀门,夏天工况温度到80度的时候,半年就会出现点蚀穿孔——我去年在江苏一家光伏辅材厂见过,整条纯水主管路的304球阀全漏,光换阀加停线损失就花了120多万。真要省成本,至少把介质的腐蚀性成分、固体颗粒含量、最高工作温度三个数摸准了,再去对应材质,比你对着国标硬套靠谱10倍。
还有个容易被忽略的细节:密封形式。很多人觉得硬密封比软密封好,耐造、不怕高温,不管啥工况都硬上硬密封。结果在硅料提纯的三氯氢硅管路上,硬密封的金属接触面开关的时候容易产生细微颗粒,掉进去就把高纯介质污染了;反过来,要是在高温导热油的管路上用普通PTFE软密封,温度到250度的时候密封垫就碳化了,漏的油能把整个泵房烧了。
光伏硅料车间高纯管路电解抛光阀门安装现场
还有新能源汽车的燃料电池冷却回路——以前没人把这个管路的阀门当回事,现在整车厂要求冷却回路的阀门得耐零下40度的低温,漏率要控制在1e-6 Pa·m³/s以下,体积还得比传统工业阀小60%,重量轻一半,以前那种铸铁的工业阀门根本塞不进整车的狭小空间,全换成了轻量化的铝合金微型比例调节阀。
问:现在这些适配新场景的专用阀门,价格比普通工业阀贵了快3倍,小厂真的有必要硬上吗?
答:算笔账就懂了。就拿硅料厂的高纯阀门来说,一只通径50的电解抛光球阀,价格是普通抛光阀的2.8倍,但如果因为普通阀的内壁析出金属离子,导致一炉12吨的N型硅料纯度不达标,损失是多少?至少200万。你换100只这样的高纯阀,都抵不上一炉料的损失。当然也不是说所有工况都要上顶配,比如你厂区里的普通消防水管路,选个国标合格的普通闸阀就行,没必要硬上不锈钢的——钱要花在刀刃上,哪段管路出问题损失最大,哪段就配最靠谱的阀门。
❗ 进场检验别偷懒:至少抽10%的阀门做光谱材质校验,密封面的硬度测一下,尤其是高压工况的阀门,真出了事,追责的时候连证据都没有。我之前在一个项目上碰到过,厂家给的材质单全是316L,结果进场光谱一打,一半是304冒充的,要是全装上去,等漏了再拆,那损失根本兜不住。
那些参数表上没写的“隐形坑”,才是现场出事的根源
现在很多采购选阀门,习惯拿着国标参数表对着勾:通径对不对、压力等级够不够、材质写的是304还是316,全对上了就拍板下单。 但真到了现场,参数表上那几行字,能覆盖的工况连30%都不到。 我2022年在宁波一家炼化厂见过个离谱的事:他们的常减压装置管线,选的是参数完全达标的316不锈钢截止阀,压力、温度、通径全跟设计要求一致,结果投产才三个多月,阀体就漏了。拆下来一看,整个阀体内壁全是密密麻麻的晶间腐蚀小孔——查了半天才发现,他们的原油里氯离子含量比设计值高了快200ppm,316材质在高温带氯离子的工况下,根本扛不住晶间腐蚀。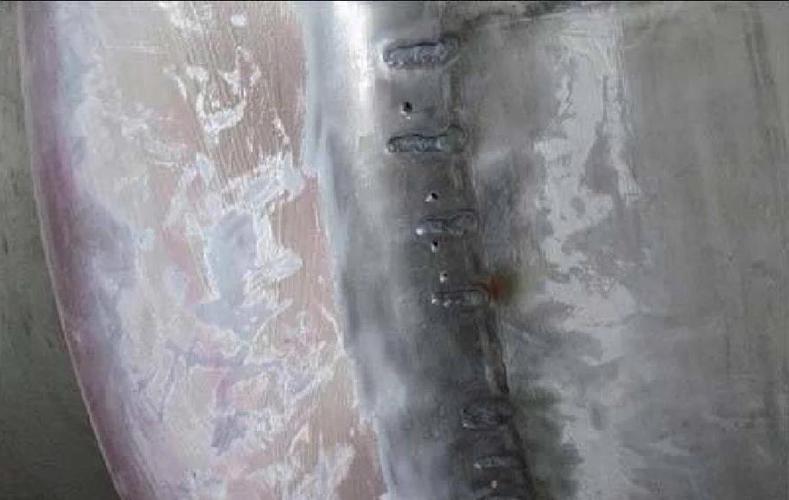 工业不锈钢阀门晶间腐蚀失效剖面实拍
那次事故光停线处理就花了42小时,算上渣油泄漏的清理成本,前后损失快300万。
💡 很多人觉得参数全对就不会出事,恰恰是这种想法,最容易踩坑。
就像你买个运动鞋,参数上写着能跑马拉松,结果你穿着它去爬雪山,再贵的鞋也得冻裂。阀门也是一样,你对着参数表选的是“通用款”,但你的工况是“特殊款”,不匹配就是白搭。
问:我们小厂的管路介质成分不算复杂,是不是就不用专门做介质兼容性分析了?
答:别抱侥幸。哪怕是你以为的“干净”纯水,要是循环水的氯离子浓度到了200ppm以上,用304材质的阀门,夏天工况温度到80度的时候,半年就会出现点蚀穿孔——我去年在江苏一家光伏辅材厂见过,整条纯水主管路的304球阀全漏,光换阀加停线损失就花了120多万。真要省成本,至少把介质的腐蚀性成分、固体颗粒含量、最高工作温度三个数摸准了,再去对应材质,比你对着国标硬套靠谱10倍。
还有个容易被忽略的细节:密封形式。很多人觉得硬密封比软密封好,耐造、不怕高温,不管啥工况都硬上硬密封。结果在硅料提纯的三氯氢硅管路上,硬密封的金属接触面开关的时候容易产生细微颗粒,掉进去就把高纯介质污染了;反过来,要是在高温导热油的管路上用普通PTFE软密封,温度到250度的时候密封垫就碳化了,漏的油能把整个泵房烧了。
2024年这三个细分场景的阀门选型,跟三年前已经完全不一样了
这两年工业场景迭代太快了,三年前的选型经验,放到现在很多地方根本不适用。 先说现在炼化厂里最金贵的氢气管路——十年前大家选个PN160的锻钢闸阀就觉得够安全,现在新建的加氢裂化装置操作压力普遍冲到90MPa以上,普通法兰连接的阀门根本扛不住氢脆的渗透,全换成了全焊接结构的高压临氢阀门,阀体材质得是专门的抗氢脆F316L Mod,连配套的螺栓都要做表面镀磷处理,防止氢原子钻进去导致螺栓脆断。 再看这两年爆火的N型光伏硅料车间——以前的P型料对管路纯度要求没那么苛刻,普通内表面机械抛光的阀门就能用,现在N型料的纯度要求冲到了11个9,普通阀门内壁残留的一点金属离子,顺着介质流到反应炉里,整炉12吨的料纯度直接掉两个量级,损失大七位数。现在这套管路上的阀门,内件全要做电解抛光,内壁粗糙度得压到Ra0.2以下,密封件都得换成医用级的全氟醚橡胶,连阀体表面都不能有裸露的碳钢零件,怕掉锈渣进介质里。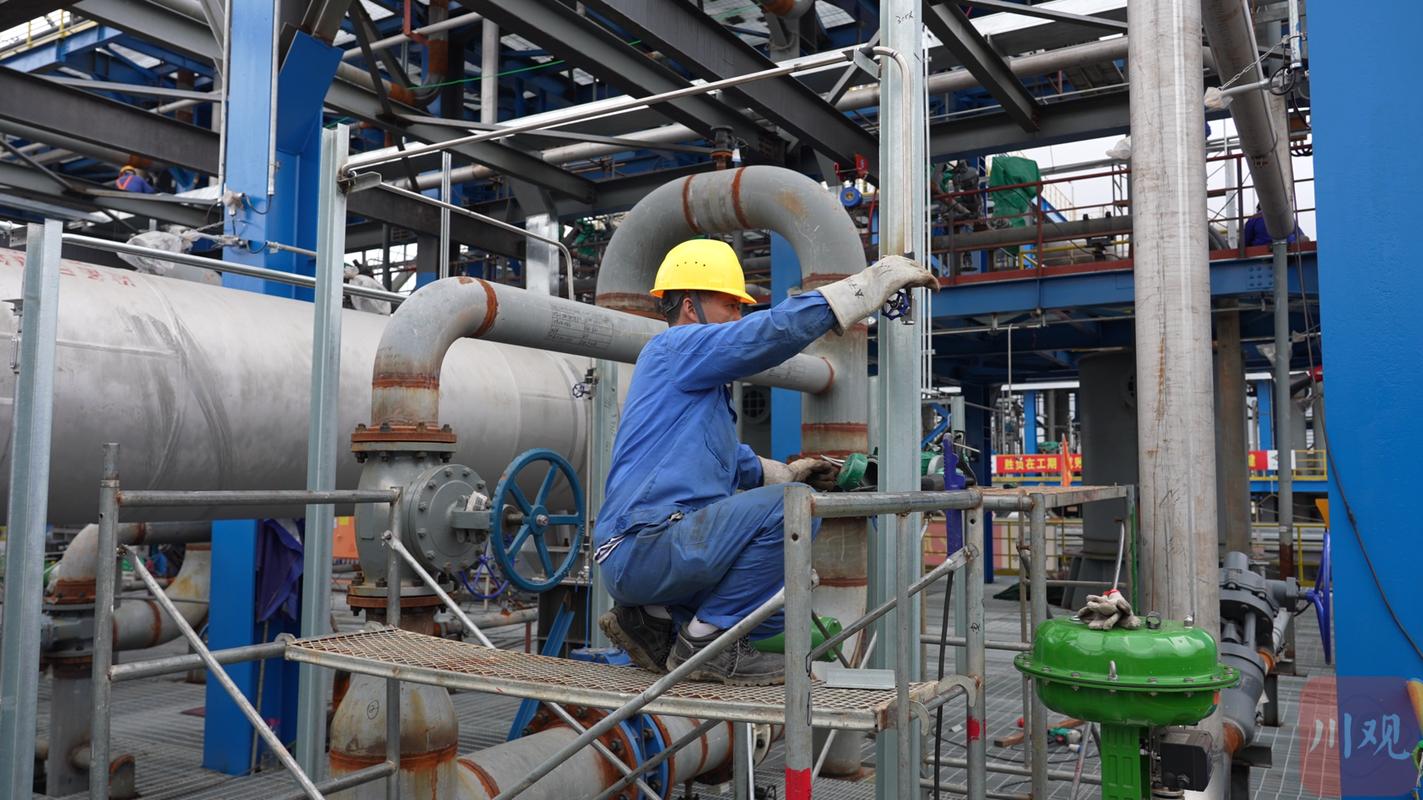 光伏硅料车间高纯管路电解抛光阀门安装现场
还有新能源汽车的燃料电池冷却回路——以前没人把这个管路的阀门当回事,现在整车厂要求冷却回路的阀门得耐零下40度的低温,漏率要控制在1e-6 Pa·m³/s以下,体积还得比传统工业阀小60%,重量轻一半,以前那种铸铁的工业阀门根本塞不进整车的狭小空间,全换成了轻量化的铝合金微型比例调节阀。
问:现在这些适配新场景的专用阀门,价格比普通工业阀贵了快3倍,小厂真的有必要硬上吗?
答:算笔账就懂了。就拿硅料厂的高纯阀门来说,一只通径50的电解抛光球阀,价格是普通抛光阀的2.8倍,但如果因为普通阀的内壁析出金属离子,导致一炉12吨的N型硅料纯度不达标,损失是多少?至少200万。你换100只这样的高纯阀,都抵不上一炉料的损失。当然也不是说所有工况都要上顶配,比如你厂区里的普通消防水管路,选个国标合格的普通闸阀就行,没必要硬上不锈钢的——钱要花在刀刃上,哪段管路出问题损失最大,哪段就配最靠谱的阀门。
❗ 进场检验别偷懒:至少抽10%的阀门做光谱材质校验,密封面的硬度测一下,尤其是高压工况的阀门,真出了事,追责的时候连证据都没有。我之前在一个项目上碰到过,厂家给的材质单全是316L,结果进场光谱一打,一半是304冒充的,要是全装上去,等漏了再拆,那损失根本兜不住。