塔器选型别瞎套模板:2024年跑12个炼化现场攒的实操干货
上周在宁波某炼化项目蹲了3天,就为了盯一台直径3.2米的浮阀塔器的现场吊装。
吊装当天刮了4级风,现场老师傅攥着对讲机的指节都发白——毕竟这台塔器单台造价1200多万,就因为前期选型时少算了0.03MPa的操作压差值,差点把整套精馏单元的工期拖了2个月。
说实话,干工业这行,塔器看着就是个立在装置区的“大铁筒”,真要把它选对、用顺,能顶半个工艺包的价值。
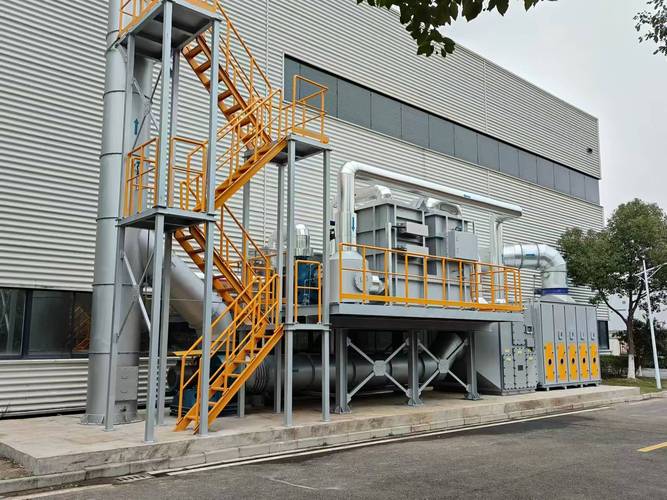
 炼化装置区现场立式塔器吊装作业场景
别拿通用参数套塔器选型:三个最容易踩的现场坑
很多刚入行的工艺员选塔器,总习惯对着工艺手册上的通用参数抄,根本不结合现场的实际工况改,最后踩坑踩得能把脚崴肿。
第一个最常见的坑,就是填料选型不看实际介质的结焦倾向。去年在山东某个精细化工项目,设计方直接给套了常规的不锈钢规整填料,结果运行了3个月,填料缝隙里全是焦油结垢,压差涨到设计值的2.7倍,整个塔的处理量直接砍了一半,最后拆塔清垢花了快40万,还耽误了开车节点。
💡 这里插个大家问得最多的问题:
问:很多客户问我,同样是处理甲醇精馏,为什么别人用250Y填料就够,我家的塔器换了同型号填料还是达不到分离效率?
答:别光看填料比表面积,先查你进料组分里的重组分占比——如果重组分里带容易聚合的烯烃类杂质,哪怕含量只有0.2%,普通规整填料的通量阈值要直接打6折,不然用不了半年就堵。
第二个坑,就是塔器的壁厚选型只看设计压力,不看现场的风载荷和地震加速度。
真的离谱。去年碰到个西北的项目,塔器在工厂里加工完拉到现场,一测,风振频率跟当地30年一遇的大风频率刚好对上,要是硬装上去,刮两次大风焊缝就得裂。最后只能在塔体外侧加了3圈环形加强筋,前前后后多花了28万。
 塔器现场风振频率检测作业示意图
2024年现场落地的两个塔器优化新方案
这两年跑现场,也看到不少以前想都不敢想的优化方案,真的能实打实省成本。
第一个是分段式可拆填料支撑结构。以前的填料支撑是全焊接的,要换填料就得进塔割,清一次垢最少要72小时,遇到高结焦工况,一年得拆个两三次,光停车损失就够受的。现在很多项目开始用快开螺栓连接的分段支撑,人在塔外就能把支撑段拆下来,清垢时间从原来的72小时压缩到12小时,对于经常处理高结焦介质的装置,这个优化真的值回票价。
第二个是塔器的液位计选型升级。以前大家总习惯全装传统的差压液位计,遇到塔底带蒸汽加热的工况,介质密度稍微波动一下,液位测量值能飘出去半米,好几次差点把再沸器给烧干。现在不少新建项目开始用导波雷达加多点差压的组合测量,哪怕介质密度波动30%,测量误差也能控制在2%以内,稳定性比纯差压的好太多。
❗ 这里再辟个谣,也是现场问得特别多的:
问:现在很多厂家宣传自己的高效塔器能把分离效率提30%,实际落地真有这么神吗?
答:别听销售瞎吹。所谓的高效塔器,本质上都是在原来的基础上改了填料的开孔率或者分布器的布液孔数量,实际提效最多15%,但凡说能提30%以上的,你让他给你看同工况连续运行3个月的实测数据,拿不出来的全是忽悠。
塔器全生命周期的维护别等坏了再修
很多工厂对塔器的维护,基本都是“坏了再修”的状态,每年的定检只拿超声波测一下壁厚,根本不查塔内的分布器是不是偏流了,填料是不是结垢了。
别不信。
我见过太多因为省了几万块的检测费,最后赔了几百万停车损失的项目。去年在广东某个石化厂,他们的吸收塔运行了5年,一直没拆过内件检查,最后尾气排放指标突然超标,拆开来才发现,原来的槽盘式分布器因为长期被气流冲刷,有3个布液孔被磨大了,液体直接偏流到塔壁上,整个塔的有效传质面积少了40%,最后换个新的分布器,加上清填料,花了快60万——要是每2年定检的时候顺手查一下,根本花不了这么多钱。
💡 给大家提两个实操性的维护建议:
- 对于操作温度超过200℃的塔器,每年定检的时候一定要抽测3-5个填料层的结垢厚度,别等压差涨上去了再处理;
- 对于接触强腐蚀介质的塔器,哪怕材质选的是哈氏合金,3年也得开塔检查一次内件的磨损情况,别信什么“终身免维护”的鬼话。
哦对,上次在福建碰到个老工程师,说他管了20年塔器,最深的体会就是——这东西从来不是买回去就一劳永逸的,你对它上点心,它就能安安稳稳给你跑十几年,你要是天天不管它,哪天出问题,连反应的时间都不给你。