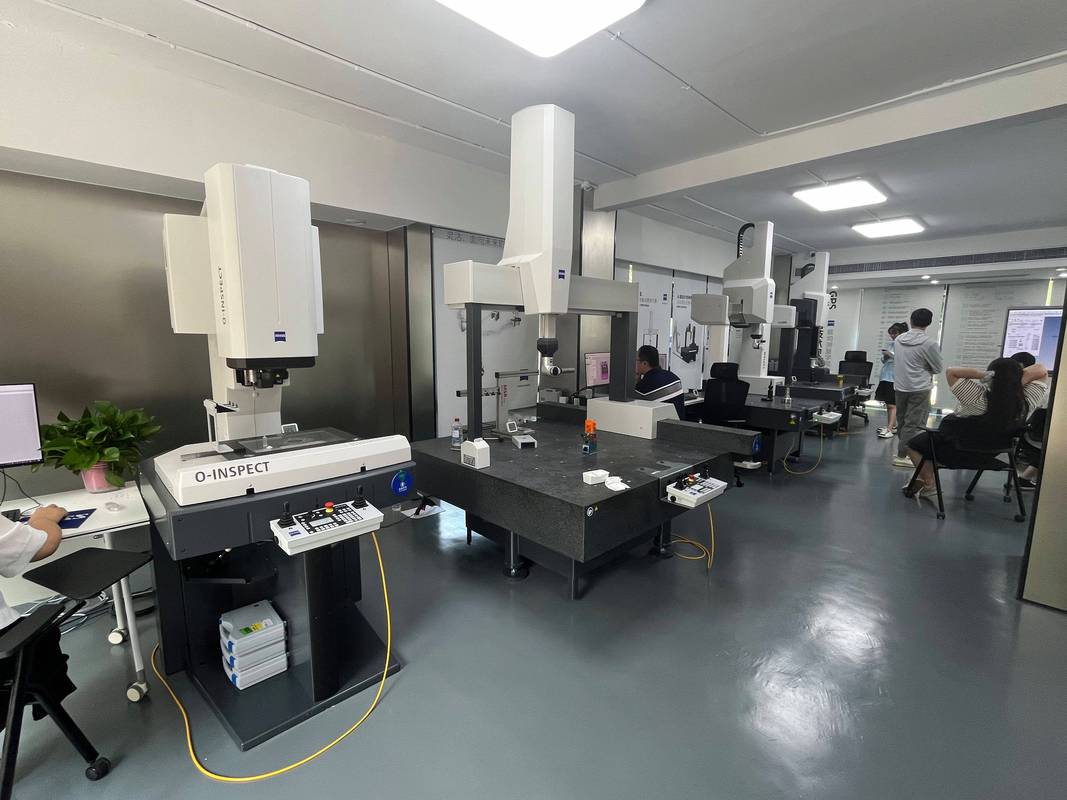
精密机加工车间的检测,为什么总在拖生产效率的后腿?
上个月跑苏州的一家新能源电机轴加工厂,老板拉着我在车间抽烟,脸皱得像个包子——上个月刚给某新势力车企供的1200件电机轴,因为漏了0.02mm的圆度超差,整批货被退回来,连带赔了30万的违约金。
你说冤不冤?
他们之前的流程是啥?机加工完的零件拉到三坐标室,每小时抽3件测,刚好那批超差的轴全在没抽到的堆里。等客户的质检人员找上门的时候,老板翻遍了所有抽检记录,连个超差的证据都拿不出来,只能认栽。
真的,做制造的谁没栽过这种跟头?我们总觉得“检测”就是个事后兜底的环节,花越多钱买越贵的设备就越靠谱,可实际跑下来,大部分车间的检测环节,根本不是在帮你控质量,是在拖你生产效率的后腿。
 精密机加工车间三坐标测量仪人工检测场景
更别提人工检测的误差有多大。同一个零件,上午刚入职的学徒测出来是一个数,干了十年的老师傅测出来是另一个数,要是赶上技术员心情不好,随便填两个数就交差,最后出了问题,连找都找不到原因。
问:我们车间已经配了两台进口三坐标,每年花不少钱维护,为啥还要额外花钱装在线检测?
答:说实话,三坐标是终检用的,它能给你出盖了章的合格报告,但帮不了你省原料、省时间。去年帮东莞一家做液压阀的厂子算过账,装了工位在线检测之后,废品率从1.2%降到了0.18%,一年省的废料钱就够买两套检测设备——真不是我吹,你算下,一套液压阀的毛坯料就好几百块,一个月废个几十件,那钱哗哗的。三坐标再准,也是在零件加工完之后才测,等你发现废件的时候,成本已经砸进去了,晚了。
机床工位安装的接触式在线检测测头作业场景
其实选检测设备真的没那么玄乎,记住几个硬指标就行:
✅ 先摸清楚你自己的工序公差要求,别盲目追高精度。你加工的零件公差是0.05mm,买个精度0.1μm的设备纯纯浪费钱,就像你开个买菜车,没必要装个F1的测速表。
✅ 提前摸清楚车间的环境参数。震动、温变、切削液的飞溅会不会影响设备读数,这些东西你不提前问清楚,买回来用不了就是一堆废铁。
✅ 一定要能跟现有的机床系统打通。别测出来超差了,还要工人跑到机床跟前喊停机,那跟之前的抽检有啥区别?
问:现在到处都在说AI视觉检测,是不是比传统的接触式测头好用?
答:分场景啊兄弟。你要是测表面划痕、毛刺、压铸件的飞边这种外观缺陷,AI视觉肯定快,一秒钟扫好几个件,效率甩接触式测头八条街。但你要是测内孔直径、圆度、同轴度这种形位公差,还是得靠接触式测头——视觉的精度受光照、零件表面反光影响太大了。我去年给一家做铝压铸件的厂子试装过视觉检测,车间里的切削液反光,把本来合格的件全判成有划痕,最后工人直接给设备关了,还不如拿手电筒照得快。
💡 很多人不知道,现在的高端在线检测系统,已经能实现“加工-检测-补偿”的全闭环了。测出来零件直径比要求的小了0.01mm,系统直接给机床发信号,微调一下刀补,下一个加工的零件就直接合格,根本不用人盯着。
检测不是成本,是帮你赚口碑的护城河
我知道很多老板一听到“检测”两个字,第一反应就是“又要花钱”。可你看看现在的下游客户,尤其是做新能源、医疗设备、航空配套的,谁还愿意跟那种靠抽检凑数的供应商合作?
之前去无锡一家做精密丝杠的厂子,前两年他们给一家做工业机器人的客户供货,每次都要附一摞人工填的检测报告,客户每次都要派质检人员上门抽测,一来二去觉得麻烦,差点把他们从供应商名录里踢出去。后来给他们的每台机床装了在线检测,每一件零件的检测数据自动存在云端系统里,客户要数据,直接导出来发过去,连上门抽检的次数都少了。今年那家客户直接把全年的订单量翻了一倍,就因为信他们的检测数据。
❗ 这真不是危言耸听。现在的供应链审核,早就不是你拿个合格报告就能过的,人家要的是全流程可追溯的检测能力——你加工的每一件零件,什么时候做的,测出来的数值是多少,超没超差,都能调出来给人看。你还靠人工记本子、抽检凑数,审核直接给你打回来,连进入合格供应商名录的资格都没有。
之前总有人说,做制造嘛,质量靠机床精度,靠工人手艺,检测就是个走流程的环节。可跑了这么多车间我才明白,检测的核心价值从来不是测得多准,而是能第一时间把超差的信号拦在厂门里,不让一件不合格的件流到客户手里。
你想想,要是因为一个不合格的小零件,害得客户的整车出了问题,那损失的哪是一点违约金?是攒了十几年的口碑啊。
别把“事后检测”当救命稻草
很多工厂的检测逻辑,还停留在几十年前的老思路:机床闷头干,干完了拉去统一测,合格的入库,不合格的返工。听着好像没毛病? 等你三坐标室的技术员慢悠悠把那堆堆成小山的零件测完,发现整批次的圆度都超差了2丝的时候,机床已经带着错误的刀补连续跑了三个小时,废掉的毛坯料、浪费的机加工时,算下来足够再买一台中端的在线检测设备了。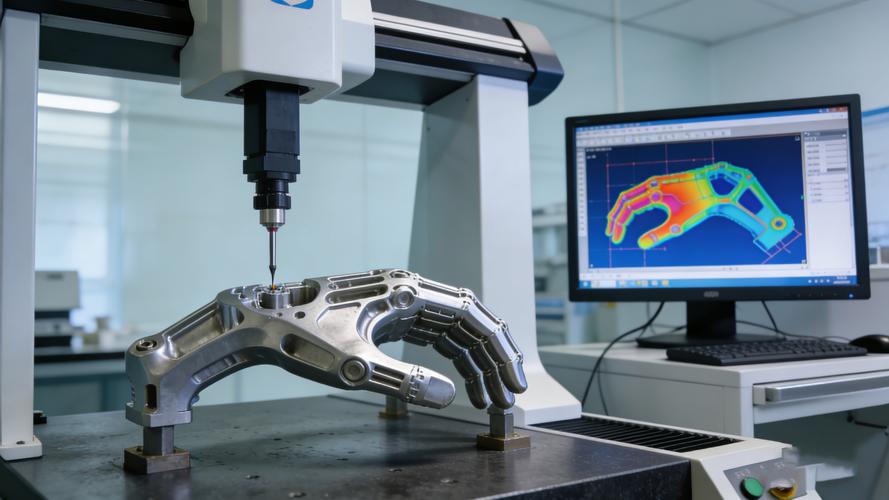 精密机加工车间三坐标测量仪人工检测场景
更别提人工检测的误差有多大。同一个零件,上午刚入职的学徒测出来是一个数,干了十年的老师傅测出来是另一个数,要是赶上技术员心情不好,随便填两个数就交差,最后出了问题,连找都找不到原因。
问:我们车间已经配了两台进口三坐标,每年花不少钱维护,为啥还要额外花钱装在线检测?
答:说实话,三坐标是终检用的,它能给你出盖了章的合格报告,但帮不了你省原料、省时间。去年帮东莞一家做液压阀的厂子算过账,装了工位在线检测之后,废品率从1.2%降到了0.18%,一年省的废料钱就够买两套检测设备——真不是我吹,你算下,一套液压阀的毛坯料就好几百块,一个月废个几十件,那钱哗哗的。三坐标再准,也是在零件加工完之后才测,等你发现废件的时候,成本已经砸进去了,晚了。
别被“高精度”噱头忽悠了,适合的才是对的
现在一搜工业检测设备,全是“精度0.1μm”“全尺寸快速检测”的宣传语,看得人眼花缭乱。我之前见过个做汽车底盘支架的老板,被销售忽悠花了二十多万买了台进口的激光检测仪,回来拆箱才傻了眼:这设备娇贵得很,要求车间震动不能超过0.002g,温度波动不能超过±1℃,可他们车间里天天有10吨的行车来回晃,旁边的数控车床一开机,检测数值直接飘了快0.05mm。 最后这台设备扔在仓库里落灰,老板每次提起都拍大腿:合着我花二十多万买了个祖宗回来? 机床工位安装的接触式在线检测测头作业场景
其实选检测设备真的没那么玄乎,记住几个硬指标就行:
✅ 先摸清楚你自己的工序公差要求,别盲目追高精度。你加工的零件公差是0.05mm,买个精度0.1μm的设备纯纯浪费钱,就像你开个买菜车,没必要装个F1的测速表。
✅ 提前摸清楚车间的环境参数。震动、温变、切削液的飞溅会不会影响设备读数,这些东西你不提前问清楚,买回来用不了就是一堆废铁。
✅ 一定要能跟现有的机床系统打通。别测出来超差了,还要工人跑到机床跟前喊停机,那跟之前的抽检有啥区别?
问:现在到处都在说AI视觉检测,是不是比传统的接触式测头好用?
答:分场景啊兄弟。你要是测表面划痕、毛刺、压铸件的飞边这种外观缺陷,AI视觉肯定快,一秒钟扫好几个件,效率甩接触式测头八条街。但你要是测内孔直径、圆度、同轴度这种形位公差,还是得靠接触式测头——视觉的精度受光照、零件表面反光影响太大了。我去年给一家做铝压铸件的厂子试装过视觉检测,车间里的切削液反光,把本来合格的件全判成有划痕,最后工人直接给设备关了,还不如拿手电筒照得快。
💡 很多人不知道,现在的高端在线检测系统,已经能实现“加工-检测-补偿”的全闭环了。测出来零件直径比要求的小了0.01mm,系统直接给机床发信号,微调一下刀补,下一个加工的零件就直接合格,根本不用人盯着。
检测不是成本,是帮你赚口碑的护城河
 检测不是成本,是帮你赚口碑的护城河
我知道很多老板一听到“检测”两个字,第一反应就是“又要花钱”。可你看看现在的下游客户,尤其是做新能源、医疗设备、航空配套的,谁还愿意跟那种靠抽检凑数的供应商合作?
之前去无锡一家做精密丝杠的厂子,前两年他们给一家做工业机器人的客户供货,每次都要附一摞人工填的检测报告,客户每次都要派质检人员上门抽测,一来二去觉得麻烦,差点把他们从供应商名录里踢出去。后来给他们的每台机床装了在线检测,每一件零件的检测数据自动存在云端系统里,客户要数据,直接导出来发过去,连上门抽检的次数都少了。今年那家客户直接把全年的订单量翻了一倍,就因为信他们的检测数据。
❗ 这真不是危言耸听。现在的供应链审核,早就不是你拿个合格报告就能过的,人家要的是全流程可追溯的检测能力——你加工的每一件零件,什么时候做的,测出来的数值是多少,超没超差,都能调出来给人看。你还靠人工记本子、抽检凑数,审核直接给你打回来,连进入合格供应商名录的资格都没有。
之前总有人说,做制造嘛,质量靠机床精度,靠工人手艺,检测就是个走流程的环节。可跑了这么多车间我才明白,检测的核心价值从来不是测得多准,而是能第一时间把超差的信号拦在厂门里,不让一件不合格的件流到客户手里。
你想想,要是因为一个不合格的小零件,害得客户的整车出了问题,那损失的哪是一点违约金?是攒了十几年的口碑啊。