工业制造中的测量:别让那些被忽略的细节吃掉你的精度
上周去苏州的一家精密齿轮厂蹲点,刚进计量室就看见张工攥着个刚测完的齿轮毛坯骂娘——三坐标测出来的内孔圆度是0.002mm,装到磨床上一夹,直接飘到0.012mm。
差了6倍。
没人敢说测量不准。但误差就是实打实摆在那。
干了快12年工业计量,我见过太多把测量当"走流程"的车间:拿个千分尺上去拧两下,数记在台账上就算完事,根本不管环境温飘、量具校准、受力变形这些影响结果的破事。最后出了质量问题,翻遍所有测量记录,连个能站得住脚的依据都拿不出来。
 精密齿轮车间在线测量工位实拍
说到这肯定有人要问了,我们车间没条件做全恒温,日常做测量的时候怎么把温度影响降到最低?
问:我们车间没条件做全恒温,日常做测量的时候怎么把温度影响降到最低?
答:别搞那些花里胡哨的恒温箱凑数。第一件事,把你要测的工件、量具,提前2小时放在同一个测量工位上做等温处理——别刚从磨床上下料烫得烫手就往三坐标上放,那测出来的数全是虚的。第二,每次测量前拿标准量块校一次准,别开机就测。第三,夏天车间温度超过30℃的时候,给测量工位单独搭个隔热的小围挡,比你把整个车间空调温度打低3度划算多了。
对,就这么简单。之前有个做液压阀的厂,之前因为温度影响,交付的一批阀芯跟客户那边的测量偏差总在5微米以上,按上面的方法改了之后,偏差直接降到1微米以内,再也没因为测量误差跟客户扯过皮。
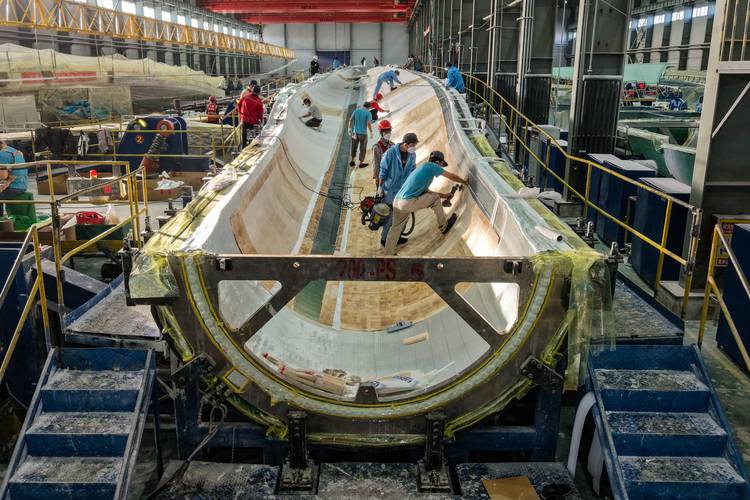
激光跟踪仪在风电叶片测量现场安装
不过话说回来,也不能一竿子打死说贵的设备没用——你要是真要测几十米长的风电主轴的同轴度,靠人工拿千分尺量,那肯定是不行的,该上专业设备的时候还是得买,关键是别花了大价钱,最后连最基本的隔振、防干扰、校准条件都满足不了。
问:我们刚采购了一台三坐标测量机,装完之后怎么判断它的测量结果是不是真的准?
答:别光看供应商给的出厂校准证书。你自己拿三件不同尺寸的标准量块,分别在三个不同的时间段(早上刚开机、中午车间温度最高、下午下班前)测,每次测5遍。如果三次测出来的数值偏差超过设备标称精度的1/3,别着急找供应商扯皮,先查你装设备的地基有没有做隔振,旁边有没有靠近热源、行车轨道、高压电柜。我去年帮一个客户排查,三坐标装在空压机站隔壁,空压机一开,测量误差直接超了2倍,挪了20米之后,精度直接回到标称值的1/2以内。
别拿实验室的测量数据当车间的干活依据
实验室的测量数据,是理想环境下的"标准答案"。恒温20±0.5℃,隔振地基,没有气流扰动,连人站在旁边呼吸的气流都可能被算进误差源里。但车间是什么地方?夏天机床主轴旁边的温度能冲到30℃,行车一开地面就微微发颤,甚至离你半米远的切削液喷雾,都可能在工件表面留个几微米的液膜,直接把测量值带偏。 就拿最常见的铝合金件来说,线膨胀系数是23e-6/℃,一个100mm直径的工件,从28℃的车间拿到20℃的计量室,光温度差带来的尺寸变化就有18.4微米——这比很多精密配合的公差要求还高。你要是直接拿车间里刚下机的件去测,测出来的数跟最终稳定状态的尺寸,能差出去一个头发丝的1/4。 精密齿轮车间在线测量工位实拍
说到这肯定有人要问了,我们车间没条件做全恒温,日常做测量的时候怎么把温度影响降到最低?
问:我们车间没条件做全恒温,日常做测量的时候怎么把温度影响降到最低?
答:别搞那些花里胡哨的恒温箱凑数。第一件事,把你要测的工件、量具,提前2小时放在同一个测量工位上做等温处理——别刚从磨床上下料烫得烫手就往三坐标上放,那测出来的数全是虚的。第二,每次测量前拿标准量块校一次准,别开机就测。第三,夏天车间温度超过30℃的时候,给测量工位单独搭个隔热的小围挡,比你把整个车间空调温度打低3度划算多了。
对,就这么简单。之前有个做液压阀的厂,之前因为温度影响,交付的一批阀芯跟客户那边的测量偏差总在5微米以上,按上面的方法改了之后,偏差直接降到1微米以内,再也没因为测量误差跟客户扯过皮。
别迷信最贵的测量设备,用错了比卷尺还不靠谱
这几年制造业升级,很多厂咬着牙买高端测量设备:几百万的三坐标,上百万的激光跟踪仪,几十万的电感测微仪。但我见过太多钱花得冤枉的例子。 有个做大型风电结构件的厂,花200多万买了激光跟踪仪,就装在离行车轨道8米的位置。每次吊钢板的行车开过,地面震得传感器跳数,测出来的构件平面度偏差能到0.05mm。工人还以为是设备精度不行,找供应商来调了三次,最后才发现是安装位置不对——把跟踪仪挪到离轨道30米远的隔振平台上,测出来的数直接回到了设备标称的10微米精度以内。 还有更离谱的。我之前去一个做光学元件的厂,看见他们拿分辨率0.1微米的电感测微仪,装在普通的铁架子工作台上,旁边就是每分钟60次的冲床。每次冲床打一下,屏幕上的数值能跳0.3微米。这钱花得,不如给车间买两箱冰红茶实在。 激光跟踪仪在风电叶片测量现场安装
不过话说回来,也不能一竿子打死说贵的设备没用——你要是真要测几十米长的风电主轴的同轴度,靠人工拿千分尺量,那肯定是不行的,该上专业设备的时候还是得买,关键是别花了大价钱,最后连最基本的隔振、防干扰、校准条件都满足不了。
问:我们刚采购了一台三坐标测量机,装完之后怎么判断它的测量结果是不是真的准?
答:别光看供应商给的出厂校准证书。你自己拿三件不同尺寸的标准量块,分别在三个不同的时间段(早上刚开机、中午车间温度最高、下午下班前)测,每次测5遍。如果三次测出来的数值偏差超过设备标称精度的1/3,别着急找供应商扯皮,先查你装设备的地基有没有做隔振,旁边有没有靠近热源、行车轨道、高压电柜。我去年帮一个客户排查,三坐标装在空压机站隔壁,空压机一开,测量误差直接超了2倍,挪了20米之后,精度直接回到标称值的1/2以内。