工业旋转设备故障诊断:从停机损失到预测性维护的实操路径
上周去江苏一家精密轴承厂做现场支持,刚进车间就看见设备主管蹲在3号磨床旁边抽烟,地上扔了三四个烟蒂。一问才知道,这台磨床主轴已经晃了三天,每次刚跑满8小时就跳报警,拆了两次端盖换了密封,屁用没有。
我当时拿随身带的测振仪往轴承座上一贴,屏幕跳出来的数我都乐了——高频段的峭度值飙到4.3,这哪是密封的问题,分明是轴承已经出早期损伤了。
很多人一提故障诊断,就觉得是实验室里拿精密仪器做频谱分析,是老师傅的独门绝活。真不是。现在一线工厂的痛点根本不是“不会分析”,是“压根没找对地方测”。
我见过太多工厂的设备维修流程,完全是“坏了再修”的被动模式:设备跳报警了,拆开机盖,靠耳朵听有没有异响,靠手摸温度高不高,摸完了猜个原因,换个零件试,不行再拆。上次在苏州一家汽车零部件厂,一条冲压线的曲轴轴承坏了,维修班拆了整整8个小时,换了两个轴承、一个联轴器,最后发现是固定螺栓松了——前后损失了近20万的产能。
这种“碰运气”的维修模式,本质上是没有建立起标准化的故障诊断逻辑。要么是靠老师傅的经验,人一走,经验就没了;要么是买了一堆昂贵的监测设备,装上去了根本不会用,数据存了几个T,从来没人翻出来看过。
 工业磨床主轴振动测试现场工程师手持测振仪
很多人对故障诊断的认知还停留在“测个振动幅值”的阶段,觉得只要振动速度没超过行业标准的阈值,设备就是好的。可实际上,轴承的早期微剥落、齿轮的点蚀、转子的不对中这类故障,早期的振动幅值变化可能连10%都不到,等你能从幅值上看出来不对的时候,故障已经发展到中后期了,离停机也就差个三五天。
问:我们厂已经装了200多台振动传感器,为什么还是经常出突发停机?
答:绝大多数工厂的传感器只测100Hz以内的低频段,而轴承早期微剥落、齿轮点蚀这类早期故障,能量集中在2kHz-10kHz的高频共振区,你拿测低频的设备去测,相当于用体温计量烤箱温度——根本测不准。而且很多厂把数据全传到云端算,边缘端没做预处理,现场电磁干扰的杂波把真实故障信号盖得严严实实。我之前遇到过一个厂,传感器装在电焊机旁边,测出来的振动信号全是焊渣飞溅的干扰,还以为是设备天天出故障,折腾了半个月才发现是测点位置选错了。
说实话,别信那些厂商吹的“全AI自动诊断”,去年我在宁波一家注塑厂见过,模型把料筒温度波动的信号当成了螺杆轴承故障,害得人家白拆了一次螺杆,花了两万多拆装费。
现在真正能在一线落地的故障诊断流程,都是跑了几百个现场攒出来的,根本没有那么多花架子,核心就三步:
第一步,先给设备建“健康基线”。新设备或者刚维修完的设备,跑满72小时的额定工况,把每个测点的振动、温度、电机电流的正常波动范围存在本地网关里,别上来就套行业通用标准——同样是1.8m/s的振动速度,对一台20年的老车床可能是正常状态,对一台刚买的精密磨床就是严重故障。
第二步,做实时偏差对比。一旦实时数据和基线的偏差超过15%,边缘网关直接在现场做快速特征提取,比如时域的峭度、峰值指标,频域的轴承内圈、外圈、滚动体的特征频率匹配,根本不用把全量数据传到云端。比如轴承的故障频率是可以通过轴承的节径、滚动体个数、转速算出来的,一旦高频段的能量刚好和这个频率对上,基本就能锁定是哪个零件出问题了。
第三步,异常片段上云做深度校验。只有现场提取出来的异常信号,才传到云端的深度模型里做二次分析,既省了带宽,又避免了现场杂波的干扰。
边缘计算网关对接工业PLC故障诊断数据界面
我上个月给山东一家做重型机械的厂做方案,他们有12台2010年买的老车床,以前每次主轴抱死都要停2天,花几万块换轴承。我给他们每台车上装了3个电池供电的无线振动传感器,贴在轴承座的载荷区,接个几百块的边缘网关,跑了3个月,提前预警了3次早期轴承磨损,每次换个轴承才花几百块,算下来已经省了十几万的损失。
问:我们厂设备型号杂,从20年前的老车床到新上的五轴加工中心都有,能做统一的故障诊断吗?
答:太能了。别上来就想搞一套大而全的系统,先从单台故障损失最高的设备切入——比如一台进口五轴加工中心停机一小时损失八千块,你先给这台配上测振、测温、电流互感器,跑通3个月的诊断流程,把模型调准了,再复制到同类型设备上。老设备更简单,不用拆改线路,直接在外壳贴振动传感器,接个电池供电的无线网关就行,完全不影响生产。
我跑了上百家工厂,见过太多花了几十万上的故障诊断系统,最后变成了摆设,基本都是踩了下面这几个坑:
✅ 第一个坑:测点装错位置。很多人把振动传感器装在设备的基座上,那测出来的信号经过了整个机架的衰减,早期故障信号早没了。正确的位置是尽量靠近轴承座的载荷区,刚性连接,别用双面胶粘,最好用磁吸座或者螺纹固定,不然传感器自己晃出来的信号,比设备的故障信号还大。
❗ 第二个坑:只看幅值不看趋势。很多人设定个固定的报警阈值,比如振动速度超过4.5mm/s就报警,殊不知新设备刚装完可能就有3mm/s,跑了半年涨到4.2,这趋势不对,早就该查了,等你到4.5报警的时候,可能轴承已经要碎了。真正靠谱的诊断,是看数据的变化率,不是拿固定阈值卡。
💡 第三个坑:诊断完没有闭环。很多厂做了故障诊断,出了异常报告就扔在系统里,没人跟进处理,过俩月设备真坏了,还说诊断系统不准。你得把诊断结果和维修工单绑在一起,修完之后要复测,把新的健康基线更新进去,模型才能越用越准。不然系统永远是那个不准的系统,永远在出无效报警。
上周那个江苏轴承厂的设备主管给我发微信,说现在他们车间的6台磨床都装了振动传感器,这俩月再也没出现过拆了半天找不到问题的情况,省下来的停机时间,这个月多做了二十万的订单。
其实哪有什么玄乎的故障诊断啊。说白了就是别等设备坏得彻底不能用了再着急,把功夫下在平时,多摸几次设备的正常状态,比啥昂贵的系统都管用。
我当时拿随身带的测振仪往轴承座上一贴,屏幕跳出来的数我都乐了——高频段的峭度值飙到4.3,这哪是密封的问题,分明是轴承已经出早期损伤了。
很多人一提故障诊断,就觉得是实验室里拿精密仪器做频谱分析,是老师傅的独门绝活。真不是。现在一线工厂的痛点根本不是“不会分析”,是“压根没找对地方测”。
为什么90%的工厂的故障诊断还在“碰运气”?
我见过太多工厂的设备维修流程,完全是“坏了再修”的被动模式:设备跳报警了,拆开机盖,靠耳朵听有没有异响,靠手摸温度高不高,摸完了猜个原因,换个零件试,不行再拆。上次在苏州一家汽车零部件厂,一条冲压线的曲轴轴承坏了,维修班拆了整整8个小时,换了两个轴承、一个联轴器,最后发现是固定螺栓松了——前后损失了近20万的产能。
这种“碰运气”的维修模式,本质上是没有建立起标准化的故障诊断逻辑。要么是靠老师傅的经验,人一走,经验就没了;要么是买了一堆昂贵的监测设备,装上去了根本不会用,数据存了几个T,从来没人翻出来看过。
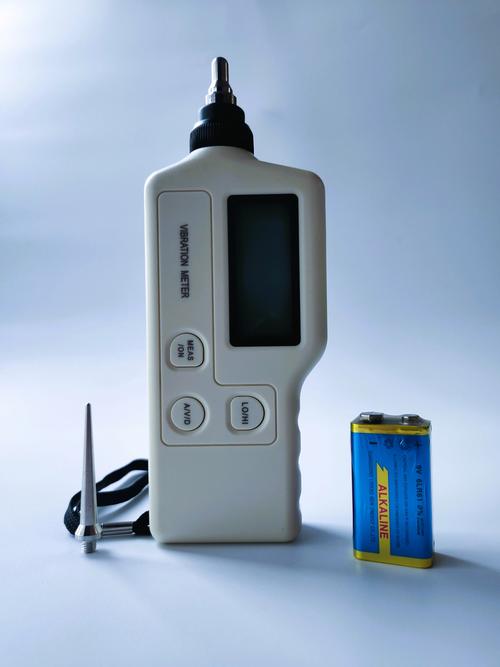 工业磨床主轴振动测试现场工程师手持测振仪
很多人对故障诊断的认知还停留在“测个振动幅值”的阶段,觉得只要振动速度没超过行业标准的阈值,设备就是好的。可实际上,轴承的早期微剥落、齿轮的点蚀、转子的不对中这类故障,早期的振动幅值变化可能连10%都不到,等你能从幅值上看出来不对的时候,故障已经发展到中后期了,离停机也就差个三五天。
问:我们厂已经装了200多台振动传感器,为什么还是经常出突发停机?
答:绝大多数工厂的传感器只测100Hz以内的低频段,而轴承早期微剥落、齿轮点蚀这类早期故障,能量集中在2kHz-10kHz的高频共振区,你拿测低频的设备去测,相当于用体温计量烤箱温度——根本测不准。而且很多厂把数据全传到云端算,边缘端没做预处理,现场电磁干扰的杂波把真实故障信号盖得严严实实。我之前遇到过一个厂,传感器装在电焊机旁边,测出来的振动信号全是焊渣飞溅的干扰,还以为是设备天天出故障,折腾了半个月才发现是测点位置选错了。
现在一线在用的故障诊断实操流程,根本不是教科书上那套
说实话,别信那些厂商吹的“全AI自动诊断”,去年我在宁波一家注塑厂见过,模型把料筒温度波动的信号当成了螺杆轴承故障,害得人家白拆了一次螺杆,花了两万多拆装费。
现在真正能在一线落地的故障诊断流程,都是跑了几百个现场攒出来的,根本没有那么多花架子,核心就三步:
第一步,先给设备建“健康基线”。新设备或者刚维修完的设备,跑满72小时的额定工况,把每个测点的振动、温度、电机电流的正常波动范围存在本地网关里,别上来就套行业通用标准——同样是1.8m/s的振动速度,对一台20年的老车床可能是正常状态,对一台刚买的精密磨床就是严重故障。
第二步,做实时偏差对比。一旦实时数据和基线的偏差超过15%,边缘网关直接在现场做快速特征提取,比如时域的峭度、峰值指标,频域的轴承内圈、外圈、滚动体的特征频率匹配,根本不用把全量数据传到云端。比如轴承的故障频率是可以通过轴承的节径、滚动体个数、转速算出来的,一旦高频段的能量刚好和这个频率对上,基本就能锁定是哪个零件出问题了。
第三步,异常片段上云做深度校验。只有现场提取出来的异常信号,才传到云端的深度模型里做二次分析,既省了带宽,又避免了现场杂波的干扰。
 边缘计算网关对接工业PLC故障诊断数据界面
我上个月给山东一家做重型机械的厂做方案,他们有12台2010年买的老车床,以前每次主轴抱死都要停2天,花几万块换轴承。我给他们每台车上装了3个电池供电的无线振动传感器,贴在轴承座的载荷区,接个几百块的边缘网关,跑了3个月,提前预警了3次早期轴承磨损,每次换个轴承才花几百块,算下来已经省了十几万的损失。
问:我们厂设备型号杂,从20年前的老车床到新上的五轴加工中心都有,能做统一的故障诊断吗?
答:太能了。别上来就想搞一套大而全的系统,先从单台故障损失最高的设备切入——比如一台进口五轴加工中心停机一小时损失八千块,你先给这台配上测振、测温、电流互感器,跑通3个月的诊断流程,把模型调准了,再复制到同类型设备上。老设备更简单,不用拆改线路,直接在外壳贴振动传感器,接个电池供电的无线网关就行,完全不影响生产。
别踩坑:故障诊断落地最容易犯的3个错误
我跑了上百家工厂,见过太多花了几十万上的故障诊断系统,最后变成了摆设,基本都是踩了下面这几个坑:
✅ 第一个坑:测点装错位置。很多人把振动传感器装在设备的基座上,那测出来的信号经过了整个机架的衰减,早期故障信号早没了。正确的位置是尽量靠近轴承座的载荷区,刚性连接,别用双面胶粘,最好用磁吸座或者螺纹固定,不然传感器自己晃出来的信号,比设备的故障信号还大。
❗ 第二个坑:只看幅值不看趋势。很多人设定个固定的报警阈值,比如振动速度超过4.5mm/s就报警,殊不知新设备刚装完可能就有3mm/s,跑了半年涨到4.2,这趋势不对,早就该查了,等你到4.5报警的时候,可能轴承已经要碎了。真正靠谱的诊断,是看数据的变化率,不是拿固定阈值卡。
💡 第三个坑:诊断完没有闭环。很多厂做了故障诊断,出了异常报告就扔在系统里,没人跟进处理,过俩月设备真坏了,还说诊断系统不准。你得把诊断结果和维修工单绑在一起,修完之后要复测,把新的健康基线更新进去,模型才能越用越准。不然系统永远是那个不准的系统,永远在出无效报警。
上周那个江苏轴承厂的设备主管给我发微信,说现在他们车间的6台磨床都装了振动传感器,这俩月再也没出现过拆了半天找不到问题的情况,省下来的停机时间,这个月多做了二十万的订单。
其实哪有什么玄乎的故障诊断啊。说白了就是别等设备坏得彻底不能用了再着急,把功夫下在平时,多摸几次设备的正常状态,比啥昂贵的系统都管用。