精密制造根本不是砸钱买设备:跑过17家车间后摸透的真逻辑
上周在苏州跟一个做新能源结构件的厂老板吃饭,他喝了半杯酒就开始拍桌子骂。
说去年咬咬牙砸了4000万上了三台进口五轴,本来以为能接上头部电池厂的二级供应链,结果小半年过去了,良品率刚到62%,连对方的驻厂审核都没过。
图啥啊。
他那车间我去过,去年年底还在做传统汽配的冲压件,精度公差要求最多±0.05mm,现在要做的电池连接片,公差要求是±0.005mm,差了整整一个数量级。
很多人对精密制造的误解,从一开始就错了——以为设备到位了,精度自然就来了。哪有这么容易。
 恒温精密制造车间温湿度实时监测大屏
我见过最离谱的改造,是一个做医疗植入物的厂,一开始想花几百万建全封闭的恒温恒湿车间,后来摸透了规律,就给每台机床搭了个简易的保温隔间,把车间里的空调出风口改到离机床3米远的位置,最后把机床周边的温度波动控制在±1.5℃以内,总投入才花了不到8万块。
问:我们厂也是普通车间装的五轴,做出来的零件尺寸每次测都飘,到底要花多少钱才能把环境改到位?
答:真不是让你砸钱建那种全封闭的万级洁净室。就我们接触的做消费电子结构件的中型厂,做公差±0.01mm级的零件,根本不用花几百万搞恒温恒湿。只要做到三个点:第一,机床周边2米范围内不要有直吹的空调风、不要靠近车间大门,温度波动控制在±2℃以内;第二,机床装好之后不要急着满负荷开,先空转72小时让主轴热平衡稳定;第三,每两个小时用标准件打一次定位精度补偿。就这三步,能把你现在的尺寸波动砍掉70%,总投入连设备钱的1%都不到。
说个扎心的事实:很多厂把买设备的预算拉到顶,却连切削液多久换一次、刀具的寿命到了没这些最基础的事都懒得管。我见过最离谱的厂,买了最贵的陶瓷刀具,结果切削液都半年没换了,上面飘着一层油泥,刀刚上去3分钟就崩了刃,最后还骂刀具质量差。
真的,你说这怪谁?
精密加工机床内置在线测量头实时检测工件尺寸
现在能拿到头部客户订单的厂,没有一个是等零件全做完才测的。人家都是在加工流程里把测量节点嵌进去,每加工完一个关键面,就实时打一下尺寸,有偏差马上补刀,根本不会等整个零件做完了才发现超差。
问:我们现在也想上在线测量,但是听供应商说一套系统要大几十万,小厂根本承担不起,有没有低成本的替代方案?
答:别一上来就买全套的进口在线测量系统。我们接触的做汽车传感器零件的厂,一开始就是花几千块钱买了个高精度的数显千分表,装在机床的刀塔旁边,每加工完5个零件,就停下来手动测一下关键尺寸,把偏差值输到机床的补偿参数里。就这么简单的操作,一开始把良品率从71%拉到了88%。等你产能上来了,订单稳定了,再考虑换自动测量的系统也不迟。很多厂一开始就追求一步到位,钱花了一大堆,最后连最基础的尺寸波动规律都没摸透,系统再好也用不明白。
这种稳定的尺寸控制能力,就是我说的“软精度”。它不需要你花几个亿去堆设备,但是需要你沉下心来,把每一个生产环节的变量都摸透:切削参数给多少的时候刀具磨损最慢?不同批次的原材料硬度差多少的时候要调整进给速度?换班的时候最容易出问题的工序是哪一步?
没有任何侥幸。
被吹上天的硬件,其实只占精密制造能力的30%
很多销售给你推设备的时候,张口就报机床的重复定位精度、主轴跳动值,说买回去就能做微米级的零件。可他们从来不会告诉你,机床的标称精度,是在20℃恒温、无振动、空载的理想环境下测出来的。 那个苏州老板的问题根本不在机床上——他买的五轴标称进给重复定位精度是±0.002mm,比他要求的公差还窄一半,但他的车间夏天温度差能到8℃,机床旁边就是车间的通风口,夏天吹热风冬天吹冷风,金属材料的热膨胀系数算下来,光温度波动带来的尺寸变化就有0.01mm,直接超差两倍。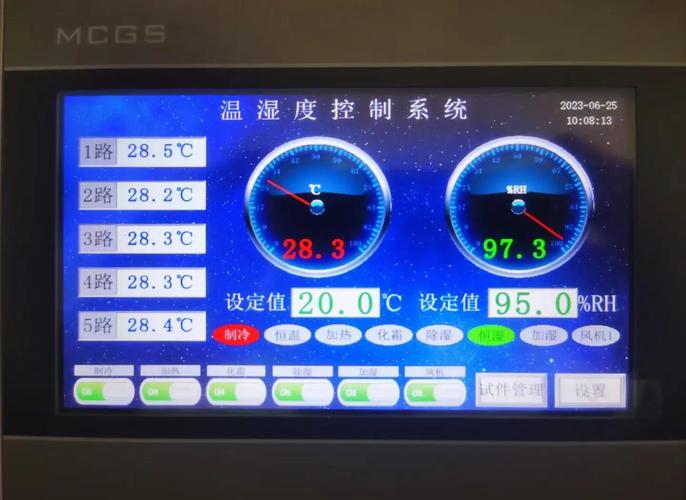 恒温精密制造车间温湿度实时监测大屏
我见过最离谱的改造,是一个做医疗植入物的厂,一开始想花几百万建全封闭的恒温恒湿车间,后来摸透了规律,就给每台机床搭了个简易的保温隔间,把车间里的空调出风口改到离机床3米远的位置,最后把机床周边的温度波动控制在±1.5℃以内,总投入才花了不到8万块。
问:我们厂也是普通车间装的五轴,做出来的零件尺寸每次测都飘,到底要花多少钱才能把环境改到位?
答:真不是让你砸钱建那种全封闭的万级洁净室。就我们接触的做消费电子结构件的中型厂,做公差±0.01mm级的零件,根本不用花几百万搞恒温恒湿。只要做到三个点:第一,机床周边2米范围内不要有直吹的空调风、不要靠近车间大门,温度波动控制在±2℃以内;第二,机床装好之后不要急着满负荷开,先空转72小时让主轴热平衡稳定;第三,每两个小时用标准件打一次定位精度补偿。就这三步,能把你现在的尺寸波动砍掉70%,总投入连设备钱的1%都不到。
说个扎心的事实:很多厂把买设备的预算拉到顶,却连切削液多久换一次、刀具的寿命到了没这些最基础的事都懒得管。我见过最离谱的厂,买了最贵的陶瓷刀具,结果切削液都半年没换了,上面飘着一层油泥,刀刚上去3分钟就崩了刃,最后还骂刀具质量差。
真的,你说这怪谁?
被90%的厂忽略的“软精度”,才是决定能不能拿高端订单的核心
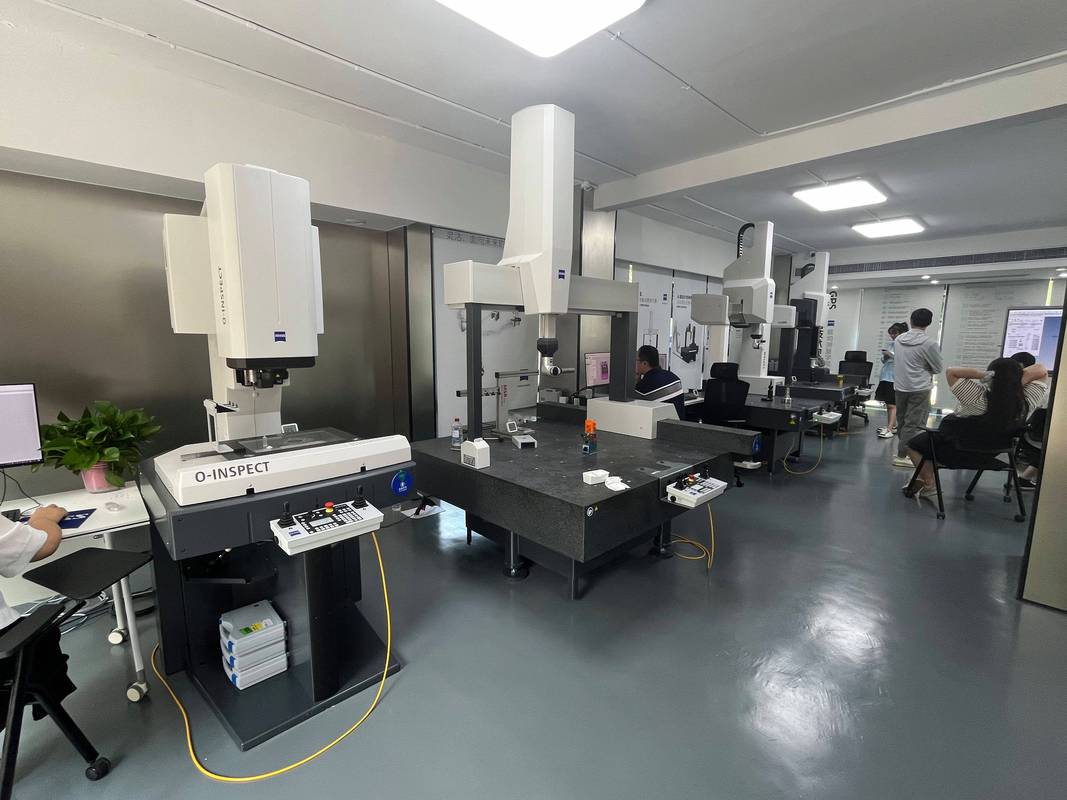
很多人对精密制造的精度理解,还停留在“零件做完了拿三坐标测一下,在公差范围内就算合格”。这根本不对。真正的精密制造,拼的不是单个零件的极限精度,是连续生产1000件零件时,尺寸波动的稳定度。 你想想,今天测一个零件尺寸在公差上限,明天测一个在公差下限,刚好凑着合格,看似所有零件都过了检验,但是把这些零件装到客户的产品里,累积间隙可能直接超差。之前有个做工业机器人关节零件的厂,给客户供的齿轮轴,每个零件单独测都合格,结果装到减速器里跑了三个月,因为尺寸离散度太大,齿轮啮合的侧隙比设计值大了0.03mm,机器人的重复定位精度直接掉了一个等级,最后赔了客户两百多万的返工费。 精密加工机床内置在线测量头实时检测工件尺寸
现在能拿到头部客户订单的厂,没有一个是等零件全做完才测的。人家都是在加工流程里把测量节点嵌进去,每加工完一个关键面,就实时打一下尺寸,有偏差马上补刀,根本不会等整个零件做完了才发现超差。
问:我们现在也想上在线测量,但是听供应商说一套系统要大几十万,小厂根本承担不起,有没有低成本的替代方案?
答:别一上来就买全套的进口在线测量系统。我们接触的做汽车传感器零件的厂,一开始就是花几千块钱买了个高精度的数显千分表,装在机床的刀塔旁边,每加工完5个零件,就停下来手动测一下关键尺寸,把偏差值输到机床的补偿参数里。就这么简单的操作,一开始把良品率从71%拉到了88%。等你产能上来了,订单稳定了,再考虑换自动测量的系统也不迟。很多厂一开始就追求一步到位,钱花了一大堆,最后连最基础的尺寸波动规律都没摸透,系统再好也用不明白。
这种稳定的尺寸控制能力,就是我说的“软精度”。它不需要你花几个亿去堆设备,但是需要你沉下心来,把每一个生产环节的变量都摸透:切削参数给多少的时候刀具磨损最慢?不同批次的原材料硬度差多少的时候要调整进给速度?换班的时候最容易出问题的工序是哪一步?
没有任何侥幸。