别把增材制造当3D打印噱头:2024年航空制造领域的落地实账
上个月扎进西安阎良的航空基地蹲了三天,摸了摸某厂刚下线的钛合金增材制造翼梁坯料。
质感跟传统锻造件完全不一样。没有一圈圈扎手的飞边,没有粗得离谱的加工余量,最终成型重量比原来的锻造方案轻了22%。
旁边站的老工艺师叼着个保温杯说,这要是搁五年前,谁敢拿增材做的件当主承力结构,适航审查的人能直接把你方案扔出来。现在?已经排着队等上机测试了。
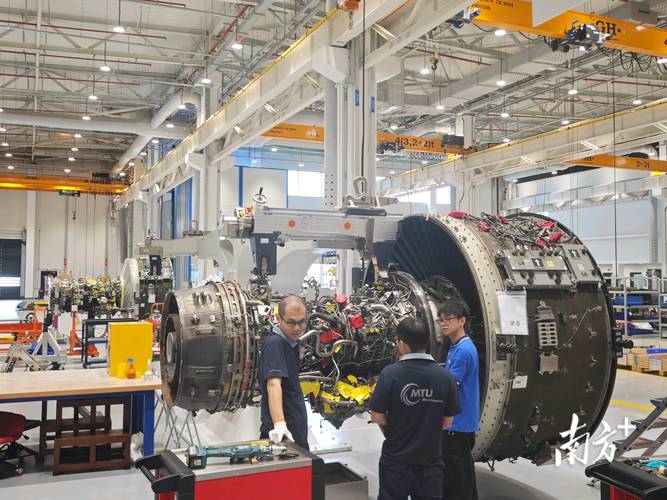
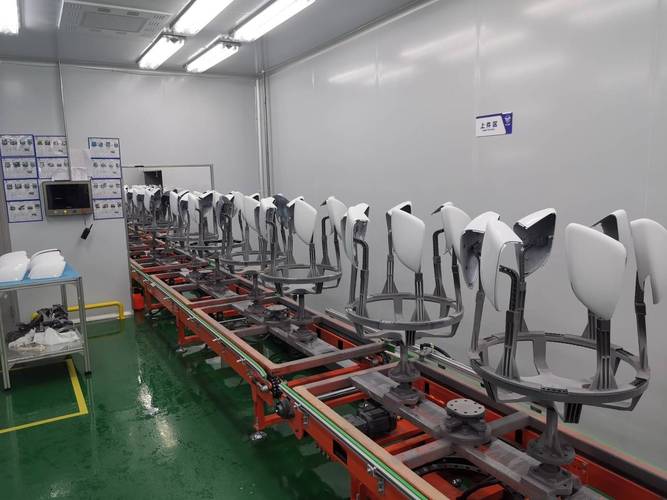
 航空钛合金翼梁激光粉末床熔融增材制造生产车间
问:增材制造做的零件,孔隙率的问题真的彻底解决了吗?会不会在高载荷下突然开裂?
答:说彻底解决肯定是吹牛逼,但已经到了可控的范围。现在每一个关键位置的熔池,设备都能实时拍下来,一旦发现熔池不稳定,立刻调整激光参数,根本不会等缺陷形成了才发现。之前碰到过一个做适航检测的朋友说,现在送审的增材零件,CT扫出来的缺陷比传统锻造件的还少——毕竟传统锻造件的内部缺陷是随机分布的,你根本不知道哪个位置藏着个夹层,增材的缺陷是全流程可追溯的,哪一层、哪个位置的参数不对,一查记录就清楚。哦对,别信那些拿“增材零件容易断”当挡箭牌的人,他们真的没见过2024年的设备精度。
一体化增材制造航空发动机燃油喷嘴结构示意图
问:现在增材制造的零件尺寸上限到底是多少?能不能直接做几米长的大机身段?
答:去年珠海航展上,国内某厂展出的最大型DED设备,成型腔的尺寸已经做到了12米×5米×3米,打个8米长的钛合金梁完全没问题。但别指望现在就打整个机身——不是设备做不到,是检测跟不上。这么大的零件,你怎么保证每一个毫米位置的孔隙率都达标?现在最大的工业CT,能检测的零件直径也就1.5米,再大的零件就得靠超声逐点扫,那个检测成本比零件本身还贵。所以现在的落地节奏很务实,都是从1-2米的中等尺寸承力件开始,等检测技术、标准体系跟上了,再往更大的尺寸走。急不得。
别被消费级3D打印的印象骗了,工业级增材制造已经跨过“打个手办”的阶段
很多人对增材制造的认知,还停留在淘宝上几百块的桌面机,打个塑料花瓶、打个动漫手办。但真正在工业场景落地的金属增材制造,早就不是实验室里的新鲜玩具了。 现在主流的工业级金属增材路线,基本分成两类:一类是激光粉末床熔融(PBF),精度高,适合做复杂的小尺寸精密零件;另一类是定向能量沉积(DED),成型尺寸大,适合做大型结构件的制造和修复。 那些说增材制造做不了高可靠性零件的,基本都是拿十年前的老数据说事。2020年之前,行业内普遍的TC4钛合金增材试样,孔隙率大概在0.1%左右,疲劳强度只有同材质锻造件的60%,别说主承力件,连次承力位置都不敢用。但现在最新的闭环控制PBF设备,把粉末粒径的分选精度、激光功率的实时动态补偿、熔池的高速视觉监测全链路打通之后,孔隙率能压到0.02%以内。经过热等静压+表面喷丸处理的试样,疲劳强度跟同批次锻造件的差值已经缩小到5%以内,完全满足航空领域的适航要求。 航空钛合金翼梁激光粉末床熔融增材制造生产车间
问:增材制造做的零件,孔隙率的问题真的彻底解决了吗?会不会在高载荷下突然开裂?
答:说彻底解决肯定是吹牛逼,但已经到了可控的范围。现在每一个关键位置的熔池,设备都能实时拍下来,一旦发现熔池不稳定,立刻调整激光参数,根本不会等缺陷形成了才发现。之前碰到过一个做适航检测的朋友说,现在送审的增材零件,CT扫出来的缺陷比传统锻造件的还少——毕竟传统锻造件的内部缺陷是随机分布的,你根本不知道哪个位置藏着个夹层,增材的缺陷是全流程可追溯的,哪一层、哪个位置的参数不对,一查记录就清楚。哦对,别信那些拿“增材零件容易断”当挡箭牌的人,他们真的没见过2024年的设备精度。
真正的成本账,从来不是“省了多少材料”,而是“把整个供应链的冗余砍没了”
很多人算增材制造的成本,第一反应就是“钛合金粉末300块一公斤,普通钛棒才100多,这玩意用得起?” 说实话,这种算法真的太外行。 传统锻造一个航空翼梁,从开模到最终零件下线,整个链路的账根本不是材料单价能算清的:首先你要开一套锻造模,光模具费就大几百万,周期半年起;然后锻造出来的坯料,材料利用率往往不到10%——一个最终10公斤的零件,要投100公斤的钛棒,切下来的90公斤废料,因为混了切削液、混了表面氧化层,回收价值打对折;切下来的坯料还要上五轴机床加工,工时费几十万;最后零件上的连接点,要打几十个孔,跟相邻的结构件铆接,光铆接的工装、检测的成本又是一笔。 增材制造呢?材料利用率能到90%以上,不用开模,改个CAD模型参数直接就能打,原来拆成3个零件铆接的结构,现在一次成型打出来,连铆接缝都没有。算下来的总成本,比传统锻造方案低30%都不止。 之前碰到个国企的技术主管,上来就说增材制造太贵,他们算的账是“粉末比钛棒贵200块,100公斤的零件就要多花2万块”。我当时就问他,你那压在仓库里的几百万的锻造模具,每年的仓储成本、维护成本算过吗?你那因为改设计报废的模具成本算过吗?你那零件加工完要放半年才能凑齐批次装配的库存成本算过吗?他半天没说话。 一体化增材制造航空发动机燃油喷嘴结构示意图
问:现在增材制造的零件尺寸上限到底是多少?能不能直接做几米长的大机身段?
答:去年珠海航展上,国内某厂展出的最大型DED设备,成型腔的尺寸已经做到了12米×5米×3米,打个8米长的钛合金梁完全没问题。但别指望现在就打整个机身——不是设备做不到,是检测跟不上。这么大的零件,你怎么保证每一个毫米位置的孔隙率都达标?现在最大的工业CT,能检测的零件直径也就1.5米,再大的零件就得靠超声逐点扫,那个检测成本比零件本身还贵。所以现在的落地节奏很务实,都是从1-2米的中等尺寸承力件开始,等检测技术、标准体系跟上了,再往更大的尺寸走。急不得。