别再把齿轮当标准件买了:2024年工业级定制齿轮的避坑指南
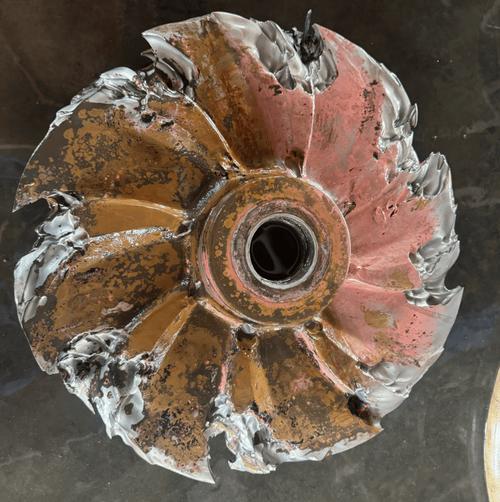
上周帮江苏一家做锂电卷绕设备的客户排查异响问题。拆到行星减速机的时候,指尖沾了一层磨下来的铜屑。问题根本不是采购之前担心的电机过载,是他们图省了三千多块的成本,从普通工业品平台拍的标准直齿轮——齿形偏差超了0.03mm,在1200rpm的连续运转下,连带整个传动链的共振频率都卡在了机架的固有频率上,才出现了这种隔着三米都能听见的嗡嗡声。最后换了我们定制的修形齿轮,跑了三天,异响直接没了。
标准齿轮真的是"万能解药"吗?
我接触过至少七成的制造类中小厂,采购选齿轮的逻辑特别简单:要模数、要齿数、要内孔直径,直接从平台上下单,连齿面硬度都不问。说实话,放在十年前,这种选法没啥大问题——那时候的设备转速普遍不高,负载也稳定,标准齿轮确实能扛。但现在不一样了。
锂电、光伏、人形机器人、医疗影像,这些现在的主流赛道,对传动部件的要求早就翻了好几倍。我见过给CT机做传动的供应商,拿普通标准齿轮凑数,最后临床测试的时候,设备噪音超了3dB,整个批次全砸了,赔了小两百万。还有给光伏串焊机做传动的,用了标准齿轮,连续运转三个月就出现齿面磨损,换一次齿轮要停线半天,损失的产能够买一百套定制齿轮。
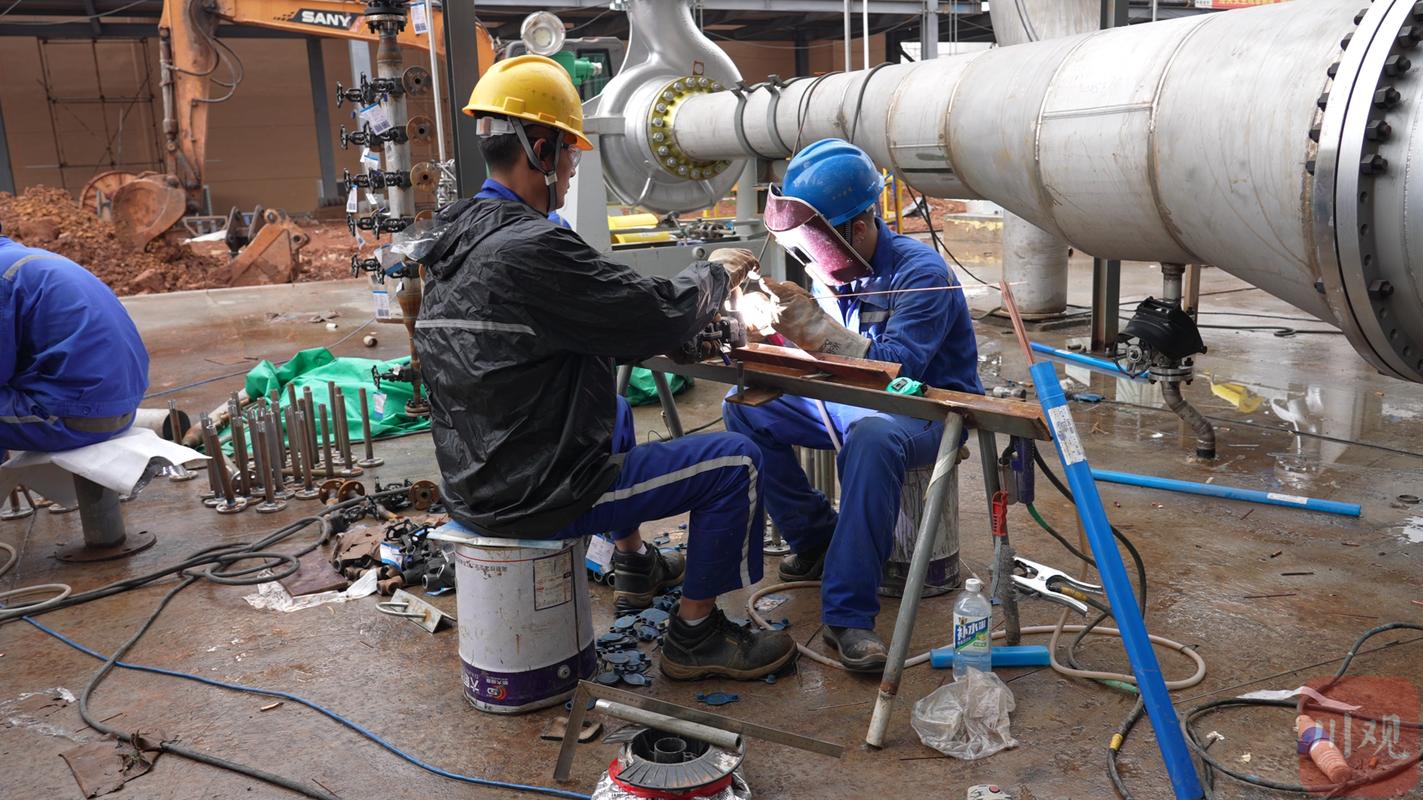
 锂电卷绕设备行星减速机拆检现场
不是说标准齿轮没用——比如一些低转速、低负载的输送线,用标准齿轮确实划算,成本低,换起来也方便。但很多场景,真的不能图省那点钱。
问:很多采购问,我怎么快速判断自己需要的是标准齿轮还是定制齿轮?
答:给你个最直接的判断标准——把你设备的传动参数表拉出来,只要满足以下任意一条,别碰标准件:
- ✅ 要求传动回差小于1弧分
- ✅ 连续工作时长超过8000小时无故障
- ✅ 工作环境有粉尘、腐蚀或者温度差超过40℃
别听销售吹他们的标准齿轮能扛所有场景,他们样本册上的参数,都是实验室空载测出来的,真上了生产线,啥妖魔鬼怪都有。
现在的精密齿轮,早就不是靠普通滚齿机磨出来的了
去年我们给长三角一家做人形机器人关节的客户做配套齿轮。用的是德国Klingelnberg的高精度磨齿机,配合我们自己开发的齿形修形算法——不是传统的随便修修齿顶,是根据关节的实际负载曲线,给齿面做了0.012mm的鼓形修形,最后测出来的传动噪音比原来降了4.2dB,回差直接控制在0.6弧分以内。
💡 很多人以为齿轮的精度靠后期抛光,其实从毛坯的热处理开始,就已经决定了最终的精度上限——如果毛坯的残余应力没消除,哪怕磨得再准,用三个月就变形。
现在很多工厂还在沿用十年前的工艺:先车毛坯,然后正火,然后滚齿,然后热处理,最后磨齿。这种工艺做出来的齿轮,用在普通输送线上没问题,但用在机器人关节、风电偏航这种高要求场景,寿命根本不够。我们现在给客户做高端齿轮,都会在热处理之后加一道深冷处理,把毛坯放到-180℃的环境里泡24小时,把残余应力释放干净,再做磨齿,最后出来的齿轮,用个五六年都不会出现精度漂移。
 五轴联动磨齿机加工人形机器人关节齿轮
不过话说回来,不是所有工厂都能买得起上百万的进口磨齿机。去年我对接过山东一家做风电偏航齿轮的小厂,老板跟我吐槽,原来用普通滚齿机做的齿轮,废品率高达12%,根本接不到大订单。后来他们没买新设备,反而把原来的老滚齿机改了伺服进给,又加了个在线齿形检测的探头——每加工3件就测一次,发现偏差就当场调参数,最后把废品率降到了1.8%,现在专门给国内的风电整机厂做配套,订单都排到2025年了。
问:有很多做机加工的小老板问,现在想接定制齿轮的订单,是不是必须上进口设备才能拿到入场券?
答:真不是。用户要的从来不是"用进口设备做的齿轮",是"不会在我生产线上出故障的齿轮"。你哪怕用老设备,只要能把齿形偏差控制在客户要求的范围内,能把废品率降下来,能给客户提供三个月的质保,照样能拿到订单。我见过太多买了几百万进口设备的工厂,连热处理的残余应力都没处理明白,做出来的齿轮照样没人要。
别再只看精度等级选齿轮了,这些隐性指标才是真坑
 别再只看精度等级选齿轮了,这些隐性指标才是真坑
说实话,我见过太多离谱的案例。有个客户选齿轮,特意选了GB/T 10095的5级精度,比他们设备要求的7级高了两个等级,觉得肯定能用得久。结果用了半年,直接从齿根断了。拆下来一看,热处理的时候齿面硬到HRC62,芯部还是HRC20,硬度过渡太陡,负载一上来,直接脆裂。
❗ 别被"高精度=高寿命"的营销话术骗了。齿轮的寿命从来不是由单一参数决定的,是整个传动链的匹配度——你齿轮精度再高,和它啮合的轴承跑偏了,照样白搭。
现在很多人选齿轮,只盯着精度等级看,根本不看这几个隐性指标:第一是齿根过渡圆角——如果圆角太小,应力集中在齿根,用久了肯定断;第二是齿面硬度梯度——齿面要硬,芯部要韧,硬度过渡要平缓,不能差太多;第三是啮合侧隙的设计——不是侧隙越小越好,要根据设备的转速和温度来算,温度高的时候齿轮会膨胀,侧隙留小了,直接卡死。
上次去东莞一家齿轮厂考察,车间里做了三十年的老师傅跟我吐槽,现在的年轻人选齿轮,就盯着参数表上的数字,连齿根的过渡圆角都不会看。那地方要是圆角太小,哪怕精度再高,用久了也会断——这都是当年靠断了几百个齿轮试出来的经验,哪是看样本册能学会的。
对了,现在还有个新趋势,就是3D打印的金属齿轮。今年初我们给一个卫星姿态控制的项目做了一批钛合金齿轮,用的是选区激光熔化的工艺,原来的加工周期是21天,现在3天就做出来了,重量还轻了37%。就是成本还是贵,民用场景暂时还推不开。不过我估计再过个三五年,随着设备成本下降,3D打印的齿轮肯定会在很多非标场景普及开——毕竟原来做个特殊形状的齿轮,要开模具,现在直接打出来就行,太方便了。
毕竟这东西看着不起眼,整个设备转不转,全靠它带着。