工业粘接:把线体节拍压掉40%的连接技术,真不是凑合用的替代方案
上周去苏州一家做动力电池PACK的厂蹲了3天,亲眼看到他们把原来用螺栓固定的模组端板,全换成了结构胶粘接,单台线体的节拍直接压到了原来的60%——说实话,这玩意儿真不是什么新鲜事,但就是有太多厂到现在还把粘接当"凑合用的替代方案"。
说真的,每次听到有人说"粘接就是临时凑合用的,不如焊死拧死靠谱",我都想把那些失效报告甩他脸上——你用的是5块钱一支的万能胶,拿什么跟车规级的结构胶比啊?
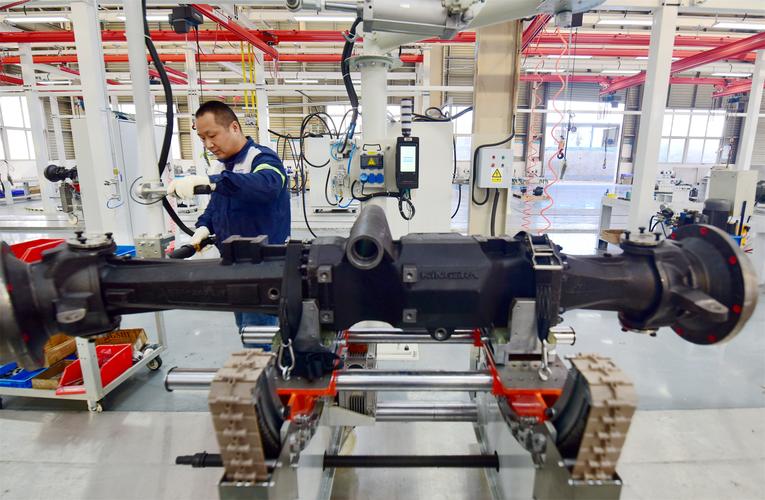
 动力电池PACK模组结构胶粘接工位现场
好多刚入行的工艺工程师第一次来我这咨询,第一句就问:
问:"我们之前用螺栓固定金属件用了十几年,换粘接真的不会掉吗?尤其是跑在高速上的新能源车,颠个三五年胶层裂了怎么办?"
答:"我给你算个实账——车规级结构胶经过1000小时双85老化测试后,剪切强度保留率能达到初始值的80%以上,比同位置螺栓连接的应力疲劳寿命高2.3倍。别拿十年前那种装修用的万能胶来比工业级粘接的性能,完全是两个物种。"
对吧?别拿老黄历来看新东西。现在的粘接能固定,能密封、减震、隔热,一举多得。之前东莞有个做5G散热模组的厂,用螺栓固定铝制散热片,每次装完还要打一层密封胶防氧化,换了导热结构胶粘接之后,胶本身就带密封功能,热阻还比之前的螺栓加硅脂的组合低了30%,客户的设备散热温度直接降了5度。
工业粘接表面等离子处理工艺现场
再一个,胶层厚度的把握,很多人完全没概念。觉得胶涂得越厚,粘得越牢?错。胶层厚度控制在0.1-0.2mm区间时,粘接的剪切强度能达到峰值。涂厚了,胶层内部的固化收缩应力散不出去,反而容易开裂;涂薄了,工件表面的微观凹凸填不满,出现缺胶的位置,强度直接掉一半。
最后一个坑,就是对固化环境的漠视。很多厂冬天车间温度只有10度,还要求和夏天一样的固化节拍,涂完胶压上工件,放10分钟就往下一道工序送。实际上环氧结构胶在10度环境下的固化速度,只有25度环境下的30%,你看着表面干了,实际上内部的交联反应还没完成,后期强度根本上不来。
讲完坑,肯定有人要抬杠了:
问:"那我是不是把表面处理做到位、胶厚卡准、温度控好,粘接就万无一失了?"
答:"哪有那么简单。我上周碰到个做航空内饰的客户,所有参数都卡得死死的,就是测出来的粘接强度比实验室数据低40%——查了三天才发现,他们的涂胶枪头离工件距离太远,胶丝被车间里的打磨粉尘给污染了。工业粘接从来不是靠某一个参数就能搞定的事,是从胶的选型、表面处理、涂胶、固化、检测全链条的闭环,差一个环节都不行。"
真的。这不是玄学。
为什么现在的高端制造,宁可多花成本也要换粘接?
之前做连接工艺选型的时候,大家第一反应都是焊接、螺栓、铆接这老三样。但现在的工件材料早就变了:碳纤维复材、铝合金、镁合金,这些轻量化材料根本焊不了,硬焊的话热影响区直接把材料的强度给烧没了;用螺栓的话,打个孔就会在复材上造成应力集中,跑个几万次振动就从孔的位置裂了,还得在每个螺栓位置加密封垫,不然漏液漏气,成本反而上去了。 就拿刚才说的苏州PACK厂来说,之前用M6的螺栓固定端板,每个模组要打12个螺栓,光拧螺丝的工位就要占线体3米长,工人每拧一个螺栓还要打扭矩,防错装置的成本就花了20多万。换了粘接之后,工件放治具上,自动涂胶机走一遍,压上压具,等胶初步固化就转到下道工序,整个工位只占1.2米,产能直接翻了1.5倍。 动力电池PACK模组结构胶粘接工位现场
好多刚入行的工艺工程师第一次来我这咨询,第一句就问:
问:"我们之前用螺栓固定金属件用了十几年,换粘接真的不会掉吗?尤其是跑在高速上的新能源车,颠个三五年胶层裂了怎么办?"
答:"我给你算个实账——车规级结构胶经过1000小时双85老化测试后,剪切强度保留率能达到初始值的80%以上,比同位置螺栓连接的应力疲劳寿命高2.3倍。别拿十年前那种装修用的万能胶来比工业级粘接的性能,完全是两个物种。"
对吧?别拿老黄历来看新东西。现在的粘接能固定,能密封、减震、隔热,一举多得。之前东莞有个做5G散热模组的厂,用螺栓固定铝制散热片,每次装完还要打一层密封胶防氧化,换了导热结构胶粘接之后,胶本身就带密封功能,热阻还比之前的螺栓加硅脂的组合低了30%,客户的设备散热温度直接降了5度。
别被胶瓶上的参数骗了:工业粘接最容易踩的3个坑
❗ 我在这行蹲了快12年,见过的粘接失效案例没有一千也有八百。很多人买胶的时候盯着瓶身上的剪切强度参数看,选个数值最高的就往回拿,结果粘完一扯就掉,最后骂胶的质量差。真的不是胶不行,是你自己的工艺没跟上。 头一个最容易栽的坑,就是表面处理偷懒。工业粘接的强度上限,从来不是胶本身决定的,而是你的表面处理工艺能达到的清洁度决定的。我之前见过一个做风电叶片的厂,买了几十万的进口环氧结构胶粘补强层,因为赶工期没做等离子表面处理,只是用酒精擦了一下就涂胶,装机半年之后叶片的补强层直接脱开,赔了客户两百多万。 工业粘接表面等离子处理工艺现场
再一个,胶层厚度的把握,很多人完全没概念。觉得胶涂得越厚,粘得越牢?错。胶层厚度控制在0.1-0.2mm区间时,粘接的剪切强度能达到峰值。涂厚了,胶层内部的固化收缩应力散不出去,反而容易开裂;涂薄了,工件表面的微观凹凸填不满,出现缺胶的位置,强度直接掉一半。
最后一个坑,就是对固化环境的漠视。很多厂冬天车间温度只有10度,还要求和夏天一样的固化节拍,涂完胶压上工件,放10分钟就往下一道工序送。实际上环氧结构胶在10度环境下的固化速度,只有25度环境下的30%,你看着表面干了,实际上内部的交联反应还没完成,后期强度根本上不来。
讲完坑,肯定有人要抬杠了:
问:"那我是不是把表面处理做到位、胶厚卡准、温度控好,粘接就万无一失了?"
答:"哪有那么简单。我上周碰到个做航空内饰的客户,所有参数都卡得死死的,就是测出来的粘接强度比实验室数据低40%——查了三天才发现,他们的涂胶枪头离工件距离太远,胶丝被车间里的打磨粉尘给污染了。工业粘接从来不是靠某一个参数就能搞定的事,是从胶的选型、表面处理、涂胶、固化、检测全链条的闭环,差一个环节都不行。"
真的。这不是玄学。