键连接选型踩过的坑:从失效案例到2024年制造业的落地细节
上周去苏州某汽车零部件厂蹲点,亲眼见一条刚跑了3个月的自动化生产线停了——主传动轴和同步带轮的键连接直接崩了,键被剪切成了两截,飞溅的碎块把旁边的光电传感器都砸歪了。
车间主任蹲在地上抽烟,说之前换过两次键,都是用的国标45钢,以为够硬,没想到还是碎。
我蹲下去捡了块碎键看,断口是典型的应力集中断裂——不是材质不行,是键槽铣削后根本没做抛光。
 工业主传动轴平键剪切失效现场图
问:很多工厂换了高强度合金钢的键还是断,问题到底出在哪?
答:90%的概率是键槽的形位公差超差——比如键槽的对称度超过了0.02mm,导致键的侧面只有一半受力,局部应力直接翻了倍。去年我们给无锡一家做减速机的厂做整改,把键槽的对称度控制在0.01mm以内,同样的负载,键的寿命从3个月涨到了2年多。
新能源汽车电驱轴渐开线花键装配示意图
问:小批量定制的非标设备,有没有必要专门开高精度键槽的模具?
答:说实话,除非是连续运行12小时以上的高负载工位,不然完全没必要。去年我们给苏州某小型非标设备厂做优化,原来他们为了装键,专门铣了高精度键槽,一套模具要2万多,后来换成标准平键+乐泰680厌氧胶填充,把键槽的粗糙度放宽到Ra6.3μm,成本直接降了60%,连续跑了18个月,没出过一次故障。
键连接失效的核心诱因:别再把锅全甩给材质
很多人一提键连接失效,第一反应就是“键的材质不够硬”,或者“负载超了”。 错。 去年我们给3家新能源车企的电驱生产线做检测,拆了120套失效的键连接组件,发现72%的失效原因和材质无关——要么是键槽的表面粗糙度没达标,要么是装配时的间隙留错了,要么是没做防松处理。 举个最常见的例子:国标里平键的键槽侧面粗糙度要求是Ra≤1.6μm,但很多中小厂的铣刀磨损了都不换,铣出来的键槽Ra值直接飙到6.3μm以上,相当于在键的侧面留了无数个小缺口,应力一集中,直接就断。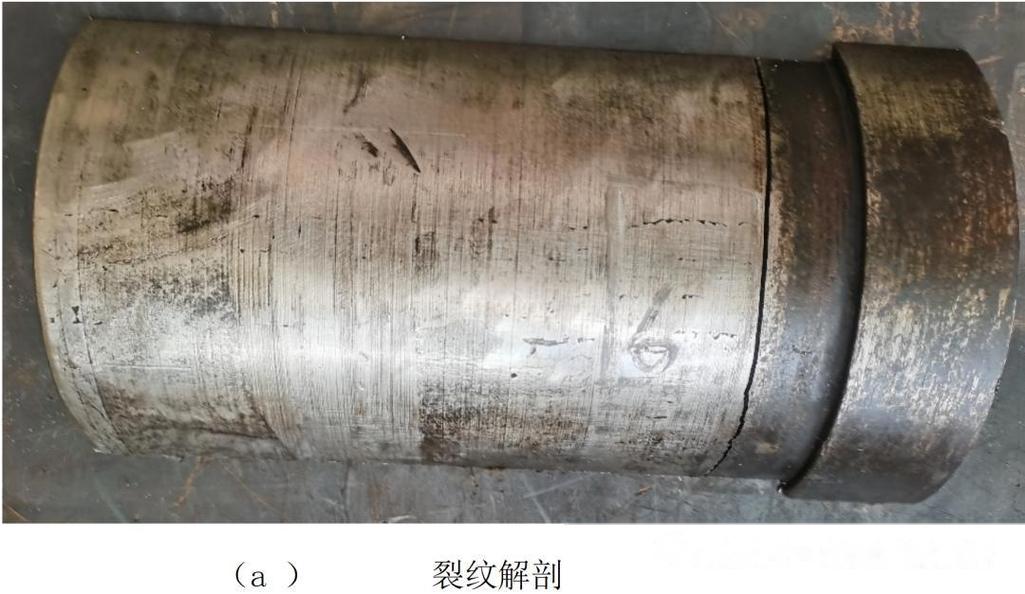 工业主传动轴平键剪切失效现场图
问:很多工厂换了高强度合金钢的键还是断,问题到底出在哪?
答:90%的概率是键槽的形位公差超差——比如键槽的对称度超过了0.02mm,导致键的侧面只有一半受力,局部应力直接翻了倍。去年我们给无锡一家做减速机的厂做整改,把键槽的对称度控制在0.01mm以内,同样的负载,键的寿命从3个月涨到了2年多。
2024年制造业的键连接新选型逻辑:别死磕国标老参数
以前大家选键连接,就是翻GB/T 1096,按轴径选平键的截面尺寸,然后选材质。 但现在不一样了。 新能源汽车的电驱轴转速动不动就到18000rpm,光伏硅片切割设备的主轴负载是交变的,普通平键根本扛不住——要么共振,要么磨损。 现在很多大厂的新选型逻辑是:- ✅ 高转速、低负载工位:用渐开线花键连接(属于键连接的升级款),受力均匀,不会共振;
- ✅ 高负载、交变载荷工位:用带DLC涂层的平键,摩擦系数低,防腐蚀,磨损率降了60%;
- ✅ 小批量非标设备:用标准键+厌氧胶填充,不用高精度铣键槽,成本降一半。
 新能源汽车电驱轴渐开线花键装配示意图
问:小批量定制的非标设备,有没有必要专门开高精度键槽的模具?
答:说实话,除非是连续运行12小时以上的高负载工位,不然完全没必要。去年我们给苏州某小型非标设备厂做优化,原来他们为了装键,专门铣了高精度键槽,一套模具要2万多,后来换成标准平键+乐泰680厌氧胶填充,把键槽的粗糙度放宽到Ra6.3μm,成本直接降了60%,连续跑了18个月,没出过一次故障。