精益生产落地实录:中小机械加工厂真能抄对丰田作业吗
上周去苏州相城一家做汽车底盘转向节的小厂,老板拉着我绕了车间三圈,满脸得意地指给我看他花20万装的一整墙电子看板。红的绿的指示灯闪个不停,数字跳得比股市大盘还热闹。
我当时就笑了。
他以为把丰田车间里那几块写着生产节拍的电子屏搬到自己的车间,就算把精益生产的精髓学透了,完全没算过自己家的产品平均换型时间是丰田的8倍,供应商的来料准交率才刚到72%,连最基础的生产线节拍平衡都没摸明白。
 机械加工车间精益电子看板实际运行场景
我让他拉着生产主管给我算一笔账:从毛坯入厂到成品出库,全流程走完要12天,真正在机加工设备上的有效加工时间才117分钟。剩下的时间呢?零件在工序边堆着等、等质检、等转运,堆得最高的那道工序,甚至要等3天才能轮到下一道工序加工。这就是最典型的过量生产浪费——每个工序的工人都想着“多做一点不闲着”,根本不管下一道工序能不能接得住。
7大浪费里最致命的从来不是动作浪费,是过量生产带来的在制品积压。这些堆在车间里的零件,每一个都是占压的现金流,要是遇到客户临时改订单,这些零件直接就成了报废件。
问:我们厂规模小,总共才30多个人,连个专门的IE工程师都没有,真的有必要花一周时间画全流程的价值流图吗?
答:太有必要了。我见过最夸张的小厂,之前财务算出来的在制品库存占压的资金,够给全厂员工发3个月工资,就是因为每个工序的工人都抱着“多干多拿”的想法闷头生产。你哪怕不画正规的价值流图,拉着生产、采购、质检的人在车间走一圈,拿个小本本记下来每堆零件放了多久、为什么放着不动,都比你上来就砸钱搞一墙电子看板强。
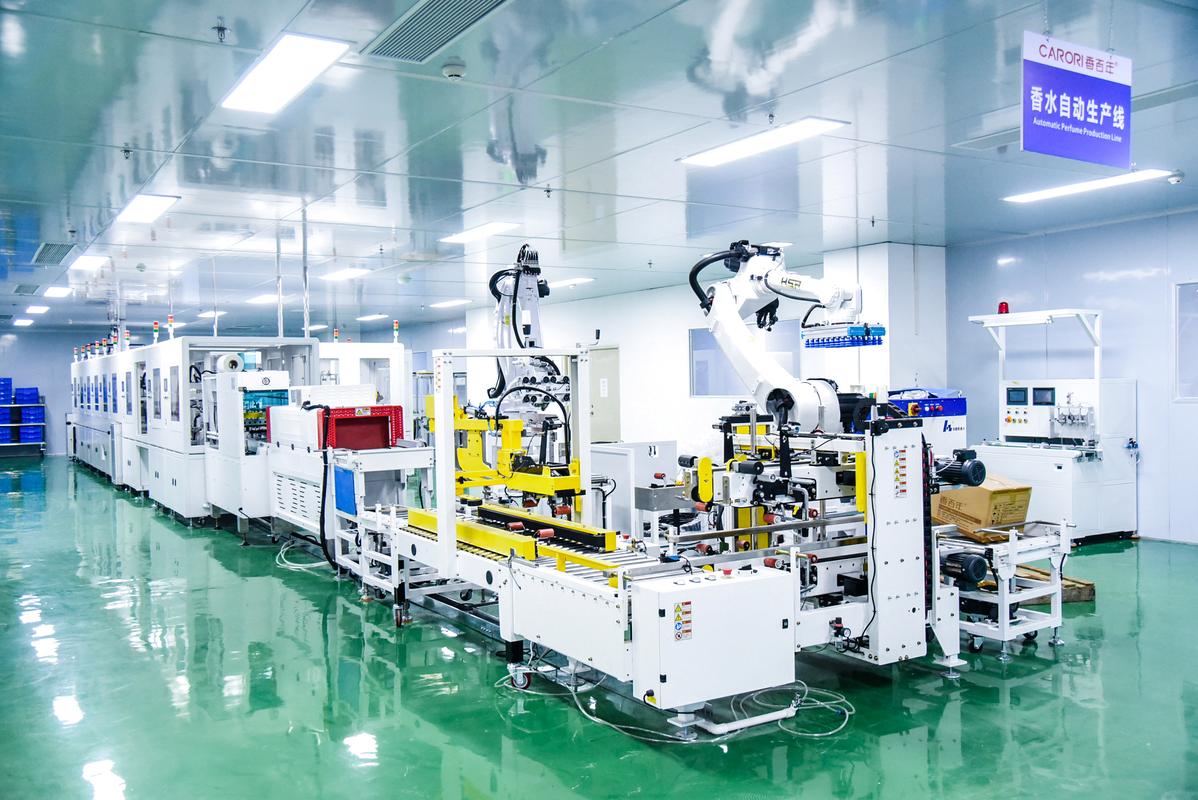
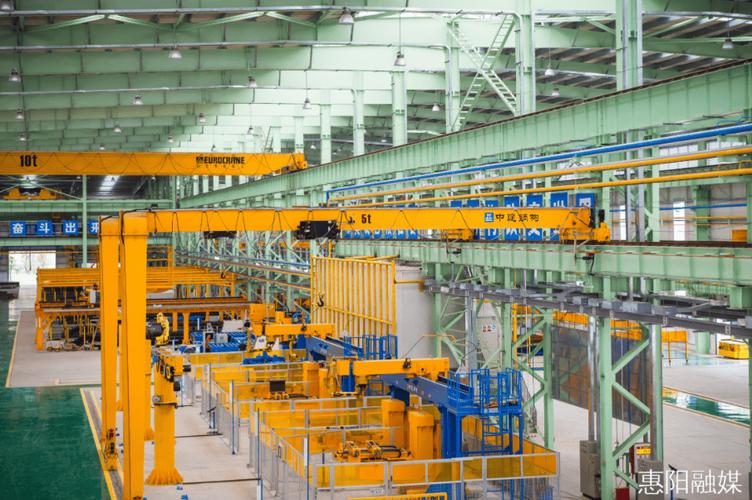
机械加工车间快速换模作业现场实拍
其实中小厂搞精益,根本不用追求一步到位。你换型一次要4个小时,那先花2个月搞快速换模,把换型时间压到1个半小时,这带来的收益,比你花半年搞全流程的看板大10倍都不止。现在的精益生产早就不是几十年前靠纸和笔的老方法了,很多厂用飞书多维表格做拉动式的领料信号,不用花几万块买重型MES系统,车间工人用个手机扫个码,上工序就知道该送多少料过来,成本才几千块,效果比之前花几十万搞的拉动系统还好。
数字化工具只是降低落地的门槛,从来不是替代精益的核心逻辑。别拿着数字化当挡箭牌,连基本的浪费点都没找出来,就想靠系统把效率提上去,纯纯是本末倒置。
问:我们之前试过搞拉动式生产,结果上工序的工人怕完不成产能指标,还是会多做一堆零件堆在旁边,有什么实际的解决办法吗?
答:太常见了。本质问题是你之前的绩效考核逻辑错了。你要是还拿“个人产出多少件”给工人算奖金,那换谁都想多做。我们之前帮那家宁波的紧固件厂改考核规则,把工序边的在制品数量加进核心考核指标,超过规定的存放量,不管你做了多少件,都要扣对应比例的奖金,同时把下工序的满意度和班组奖金挂钩,不到3个月,工序边的在制品库存直接降了60%。哪有什么工人不配合,都是规则没捋顺。
精益生产最容易被忽略的细节:别把人当成流水线的固定零件
我见过太多厂搞精益,上来就给每个工序算到秒的标准工时,把工人的每一个动作都卡得死死的,连喝水的时间都要算进节拍里,结果工人反而抵触,偷偷把标准工时改长,或者故意把设备的小毛病藏起来不报备,怕影响生产效率。
这根本不是精益,是Taylor制的老黄历了。
精益生产里最核心的,从来不是压榨工人的效率,是让一线的工人真的参与进来。丰田的现场改善数据里,80%的小改进都是一线工人提的——他们天天在机器旁边,最知道哪里有浪费,哪里的操作可以更顺手。之前相城那家厂,有个干了10年的数控师傅,提了个小建议,把夹具的定位销改个角度,每次装夹零件的时间能省8秒,一年下来光这个小改进,就能多产出120万的订单。老板当时给了他5000块的奖励,比他自己闷头算工时算出来的效率提升高多了。
💡 现在很多长三角的中小加工厂,已经开始搞“改善积分制”,工人提的小改进落地了就给积分,能换购物卡、换带薪休假,比你天天在车间贴“效率第一”的标语管用100倍。
❗ 别信那些拍胸脯说“3个月帮你实现精益转型”的咨询公司,很多都是给你贴一堆标语,摆一堆好看的看板,收了钱就走,根本不管你落地的实际情况。精益生产是个慢功夫,是每天改一点点,攒出来的效果,不是靠一次大运动就能搞成的。
上周再去相城那家厂,老板把之前闪得人眼晕的电子看板拆了一半,留了两块显示当日实际产出和换型时间的屏,剩下的位置贴了一堆一线工人提的改善小方案。他说现在每个月的在制品库存降了40%,省出来的资金都给工人发了奖金,大家现在干活的劲头比之前足多了。
先搞懂:你学的根本不是精益生产,是“看板表演”
真的,我见过太多厂了。5S检查的时候所有工具都按定置线摆得丝毫不差,检查团一走,铁屑、塞尺、报废件立马堆回操作台上。这种做给别人看的精益,有什么用? 很多人对精益生产的误解,从一开始就错了。大家总觉得精益生产就是贴标语、摆看板、把车间扫得一尘不染,却忘了这套方法的核心,是从客户的价值出发,把所有不产生价值的浪费全部揪出来干掉。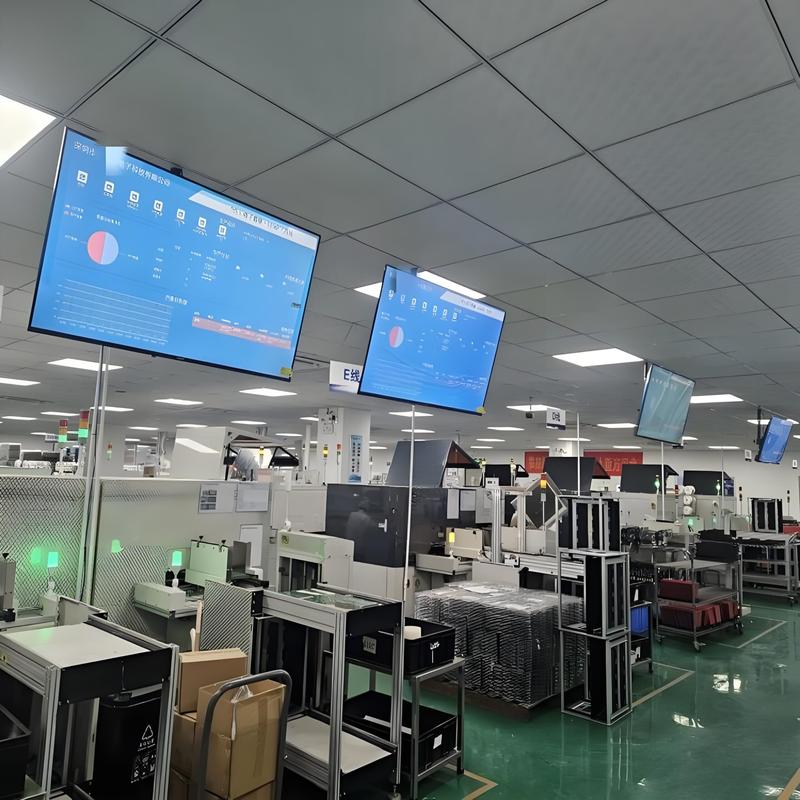 机械加工车间精益电子看板实际运行场景
我让他拉着生产主管给我算一笔账:从毛坯入厂到成品出库,全流程走完要12天,真正在机加工设备上的有效加工时间才117分钟。剩下的时间呢?零件在工序边堆着等、等质检、等转运,堆得最高的那道工序,甚至要等3天才能轮到下一道工序加工。这就是最典型的过量生产浪费——每个工序的工人都想着“多做一点不闲着”,根本不管下一道工序能不能接得住。
7大浪费里最致命的从来不是动作浪费,是过量生产带来的在制品积压。这些堆在车间里的零件,每一个都是占压的现金流,要是遇到客户临时改订单,这些零件直接就成了报废件。
问:我们厂规模小,总共才30多个人,连个专门的IE工程师都没有,真的有必要花一周时间画全流程的价值流图吗?
答:太有必要了。我见过最夸张的小厂,之前财务算出来的在制品库存占压的资金,够给全厂员工发3个月工资,就是因为每个工序的工人都抱着“多干多拿”的想法闷头生产。你哪怕不画正规的价值流图,拉着生产、采购、质检的人在车间走一圈,拿个小本本记下来每堆零件放了多久、为什么放着不动,都比你上来就砸钱搞一墙电子看板强。
别迷信“大公司经验”:中小厂的精益生产根本不用照搬全流程
聊到这里老板还不服气,说之前看丰田的案例,人家就是靠一套完整的精益体系做到全球第一,自己照着学怎么还错了? 方向错了。 越努力越尴尬。 丰田搞精益是在自己的生产场景里磨了几十年磨出来的,人家的供应商准交率能到98%,换型时间能压到10分钟以内,有足够的家底支撑全套体系落地。中小厂呢?可能上个月还在为了接一笔大订单凑设备,供应商的账期拖了三个月都没谈拢,工人的流动性还特别大,这种时候你非要把自働化、全员生产维护、拉动式生产全套照搬,不踩坑才怪。 去年帮宁波一家做非标紧固件的厂做诊断,他们之前跟风搞全员生产维护,光请外部老师培训就花了十几万,结果设备的非计划停机时间还是没降下来。后来蹲了车间三天才发现,根本不是一线工人不会做保养,是采购买的备件根本不匹配,每次换个轴承要多花2小时找适配的尺寸。 机械加工车间快速换模作业现场实拍
其实中小厂搞精益,根本不用追求一步到位。你换型一次要4个小时,那先花2个月搞快速换模,把换型时间压到1个半小时,这带来的收益,比你花半年搞全流程的看板大10倍都不止。现在的精益生产早就不是几十年前靠纸和笔的老方法了,很多厂用飞书多维表格做拉动式的领料信号,不用花几万块买重型MES系统,车间工人用个手机扫个码,上工序就知道该送多少料过来,成本才几千块,效果比之前花几十万搞的拉动系统还好。
数字化工具只是降低落地的门槛,从来不是替代精益的核心逻辑。别拿着数字化当挡箭牌,连基本的浪费点都没找出来,就想靠系统把效率提上去,纯纯是本末倒置。
问:我们之前试过搞拉动式生产,结果上工序的工人怕完不成产能指标,还是会多做一堆零件堆在旁边,有什么实际的解决办法吗?
答:太常见了。本质问题是你之前的绩效考核逻辑错了。你要是还拿“个人产出多少件”给工人算奖金,那换谁都想多做。我们之前帮那家宁波的紧固件厂改考核规则,把工序边的在制品数量加进核心考核指标,超过规定的存放量,不管你做了多少件,都要扣对应比例的奖金,同时把下工序的满意度和班组奖金挂钩,不到3个月,工序边的在制品库存直接降了60%。哪有什么工人不配合,都是规则没捋顺。
精益生产最容易被忽略的细节:别把人当成流水线的固定零件
 精益生产最容易被忽略的细节:别把人当成流水线的固定零件
我见过太多厂搞精益,上来就给每个工序算到秒的标准工时,把工人的每一个动作都卡得死死的,连喝水的时间都要算进节拍里,结果工人反而抵触,偷偷把标准工时改长,或者故意把设备的小毛病藏起来不报备,怕影响生产效率。
这根本不是精益,是Taylor制的老黄历了。
精益生产里最核心的,从来不是压榨工人的效率,是让一线的工人真的参与进来。丰田的现场改善数据里,80%的小改进都是一线工人提的——他们天天在机器旁边,最知道哪里有浪费,哪里的操作可以更顺手。之前相城那家厂,有个干了10年的数控师傅,提了个小建议,把夹具的定位销改个角度,每次装夹零件的时间能省8秒,一年下来光这个小改进,就能多产出120万的订单。老板当时给了他5000块的奖励,比他自己闷头算工时算出来的效率提升高多了。
💡 现在很多长三角的中小加工厂,已经开始搞“改善积分制”,工人提的小改进落地了就给积分,能换购物卡、换带薪休假,比你天天在车间贴“效率第一”的标语管用100倍。
❗ 别信那些拍胸脯说“3个月帮你实现精益转型”的咨询公司,很多都是给你贴一堆标语,摆一堆好看的看板,收了钱就走,根本不管你落地的实际情况。精益生产是个慢功夫,是每天改一点点,攒出来的效果,不是靠一次大运动就能搞成的。
上周再去相城那家厂,老板把之前闪得人眼晕的电子看板拆了一半,留了两块显示当日实际产出和换型时间的屏,剩下的位置贴了一堆一线工人提的改善小方案。他说现在每个月的在制品库存降了40%,省出来的资金都给工人发了奖金,大家现在干活的劲头比之前足多了。