过盈连接:别死卡公差,现场踩过的坑才决定设备的真实寿命
上周去苏州的一个精密减速机厂做现场调试,刚进车间就听见装配班的老周拍着设备骂——上周刚压装的200多套行星架过盈连接,跑了72小时耐久测试,有17套开始出现微动磨损,轴和孔的配合面磨出了一圈亮闪闪的锈痕。
白干了。
 新能源汽车电驱桥过盈连接压装现场
老周那批出问题的件,我拆开看了下,公差完全是按机械设计手册卡的,压装力也在工艺范围内,为什么会磨?说白了就是只算了静态的过盈量,没算实际工况下的热胀冷缩。电驱桥满功率跑的时候,铝合金壳体的温度能冲到120度,和合金钢轴的膨胀系数差了快3倍,你按室温下的过盈量算,等温度上来,配合面的实际压紧力直接掉40%——不打滑、不出现微动磨损才怪。
问:我们厂做的普通工业泵,过盈连接的过盈量是不是直接查机械设计手册就行?
答:别死翻手册!手册上给的是理想静态载荷下的推荐值,但凡你这设备是带冲击载荷、工作温度波动超过50度、或者是需要后续拆解维护的,必须把温度修正系数、表面粗糙度的贴合损失算进去——我见过太多厂直接照手册选公差,结果拆的时候轴都拉毛了还拆不下来,或者刚跑三个月就松了,两头堵。
RV减速器分段锥面过盈连接结构剖面图
还有个很多人忽略的细节:过盈连接的表面处理。❗ 别觉得压进去之前把表面抛光得像镜子就好,太光滑的配合面,实际接触面积反而低,摩擦力能掉30%。现在头部厂的做法是,配合面做0.8的粗糙度,镀一层0.005mm的二硫化钼涂层,压装的时候阻力小,不会出现咬合拉伤,跑起来哪怕有轻微的微动,涂层也能把磨损压到最低,不会出现老周碰到的那种锈痕磨痕。
问:过盈连接压装的时候,压力曲线是不是只要在工艺范围内就合格?
答:差远了!我见过最离谱的厂,压装力的上限下限差了整整2吨,只要最后压到位置就算过。你要知道,正常的过盈连接压装曲线,应该是线性上升的,如果中间出现突然的掉压、或者压力陡增,说明配合面有铁屑、或者孔的圆度超差了——哪怕最后压装力在范围里,这个件也是个废品,跑不了半年就得松。现在行业里要求的是,压装曲线的拟合度要达到95%以上,每一段的斜率偏差不能超过5%,才算合格。
过盈连接根本不是“压进去就算完”的凑数工艺
很多人对过盈连接的认知,还停留在“轴比孔大一点,硬压进去靠摩擦力传力”的初级阶段,这认知放到30年前的农机厂可能还行,放到现在的精密传动领域,分分钟要出批量质量事故。 你想啊,现在新能源汽车的电驱桥、工业机器人的RV减速器、甚至陆上风电的轮毂锁紧,哪个核心传动位置不是靠过盈连接扛着动辄几万牛米的扭矩?这些位置一旦出问题,不是车抛锚在高速上,就是机器人停线等维修,损失都是六位数起步的。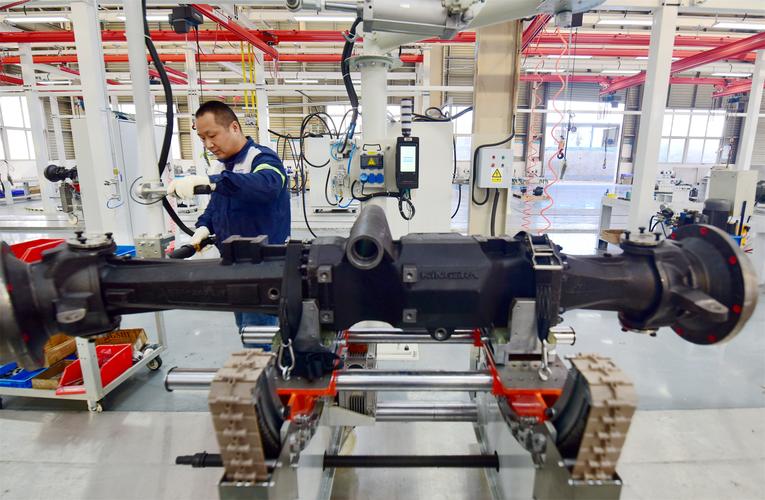 新能源汽车电驱桥过盈连接压装现场
老周那批出问题的件,我拆开看了下,公差完全是按机械设计手册卡的,压装力也在工艺范围内,为什么会磨?说白了就是只算了静态的过盈量,没算实际工况下的热胀冷缩。电驱桥满功率跑的时候,铝合金壳体的温度能冲到120度,和合金钢轴的膨胀系数差了快3倍,你按室温下的过盈量算,等温度上来,配合面的实际压紧力直接掉40%——不打滑、不出现微动磨损才怪。
问:我们厂做的普通工业泵,过盈连接的过盈量是不是直接查机械设计手册就行?
答:别死翻手册!手册上给的是理想静态载荷下的推荐值,但凡你这设备是带冲击载荷、工作温度波动超过50度、或者是需要后续拆解维护的,必须把温度修正系数、表面粗糙度的贴合损失算进去——我见过太多厂直接照手册选公差,结果拆的时候轴都拉毛了还拆不下来,或者刚跑三个月就松了,两头堵。
现在行业里偷偷卷的过盈连接新工艺,你还没跟上就亏了
前几年大家还在拼冷装、热套的温度控制,2024年之后,头部的精密传动厂已经开始用“分层过盈+微动密封”的组合方案了。💡 举个例子,之前RV减速器的行星轴承位过盈连接,都是单段圆柱配合,现在改成两段不同过盈量的锥面配合,靠近轴承挡边的位置过盈量大0.02mm,外侧位置过盈量小0.015mm,既保证了传扭需要的压紧力,又避免了压装的时候轴端应力集中把轴承内圈顶变形。 去年有个客户,之前用普通的圆柱过盈连接,每次压装完轴承的回转精度都要掉0.002mm,换了这种分段锥面的过盈结构,精度直接稳定在0.0008mm以内——说出来都没人信,就是个配合面的结构调整,没加任何额外的零件,成本没涨,寿命直接翻了2.3倍。 RV减速器分段锥面过盈连接结构剖面图
还有个很多人忽略的细节:过盈连接的表面处理。❗ 别觉得压进去之前把表面抛光得像镜子就好,太光滑的配合面,实际接触面积反而低,摩擦力能掉30%。现在头部厂的做法是,配合面做0.8的粗糙度,镀一层0.005mm的二硫化钼涂层,压装的时候阻力小,不会出现咬合拉伤,跑起来哪怕有轻微的微动,涂层也能把磨损压到最低,不会出现老周碰到的那种锈痕磨痕。
问:过盈连接压装的时候,压力曲线是不是只要在工艺范围内就合格?
答:差远了!我见过最离谱的厂,压装力的上限下限差了整整2吨,只要最后压到位置就算过。你要知道,正常的过盈连接压装曲线,应该是线性上升的,如果中间出现突然的掉压、或者压力陡增,说明配合面有铁屑、或者孔的圆度超差了——哪怕最后压装力在范围里,这个件也是个废品,跑不了半年就得松。现在行业里要求的是,压装曲线的拟合度要达到95%以上,每一段的斜率偏差不能超过5%,才算合格。