超声波焊接:新能源PACK与3C塑胶件量产线的避坑实操
上周在常州某动力电池厂蹲了三天,跟着调试组拧了200多颗固定螺栓,看他们把之前良率卡在82%的超声波焊接工位,硬生生拉到98.7%。
谁能想到?
之前他们踩的坑,根本不是机器贵不贵的问题——从一开始的焊头选型到参数匹配,每一步都被销售的“通用方案”带偏了,硬生生把本该3天就能调试完的工位,拖了整整三个月。
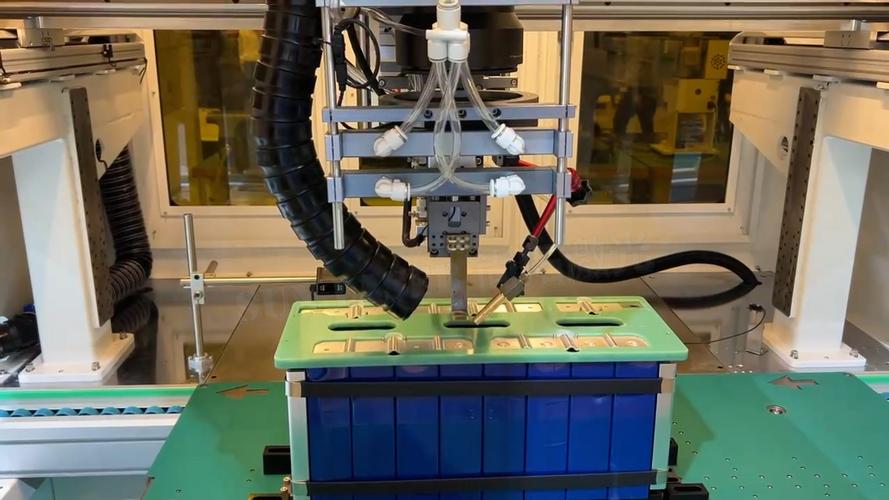
 大圆柱电池极柱超声波焊接工位实拍
除了焊头,还有停机成本。很多车间把换焊头、调参数的时间算成“正常生产准备”,根本不纳入考核。但一条PACK线每停4小时,就是300套电池的产能,折算下来的损失,够换俩进口焊头了。
问:之前算耗材成本的时候只算了电费和焊头,为什么没人提设备的日常损耗?
答:说实话,大部分采购算成本的时候,只盯着开机那点电,根本没算上换焊头的停机损失——更别说耦合层老化、换模夹具的损耗,这些零零碎碎加起来,一年能吃掉设备采购价的15%。
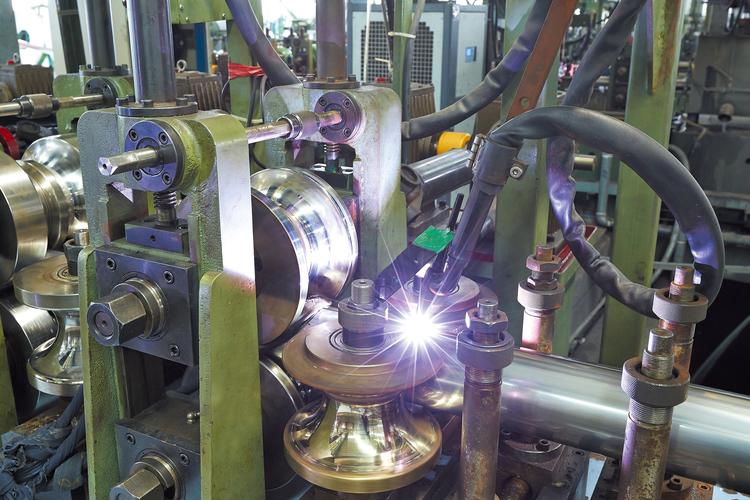
超声波焊接铜铝极片焊头磨损对比图
问:我家生产线换了新的玻纤增强PC材料,之前的旧参数完全不能用,总不能每次都从零开始瞎试?
答:别瞎试。现在行业里通用的方法,是先拿同材质的边角料,固定静压力、超声时间、焊头振幅三个基础变量,每次只调一个参数,做10组拉拔测试,找拉拔力最高的那个区间——别信网上那种万能参数表,同一款材料,不同批次的助剂含量差一点,焊出来的效果能差30%。
被吹上天的“零耗材”,为什么车间里还是月月超预算?
很多设备销售跟客户吹超声波焊接的优势,张嘴就是“零耗材、低能耗、免维护”。 纯扯淡。 我见过太多工厂,算完首年的综合成本,比同产能的激光焊工位还高。为什么?因为所有人都把成本算漏了—— 首先是焊头损耗。普通钛合金焊头,用来焊大圆柱电池的铜铝复合极柱,每天焊1.2万个点,三个月就磨得表面凹凸不平,换一个进口的就是4万多。之前很多厂舍不得换,结果虚焊率直接飙到15%,一次退货的损失够换10个焊头。 现在行业里的新解法很简单:换钨钢合金焊头。去年我们在三个工厂测过,同工况下钨钢焊头的寿命是钛合金的4倍,算下来摊到每个焊点的成本,直接降了60%。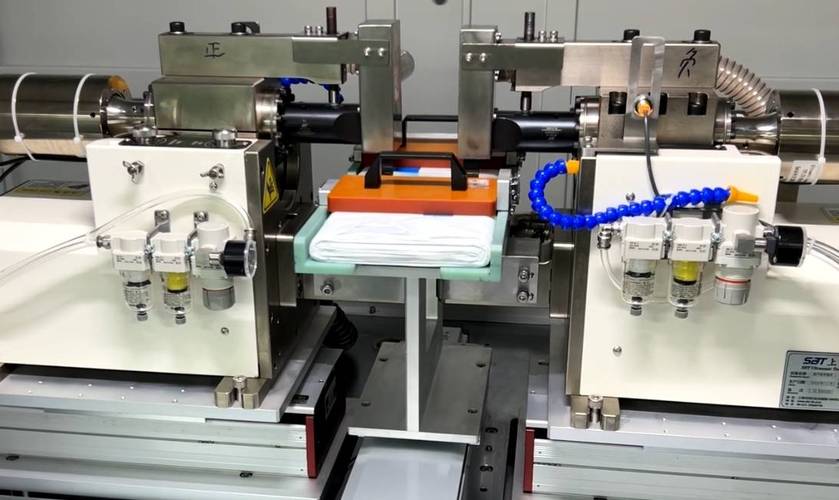 大圆柱电池极柱超声波焊接工位实拍
除了焊头,还有停机成本。很多车间把换焊头、调参数的时间算成“正常生产准备”,根本不纳入考核。但一条PACK线每停4小时,就是300套电池的产能,折算下来的损失,够换俩进口焊头了。
问:之前算耗材成本的时候只算了电费和焊头,为什么没人提设备的日常损耗?
答:说实话,大部分采购算成本的时候,只盯着开机那点电,根本没算上换焊头的停机损失——更别说耦合层老化、换模夹具的损耗,这些零零碎碎加起来,一年能吃掉设备采购价的15%。
良率上不去的核心,根本不是功率调不对
很多调试师傅一遇到虚焊、焊穿、表面震纹的问题,第一反应就是拧功率旋钮,从2kW调到3kW,结果越调越糟。 错在哪? 现在的工件早就不是十年前的普通ABS塑胶片了。新能源的极片是铜铝复合带,3C的中框是加了30%玻纤的PC材料,汽车内饰的卡扣是耐温的PA66,材料变了,之前存的那套“万能参数表”,直接就失效了。 去年在苏州一家3C厂,他们换了新批次的玻纤PC中框,还是用之前的参数焊,结果焊点的拉拔力只有要求的1/3,整批货全返。后来测了才发现,新批次的材料玻纤含量比老款高了2.3%,材料的阻尼系数变了,同样的振幅,能量吸收的效率差了近40%。 真正影响良率的核心,从来不是功率绝对值,而是焊头振幅和工件表面粗糙度的匹配度。太光滑的铜极片,超声能量直接在表面弹开,根本透不进结合层,必然虚焊;太粗糙的表面,孔隙多,焊完的结合力直接不达标。现在成熟的做法,是把铜极片的表面粗糙度控制在Ra1.6-3.2的区间,这个范围的焊接良率,能稳定在99%以上。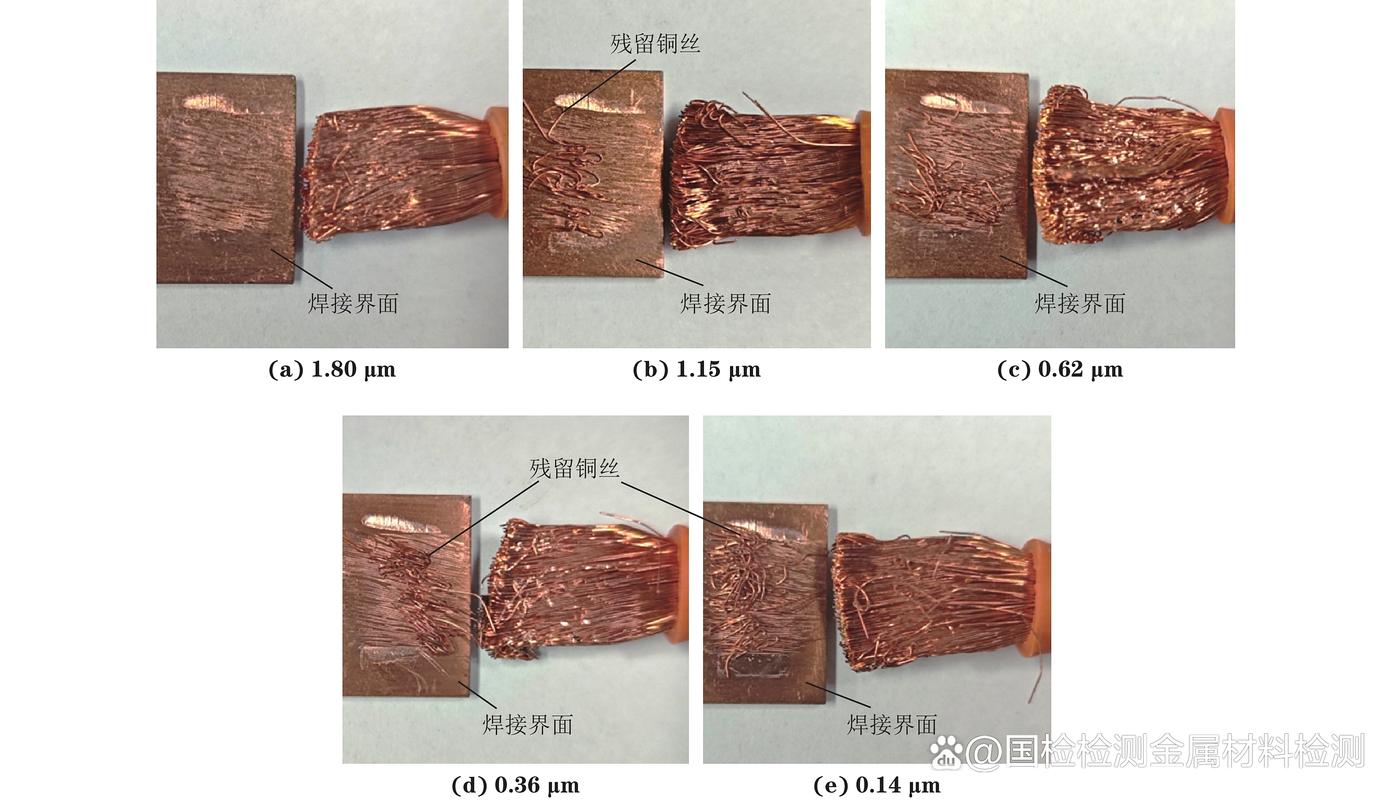 超声波焊接铜铝极片焊头磨损对比图
问:我家生产线换了新的玻纤增强PC材料,之前的旧参数完全不能用,总不能每次都从零开始瞎试?
答:别瞎试。现在行业里通用的方法,是先拿同材质的边角料,固定静压力、超声时间、焊头振幅三个基础变量,每次只调一个参数,做10组拉拔测试,找拉拔力最高的那个区间——别信网上那种万能参数表,同一款材料,不同批次的助剂含量差一点,焊出来的效果能差30%。