塔器选型与现场运维:2024年一线工程师的避坑实操手册
上周跟山东一个炼化的老伙计吃饭,他说去年换的一套精馏塔器,投产才8个月,塔壁就出现了局部腐蚀减薄,算下来光停车检修加换件花了快120万。
我当时夹的花生米都掉了。
——这不就是当初选型时只盯着设计压力、空塔流速选,压根没看实际进料里带的微量氯根浓度的老毛病?
塔器选型别只看铭牌参数,这几个细节才是2024年的验收核心
现在很多供应商给的塔器铭牌参数,全是实验室理想工况下测的数。真拉到现场,进料波动、介质带的微量杂质、甚至厂区昼夜温差带来的热胀冷缩应力,随便哪一个没考虑到,都能让你后续运维花出去几倍的采购成本。
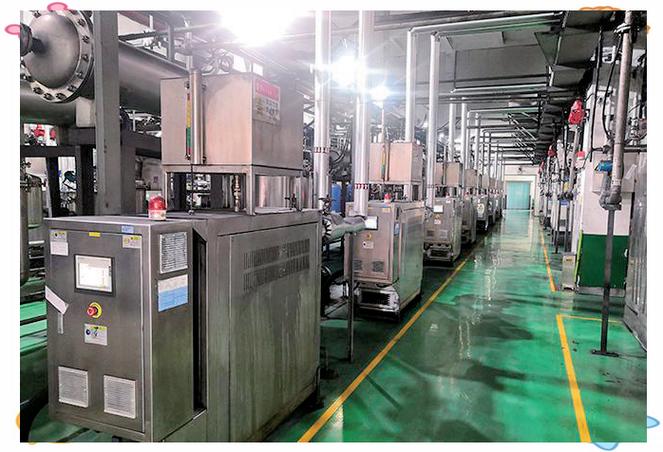
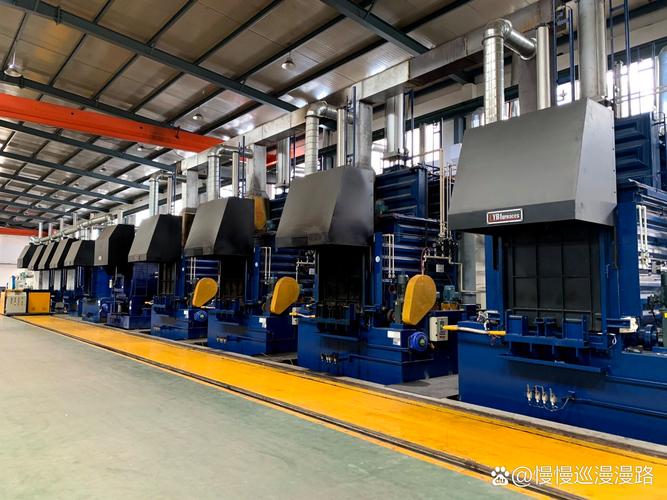
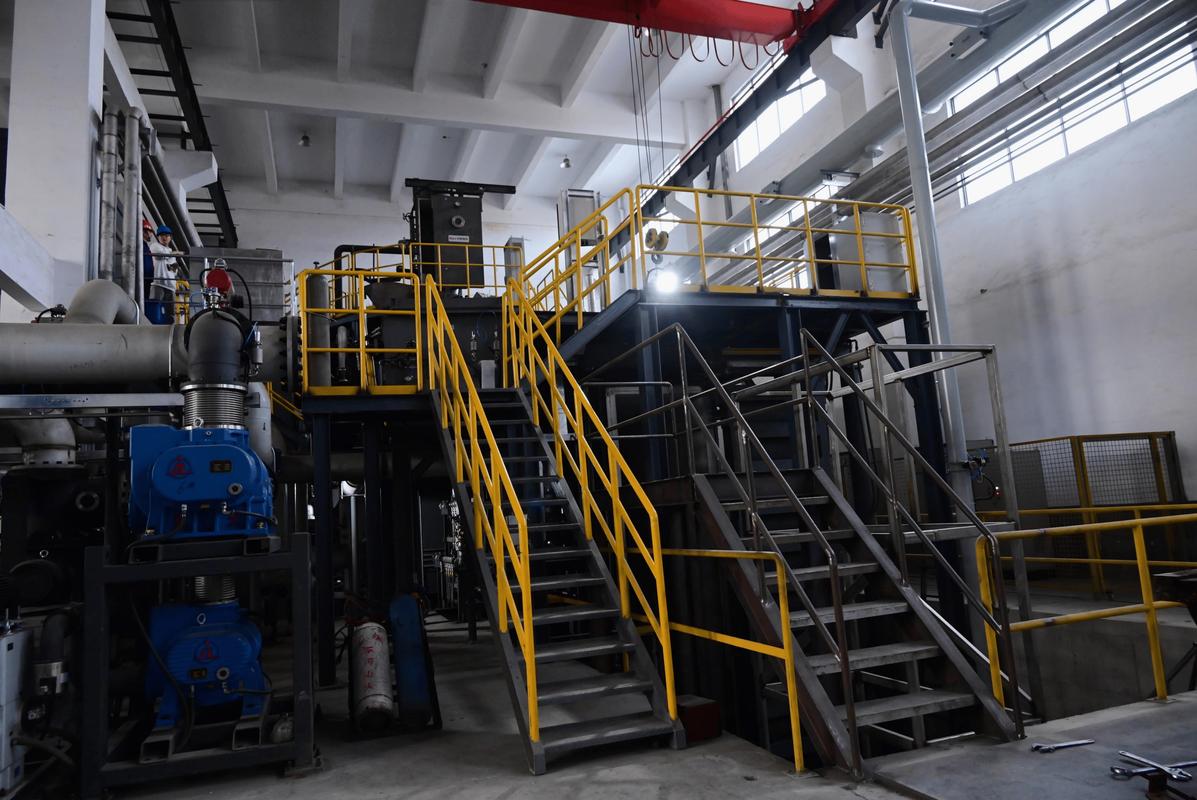
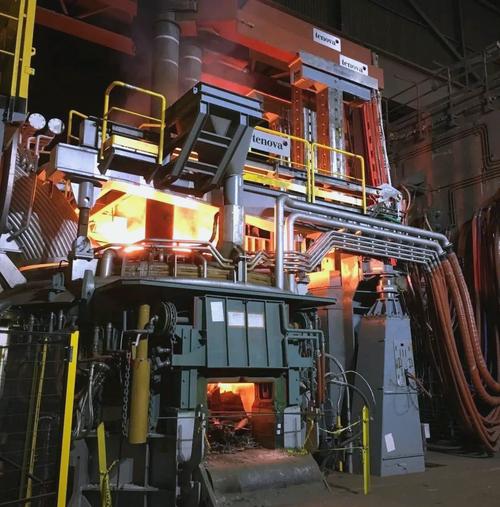
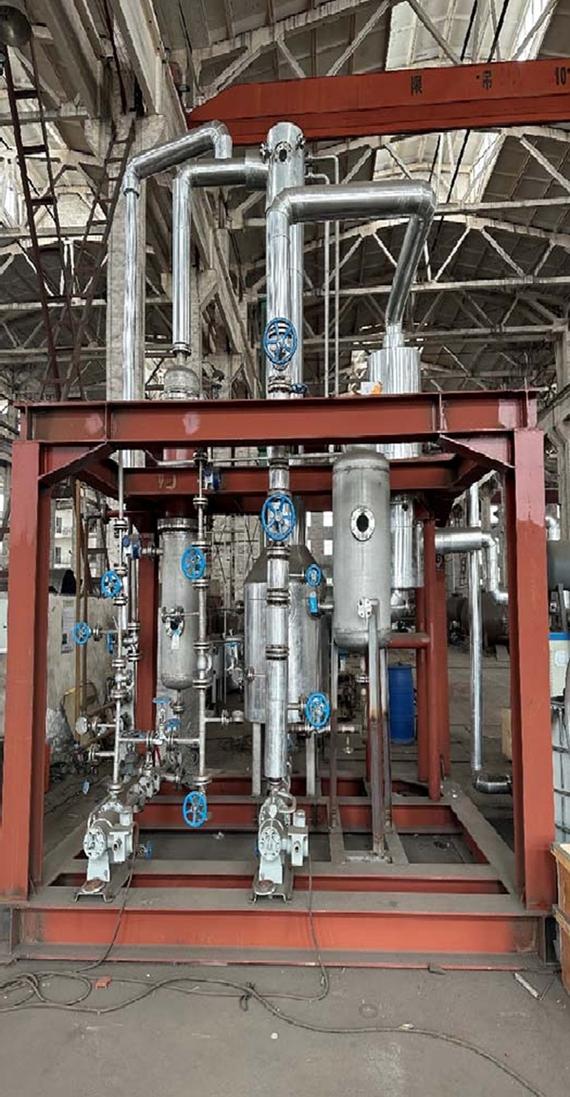 炼化车间现场立式精馏塔器安装实景
问:很多采购问我,同一规格的不锈钢塔器,报价差了快30%,到底差在哪?
答:我上周刚拆过两个同规格的φ1200填料塔器的来料检验报告。便宜的那个,塔体用的是标注304的板材,实际测的镍含量只有7.2%,远低于国标要求的8%以上,焊缝位置根本没做固溶处理;贵的那个,板材用的是正材304L,进料口位置还专门做了2mm厚的哈氏合金衬层,连塔盘的固定螺栓都用的是双相钢。你说这30%的差价,是花在看不见的地方了。
💡 别信供应商说"我们做了十几年从来没出过问题",现场的介质工况跟十年前早就不一样了,现在的原料来源杂,杂质成分比以前复杂得多。2024年不少新建项目已经要求塔器交付前做全工况有限元应力模拟,尤其是处理高粘度、强冲刷介质的塔器,进料管的喷射角度不对,不出3年就能把塔壁冲穿。
日常运维最容易忽略的3个塔器故障前兆,别等漏了才慌
很多厂的运维班组,对塔器的巡检就是爬上去看一眼人孔漏不漏,拿测温枪扫个表面温度就完事。
错了。
- ✅ 塔顶出口的压力传感器数值,连续3天波动幅度超过设计值的5%,别觉得是传感器飘了,大概率是塔内的填料层出现了局部塌陷,气液接触的有效面积掉了,压力稳不住。
- ❗ 塔底的出料泵,电流比上个月高了12%,而且抽上来的介质里带了细碎的填料碎屑——赶紧停车,塔内的支撑栅板已经被腐蚀得变形了,再跑半个月,整层填料全塌到塔底,那时候修起来就是几十万的成本。
- 💡 爬塔的时候别光盯着塔壁看,用手摸一下人孔的密封面,如果有明显的温度比塔体低个3-4度,说明密封面已经出现了微漏,高温介质往外渗的时候被空气降温了,现在换个密封垫几百块,等漏大了着火,那就是安全事故。
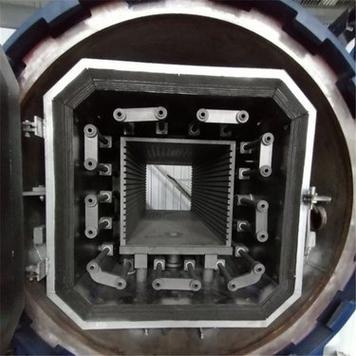
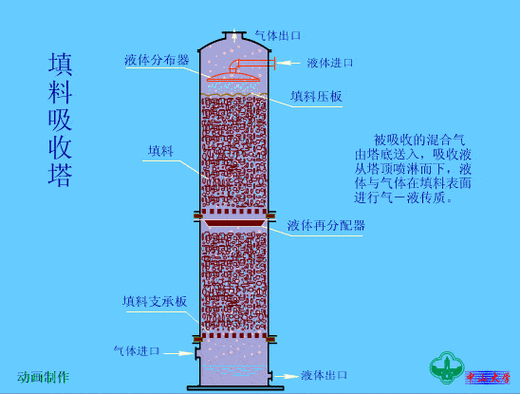 塔器内部规整填料层安装结构特写
问:有个做精细化工的客户问我,他们的塔器平时运行都挺好,就是每次开停车的时候,塔壁的焊缝位置就出现轻微的渗漏,凉了之后又不渗了,是不是不用管?
答:千万别不当回事。这是典型的热胀冷缩带来的焊缝疲劳裂纹。我去年在浙江碰到过一模一样的情况,客户嫌每次补焊麻烦,拖了半年,最后一次开塔的时候,裂纹直接从1cm长扩到了40多cm,塔内的高温溶剂喷出来,把旁边的管线都烤变形了,光清理现场就花了两周。正确的做法是,开停车的时候严格控制升温、降温速率,每小时不超过30度,等焊缝位置的热应力稳定了,再做一次整体的焊缝无损检测,该补的补,该做热处理的做,别省那点事。
2024年塔器改造的新方向,别再一味追求“大而全”了
以前很多厂搞塔器改造,思路特别简单:旧塔拆了换个更大的,觉得处理量上去了就赚钱。现在真不是。
去年给江苏一个做生物柴油的厂做改造,原来的塔器是处理量10万吨的,客户本来想换个20万吨的新塔,算下来要花1800万。我们去现场测了下,原来的塔器塔体强度完全够,就是塔盘的效率太低,原来用的是老式的筛板塔盘,气液接触时间短,分离效率只有62%。我们给换了新型的导向立体传质塔盘,没动塔体,就花了120万,分离效率直接提到了89%,处理量顺带提了40%,客户当时都惊了。
说实话,现在的塔器改造,早就不是换个新设备的思路了。很多时候你把内件换了,把进料分布器的布液角度调一调,把原来的折板除沫器换成高效的丝网除沫器,效果比你花大价钱换个新塔好得多。
哦对,现在不少头部的化工企业,已经开始给在运塔器加装在线腐蚀监测传感器了——能实时测塔壁不同高度位置的壁厚变化,数据直接传到中控室,壁厚减薄到预警值的时候自动报警。比以前靠人爬塔拿测厚仪测靠谱多了,毕竟人爬几十米高的塔,最多也就测个十几个点,谁能保证每个焊缝、每个易腐蚀的位置都测到?
前几天跟一个刚入行的小年轻聊天,他说觉得塔器就是个焊个铁筒子,有啥技术含量。
我笑了笑没说话。
你是没见过,同样的塔体,不同的内件设计,分离效率能差一倍;同样的运维标准,有的人的塔器能用20年,有的人的塔器用5年就漏得不像样。这里头的门道,全是现场踩坑踩出来的。