工业承压容器选型避坑:别再只盯着壁厚挑容器
上周去苏州一家做锂电池电解液的厂子做现场诊断,一进他们原料罐区我就皱眉头——3个刚投用半年的不锈钢储罐,焊缝位置已经爬了细密的锈点,罐底的积液层摸上去发黏。
这钱花得冤。
他们当初选型时就盯着供应商给的3mm壁厚参数,连介质的氯离子浓度阈值都没核对,更别说罐体内壁的钝化处理工艺了。我蹲在罐边敲了敲罐壁,听声音就知道,这几个罐子顶多再撑两年,就得整体报废。
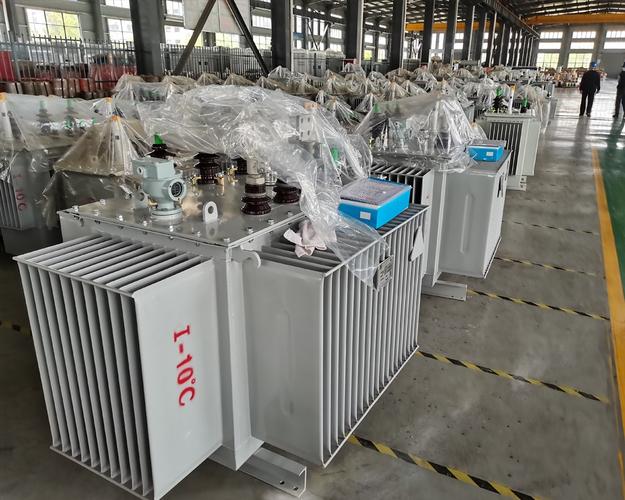
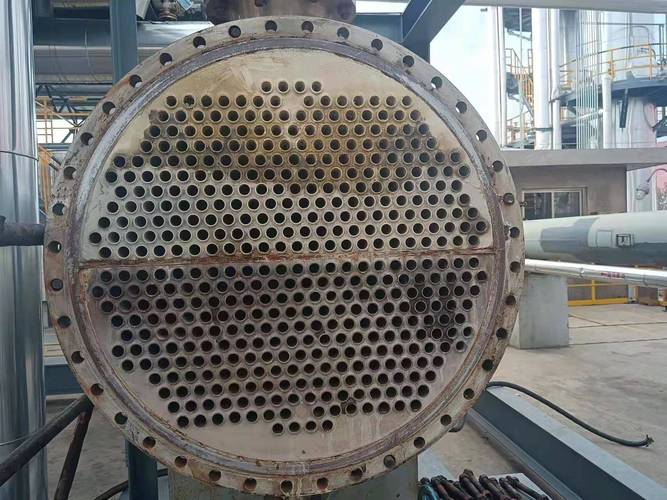
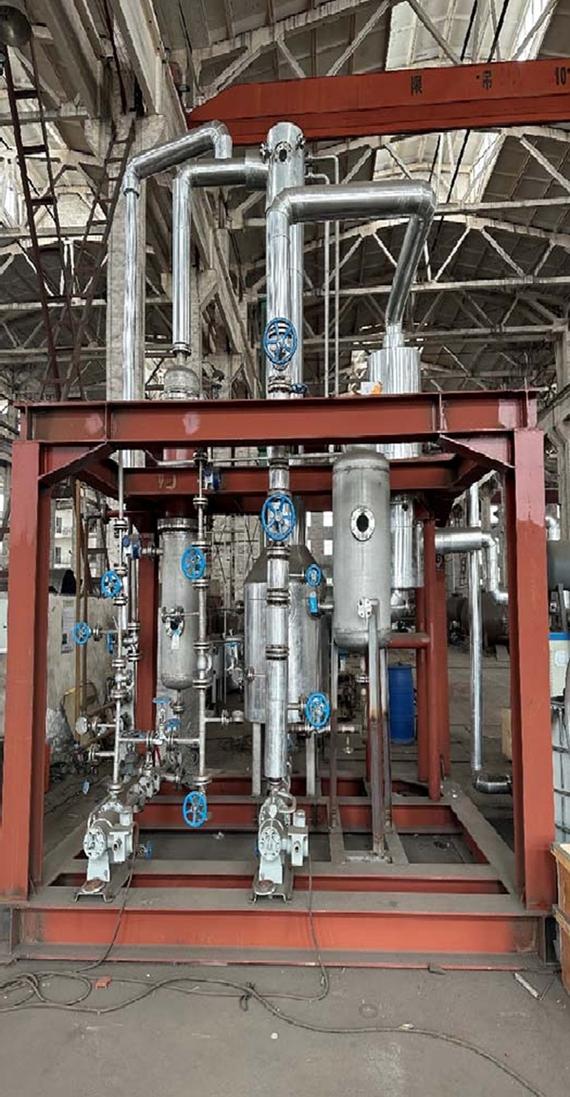
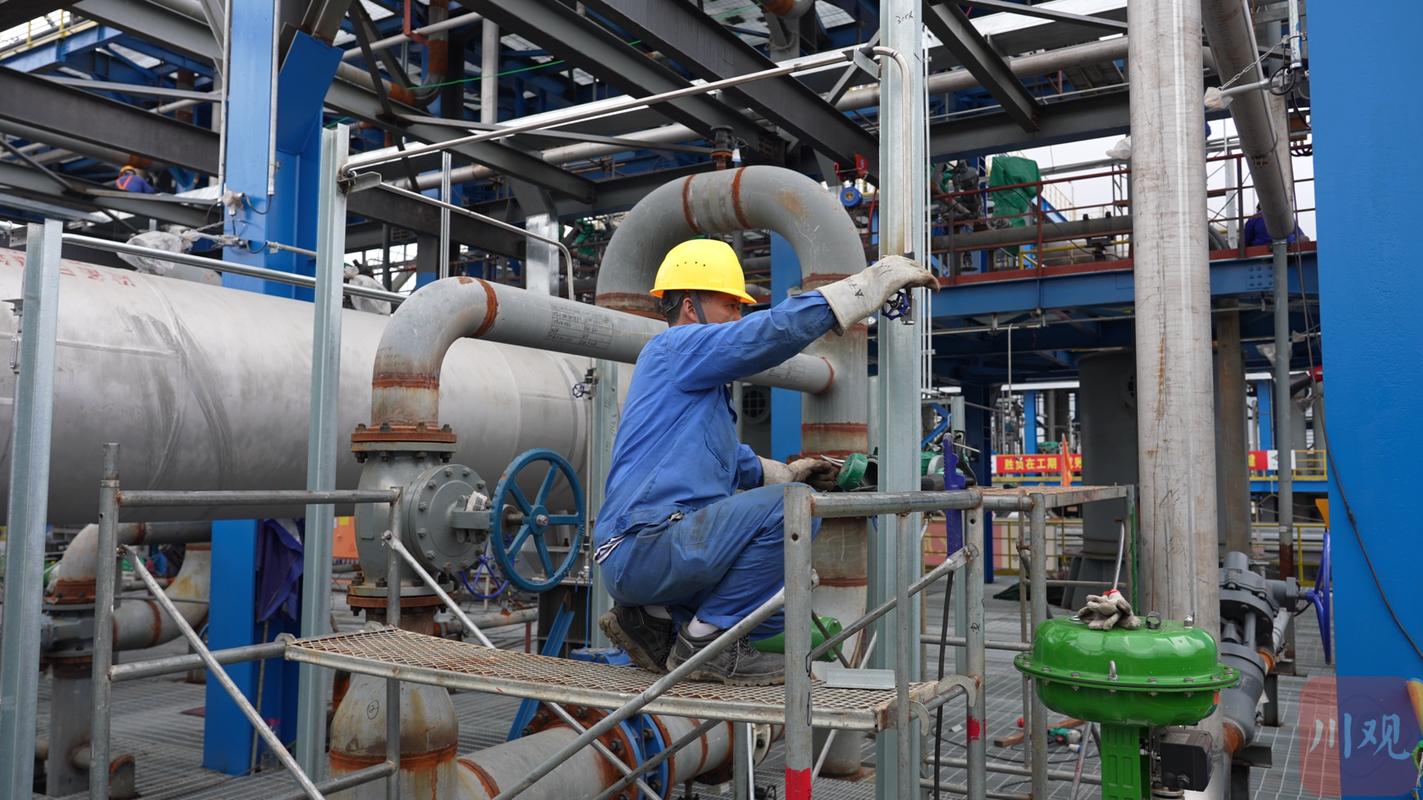
 化工园区立式不锈钢承压容器罐区现场实拍
问:我们厂常年存的是常温下的纯水,是不是选304不锈钢的容器就完全够了?
答:别想当然。只要你的原水没有经过全流程脱氯处理,哪怕检测出来的氯离子浓度只有25ppm,长期在罐壁死角位置累积,照样会在3年之内点蚀穿壁。我们去年在无锡一家光伏配套的超纯水站,就拆过两个用了2年的304储罐,罐底焊缝位置的点蚀深度已经超过1.2mm,离打穿就差一层薄铁皮。真要存纯水,要么选316L不锈钢做内壁钝化处理,要么直接选碳钢衬PE的容器,别拿普通304凑数。
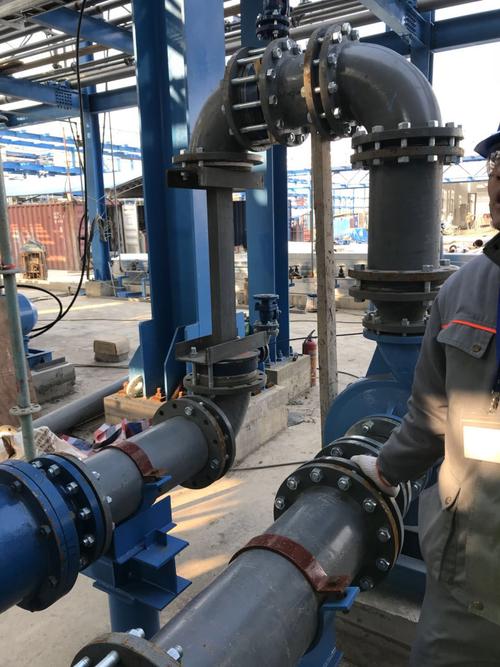
嵌入超声测厚探头的工业承压容器焊缝位置特写
说实话,我第一次见这种嵌装探头的容器时,真的惊喜。之前我们运维团队每个季度爬罐测厚,一个20米高的立式罐,上去下来俩小时,夏天罐顶温度能到60度,人下来一身盐,碰到罐顶有挥发的溶剂,眼睛能红半天。现在这套系统装完,一年的人工成本就省了十几万,还能避免人在高空作业的安全风险。
问:这种带在线监测的容器,后期维护成本会不会特别高?坏了是不是要停产拆罐才能修?
答:完全不用。现在主流的嵌装探头都是模块化设计,探头本身的供电靠内置的能量收集模块,靠罐内介质流动的振动就能发电,根本不用定期换电池;就算真的探头出故障,从罐外的专用检修口就能拆换,不用进罐、不用停产,维护成本一年也就几百块。算下来,比之前人工爬罐测厚的成本低了快90%。
别把“容器壁厚”当成唯一选型标尺
干工业现场这么多年,见过太多人对容器选型的认知停留在“越厚越结实”的层面。2024年我们给长三角三家精细化工企业做的容器合规排查,有近4成的存量承压容器,壁厚冗余度超过设计要求的30%,但因为内壁防腐层选型不对,实际使用寿命比设计值短了近60%。 很多人觉得壁厚够了就不会漏。大错特错。 腐蚀从来不是从罐壁最厚的地方开始的。焊缝的热影响区、罐底的积液死角、进出料口的冲刷位置,这些地方哪怕壁厚比设计值多2mm,只要防腐层没跟上,照样会最先被蚀穿。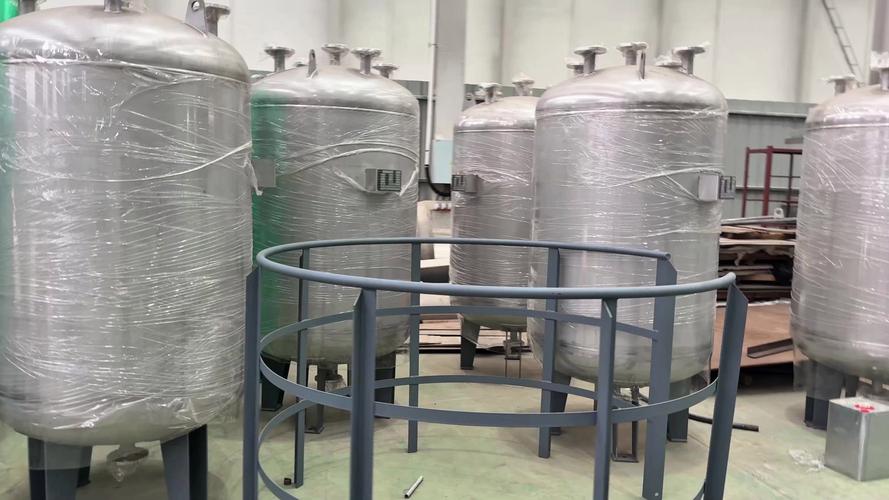 化工园区立式不锈钢承压容器罐区现场实拍
问:我们厂常年存的是常温下的纯水,是不是选304不锈钢的容器就完全够了?
答:别想当然。只要你的原水没有经过全流程脱氯处理,哪怕检测出来的氯离子浓度只有25ppm,长期在罐壁死角位置累积,照样会在3年之内点蚀穿壁。我们去年在无锡一家光伏配套的超纯水站,就拆过两个用了2年的304储罐,罐底焊缝位置的点蚀深度已经超过1.2mm,离打穿就差一层薄铁皮。真要存纯水,要么选316L不锈钢做内壁钝化处理,要么直接选碳钢衬PE的容器,别拿普通304凑数。
现在的智能容器,根本不是加个传感器那么简单
前两年智能概念火的时候,不少供应商跳出来卖所谓的“智慧容器”,本质就是在罐顶粘个压力传感器,连个能看液位的手机小程序,就敢在基础报价上加30%的溢价。纯纯割韭菜。 真正能帮现场减负担的智能容器,根本不是靠噱头堆出来的。 现在行业内2024年之后新投用的一批智能承压容器,是把微型超声测厚探头直接嵌在焊缝、罐底积液区这些高风险腐蚀位置,每24小时自动测一次剩余壁厚,数据直接同步到企业的设备管理系统,到了预警阈值直接给运维发消息,根本不用人扛着测厚仪爬二十米高的罐子。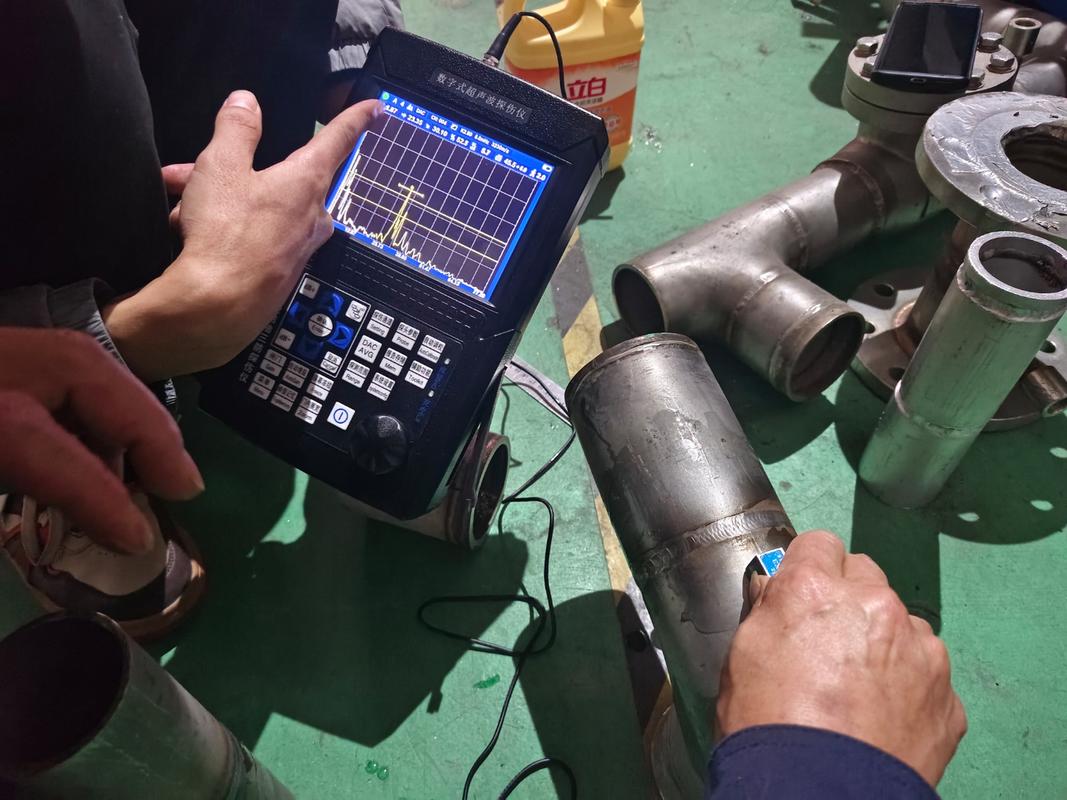 嵌入超声测厚探头的工业承压容器焊缝位置特写
说实话,我第一次见这种嵌装探头的容器时,真的惊喜。之前我们运维团队每个季度爬罐测厚,一个20米高的立式罐,上去下来俩小时,夏天罐顶温度能到60度,人下来一身盐,碰到罐顶有挥发的溶剂,眼睛能红半天。现在这套系统装完,一年的人工成本就省了十几万,还能避免人在高空作业的安全风险。
问:这种带在线监测的容器,后期维护成本会不会特别高?坏了是不是要停产拆罐才能修?
答:完全不用。现在主流的嵌装探头都是模块化设计,探头本身的供电靠内置的能量收集模块,靠罐内介质流动的振动就能发电,根本不用定期换电池;就算真的探头出故障,从罐外的专用检修口就能拆换,不用进罐、不用停产,维护成本一年也就几百块。算下来,比之前人工爬罐测厚的成本低了快90%。