工业泵选型运维避坑:跑了27个项目攒的实操经验
上周在苏北一个精细化工园区蹲了三天,帮客户处理连续三年爆泵头的问题——最后查出来根本不是泵质量的事,是当初选型时把介质粘度的裕量算少了30%。
真的。坑过太多人。
很多人对泵的认知还停留在“就是个抽水的铁疙瘩”,真到自己管现场的时候才发现,从选型到安装再到日常运维,每一步都能踩出半米深的坑。
选型别死卡样本参数,现场变量才是核心
我见过最离谱的选型案例,是南方一个造纸厂,当初选纸浆泵的时候直接拿样本上的清水泵参数卡着选,觉得流量扬程对得上就行,结果装上去跑了不到一周,叶轮就被纸浆纤维缠死,电机烧了两次。
说白了,泵样本上标得再漂亮的参数,都是在实验室清水、常温、标准入口高度的理想工况下测出来的。你现场的介质带不带颗粒、温度比样本标得高多少、管路有没有长期结垢导致阻力变大、入口会不会因为液位波动出现进气,这些变量样本上半字都不会提。
💡 给所有选型的朋友提个醒:不管选什么类型的泵,介质的温度、粘度、固体颗粒含量三个核心参数,一定要留够20%的裕量,别卡着样本的临界值硬选。
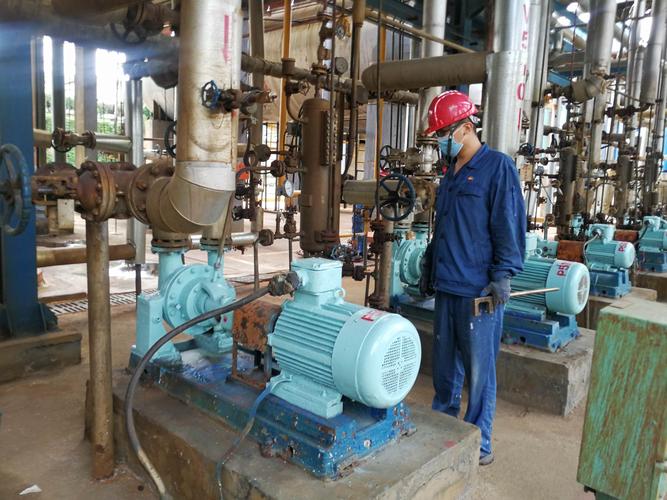 化工车间现场巡检离心泵密封点实拍
经常有刚做设备的朋友在后台问我各种选型的问题,印象最深的是上个月收到的一条留言:
问:我们厂介质是含3%左右固体颗粒的电镀废水,样本上选了普通清水离心泵,用了半年叶轮就磨穿了,换什么类型的泵合适?
答:别硬凑普通泵了,直接上半开式叶轮的衬胶离心泵就行——要是颗粒硬度超过莫氏6级,别犹豫,直接选带碳化硅密封环的款式。我去年在山东一个选矿厂测过,同工况下这种配置的泵比普通铸铁叶轮寿命长4.2倍,算下来省的备件钱够买两台新泵。
对了,别觉得衬胶泵只能打腐蚀性介质,打含颗粒的废水,橡胶的抗磨性比硬金属还强。
日常运维的偷懒技巧:能省一半检修工作量
说真的,很多厂的泵运维完全是瞎搞——泵体温度飙到90℃才想着停机,密封漏的满地都是油才找维修工,这不是运维,是救火。
其实泵的状态根本不用靠复杂的在线监测系统才能判断。你凑过去听个声音,用手背碰一下泵壳的温度,看一眼出口压力表的数值,三分钟就能摸清楚个大概。
泵跑起来的声音如果是均匀的嗡嗡声,那状态基本没问题;要是夹杂着细碎的“沙沙”声,大概率是轴承缺油或者叶轮入口有进气;要是突然出现金属摩擦的尖锐声,别等,立刻停机——上次我在常州一个涂料厂,听着声音不对,刚喊完停机,叶轮直接把泵壳打穿了,差一点伤到旁边巡检的工人!
 运维人员用测振仪检测工业离心泵运行参数
❗ 巡检的时候别光看仪表盘,用手背贴一下泵体的非转动部位,温度超过65℃就要警惕,别等烫手了才处理。很多人觉得温度高是正常的,其实轴承润滑脂的耐温上限也就80℃,再高下去,用不了一周就得换轴承。
碰到类似的小故障,很多人第一反应是换零件,其实稍微捋一下管路逻辑就能解决。之前有个做食品厂的运维师傅找我吐槽,说他们车间的泵一停就漏油,换了三次密封都没好:
问:我们车间的离心泵每次停泵之后,轴端密封处总要滴个十几滴油,算不算故障?
答:别上来就换密封,先看你停泵前的出口压力是多少。如果停泵前管路压力超过0.3MPa,那滴油大概率是管路余压顺着密封面渗出来的,在出口管路上加个小小的止回阀就能解决,根本不需要拆泵换密封——我去年帮3个食品厂处理过一模一样的问题,换个120块钱的止回阀就搞定了,之前他们每次换机械密封要花800多,还得拆泵停线半天,算下来亏得不行。
2024年泵行业的新变化,别再拿十年前的经验选型
这两年跑项目最明显的感受是,大家选泵再也不先问“整机多少钱”,先问“额定效率能到多少”。
去年江苏那个化工园区,把原来12台服役了15年的老旧离心泵全部换成了带永磁同步电机的高效泵,三个月测下来,单台泵每小时省12度电,算下来一年省的电费有18万——这账算得比谁都精。
别跟我说什么高效泵太贵。你算过全生命周期的成本吗?很多干了二三十年的老工程师抱着“便宜耐造”的老观念,结果每年交的超额电费够买两台新泵,这账真的算不过来。
✅ 现在选泵真的要把全生命周期成本算进去:采购价是固定的,但是电费、备件费、运维的人工成本,是跟着泵的运行年限滚雪球一样涨的。选个效率高5%的泵,看着采购价贵了两万,跑个三年省的电费都能覆盖这个差价,后面的都是纯赚的。
上周碰到个做了30年设备的老班长,跟我说现在的泵比十年前的好太多了,但人却越来越累——因为大家都想靠选对泵省点钱,省点运维的力气,结果反而要学更多新东西。
其实哪有什么一劳永逸的事啊。泵这东西,你对它上点心,它就不会在半夜给你打电话喊你去现场抢修。