塔器:化工生产里的隐形核心,近年都有哪些新玩法?
很多人逛化工厂,眼睛都盯着银光闪闪的压缩机、核心反应釜,很少有人多瞟一眼路边立着的几十上百米的大圆筒。
这不就是个铁桶吗?刚入行的实习生十个有九个会这么吐槽。
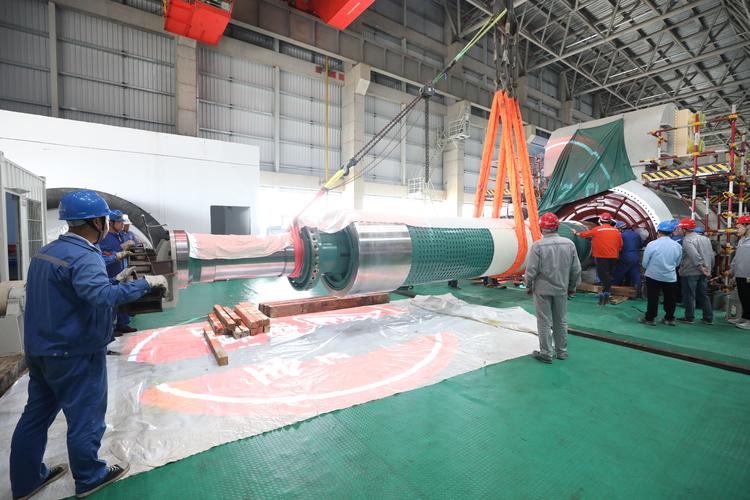
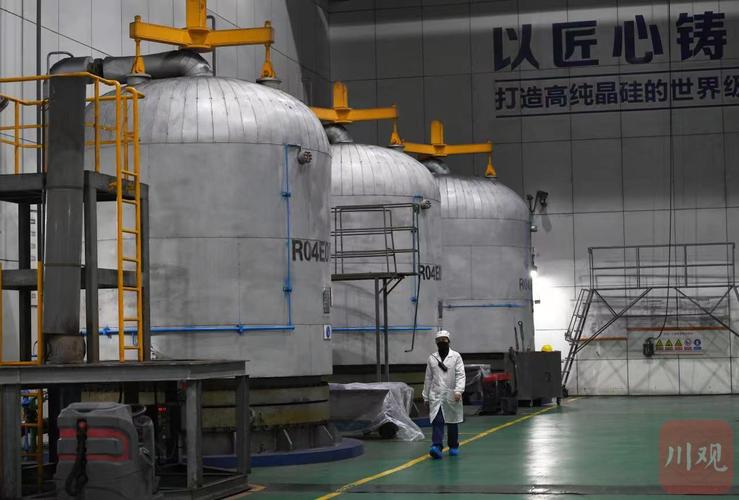
 化工厂野外安装大型精馏塔器现场
说句实在话,塔器运行效率差10%,全厂的能耗成本差10%都不止。
问:塔器不就是空罐子装填料吗?为什么价格能差出十倍?
答:还真不是空罐子这么简单。同样是处理量100立方米的精馏塔,普通碳钢和防腐复合不锈钢的成本差三倍,内件设计的差价更大——给普通石化做的规整填料,和给半导体电子级特气提纯做的高精度填料,表面积、孔隙率要求差好几个量级,加上特殊密封、抗应力腐蚀设计,最后整塔报价差十倍太常见了。
问:现在新项目都推模块化,塔器也能做模块化吗?
答:当然可以,这还是最近三五年国内制造业玩得最顺的新路子。以前几十米的高塔要拉钢材到现场焊接,搭脚手架拼内件,动不动耗两三个月工期。现在直接在工厂分段做好所有内件试压,运到现场只需要焊接口、再整体试压,工期直接缩三分之一,不少赶工期的生物柴油、合成氨新项目,全用的这种模块化分段塔器。
3D打印塔器内部规整填料样品
以前做特殊孔径的定制填料,要单独开模,小批量成本直接上天,现在直接3D打印出来,精度够,成本还降了七成,适配小批量多品种的生产,太香了。
不过话说回来,新技术也不是全能的,3D打印填料目前扛不住高温高压的场景,大规模炼化项目还是用传统压制成型的填料更靠谱。
选塔器别踩这三个坑,都是真金白银砸出来的经验
💡 第一个坑:只卡额定处理量,不看负荷弹性
很多业主招标的时候,只会盯着额定处理量达标就行,从来不问最低负荷能做到多少。实际生产哪有一直满负荷开的?淡季产量降一半,塔内气流流速不够,分离效率直接掉三成,产品纯度达不到,卖不出去,亏的还是自己。
❗ 第二个坑:技改只换填料不换塔壳,贪便宜吃大亏
不少老厂技改,觉得塔壳还结实,只换内件填料就行,能省一半钱。可很多用了十几二十年的老塔,塔壳圆度早就偏了,安装新填料之后容易偏流,你填料再好也出不了效果。最后用了大半年达不到设计要求,还是得连塔壳一起换,前后多花两倍冤枉钱。
✅ 第三个坑:不提前卡运输尺寸
这个坑每年都有人踩。尤其是内陆的化工项目,设计的时候为了少做几个接口,直接做了8米直径的整塔,结果公路运输限宽,到了高速口进不去,要么拆了分段改设计,要么拆沿途护栏开路,光疏通关系、改设计的钱就几十万,耽误工期三五个月,真的冤。现在但凡有点经验的设计院,出图之前第一件事就是找运输单位确认路线能过的最大尺寸,早就成规矩了。
最后说一句,别小看这个竖在厂区里的大圆筒,它里面装的不只是填料和物料,是整个工厂的效率底线,也是真金白银的利润空间。懂行的业主,从来不会在塔器上瞎省钱。
为什么说塔器决定了化工生产的赚钱能力?
化工生产说白了,就是把原料变产品,中间绕不开分离提纯。你反应再快,转化率再高,最后混在一起分不出来,卖不上价,一切白搭。而塔器,就是绝大多数分离提纯工序的核心载体。 原油炼化要分汽油、柴油、蜡油、沥青,靠的是几十座精馏塔器串起来。精细化工做高纯原料药,差0.1个百分点的纯度,报价直接砍半,全靠塔器卡精度。哪怕是新能源赛道的生物柴油、EVA新材料,核心分离环节也全靠塔器撑着。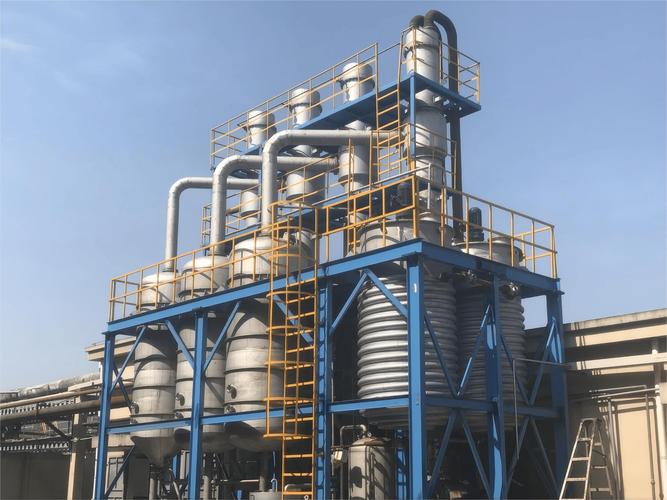 化工厂野外安装大型精馏塔器现场
说句实在话,塔器运行效率差10%,全厂的能耗成本差10%都不止。
问:塔器不就是空罐子装填料吗?为什么价格能差出十倍?
答:还真不是空罐子这么简单。同样是处理量100立方米的精馏塔,普通碳钢和防腐复合不锈钢的成本差三倍,内件设计的差价更大——给普通石化做的规整填料,和给半导体电子级特气提纯做的高精度填料,表面积、孔隙率要求差好几个量级,加上特殊密封、抗应力腐蚀设计,最后整塔报价差十倍太常见了。
问:现在新项目都推模块化,塔器也能做模块化吗?
答:当然可以,这还是最近三五年国内制造业玩得最顺的新路子。以前几十米的高塔要拉钢材到现场焊接,搭脚手架拼内件,动不动耗两三个月工期。现在直接在工厂分段做好所有内件试压,运到现场只需要焊接口、再整体试压,工期直接缩三分之一,不少赶工期的生物柴油、合成氨新项目,全用的这种模块化分段塔器。
近年塔器行业的新变化,只有内行人清楚
双碳目标出来之后,整个化工行业都在抠能耗,塔器作为能耗大户,改得最多。 以前大家设计塔器,只要能达到分离要求就行,现在哪家不出个节能方案,根本拿不到订单。现在优化过流道的新型塔内件,比传统老设计能省15%到20%的再沸器蒸汽消耗,一年省下来的蒸汽钱,快的两三年就能收回改造成本。很多投产十年以上的老厂,现在技改第一个动的就是塔器内件,就是这个道理。 说实话,这几年新材料上去之后,塔器的适用范围也宽了很多。以前处理强腐蚀物料只能用昂贵的合金,现在很多场景换成改性四氟填料,成本降一半,使用寿命还更长。 小批量精细化工项目现在也流行3D打印定制填料了。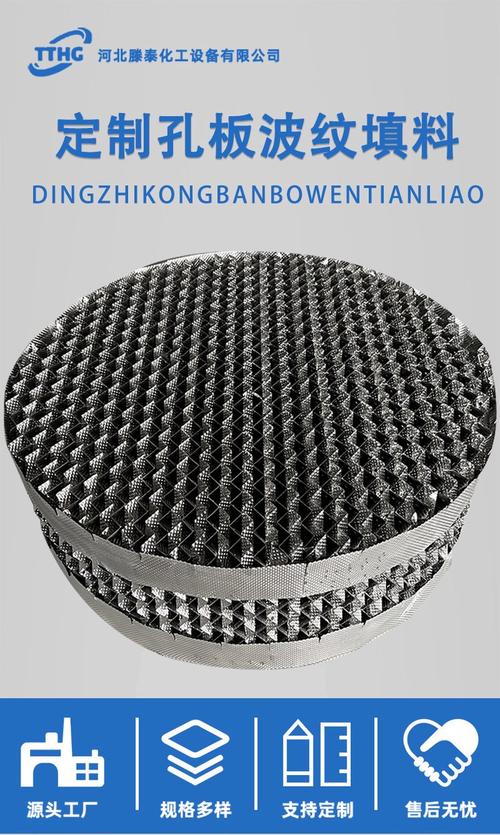 3D打印塔器内部规整填料样品
以前做特殊孔径的定制填料,要单独开模,小批量成本直接上天,现在直接3D打印出来,精度够,成本还降了七成,适配小批量多品种的生产,太香了。
不过话说回来,新技术也不是全能的,3D打印填料目前扛不住高温高压的场景,大规模炼化项目还是用传统压制成型的填料更靠谱。
选塔器别踩这三个坑,都是真金白银砸出来的经验
 选塔器别踩这三个坑,都是真金白银砸出来的经验
💡 第一个坑:只卡额定处理量,不看负荷弹性
很多业主招标的时候,只会盯着额定处理量达标就行,从来不问最低负荷能做到多少。实际生产哪有一直满负荷开的?淡季产量降一半,塔内气流流速不够,分离效率直接掉三成,产品纯度达不到,卖不出去,亏的还是自己。
❗ 第二个坑:技改只换填料不换塔壳,贪便宜吃大亏
不少老厂技改,觉得塔壳还结实,只换内件填料就行,能省一半钱。可很多用了十几二十年的老塔,塔壳圆度早就偏了,安装新填料之后容易偏流,你填料再好也出不了效果。最后用了大半年达不到设计要求,还是得连塔壳一起换,前后多花两倍冤枉钱。
✅ 第三个坑:不提前卡运输尺寸
这个坑每年都有人踩。尤其是内陆的化工项目,设计的时候为了少做几个接口,直接做了8米直径的整塔,结果公路运输限宽,到了高速口进不去,要么拆了分段改设计,要么拆沿途护栏开路,光疏通关系、改设计的钱就几十万,耽误工期三五个月,真的冤。现在但凡有点经验的设计院,出图之前第一件事就是找运输单位确认路线能过的最大尺寸,早就成规矩了。
最后说一句,别小看这个竖在厂区里的大圆筒,它里面装的不只是填料和物料,是整个工厂的效率底线,也是真金白银的利润空间。懂行的业主,从来不会在塔器上瞎省钱。