换热器选型避坑:很多工厂都踩过的致命错误
我跑过不下30家化工、食品、建材加工厂,见过太多原本能赚大钱的项目,就栽在换热器选型这一步。每年多花几十万清洗费、浪费上百万的余热,老板还以为是设备质量不好,其实从选的那一刻起,坑就挖好了。
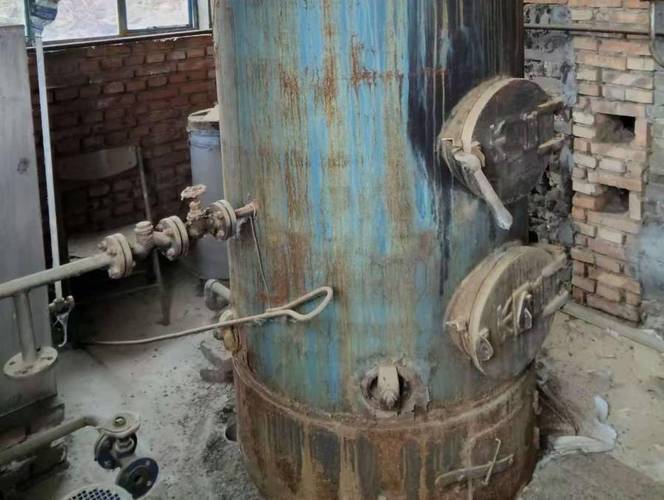
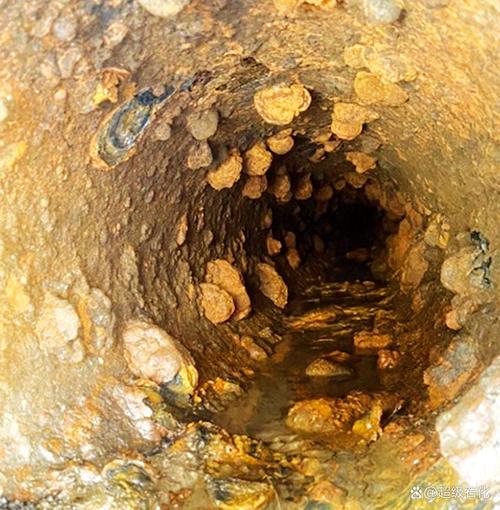
 工业板式换热器结垢堵塞现场照片
这根本不是厂家偷工减料的问题,从选型一开始就错了。淀粉料液里有大量纤维和多糖,本身就容易挂壁结垢,窄流道的板式换热器,就是给干净介质设计的,哪扛得住这个?
问:螺旋板式和板式换热器,处理含杂质的介质到底该怎么选?
答:我给你说个死规矩,只要介质里悬浮物含量超过1%,或者带颗粒、纤维这类容易挂壁的杂质,优先选螺旋板式换热器。螺旋板式流道宽,整体是单向螺旋结构,介质流动本身就带自冲刷效果,结垢速度比普通板式慢至少三分之二,大部分工况三年都不用拆洗。唯一缺点就是占地面积比板式大,整体焊接的坏了没法换片,但是对于含杂质的工况来说,少拆洗几次省的钱,早就把这点差价补回来了,香太多。
堵只是一方面,腐蚀漏液才是更要命的,停下来维修一次,停产损失可能比买个新换热器还贵。
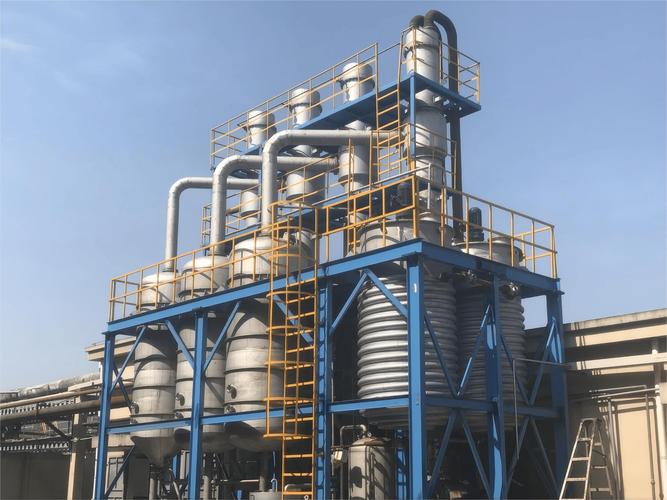
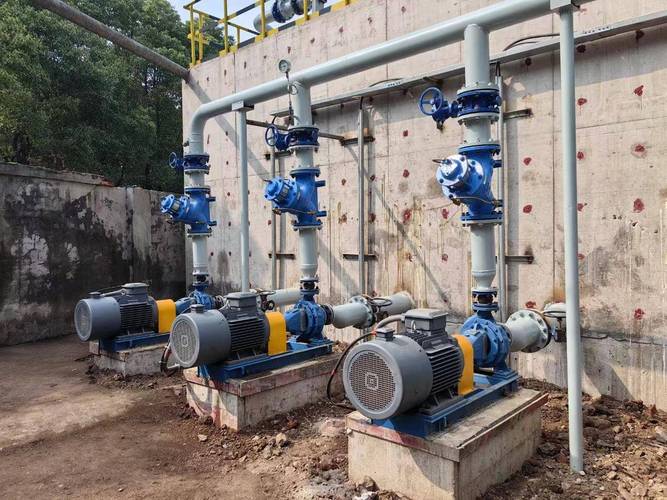
垃圾发电厂烟气余热回收全焊接换热器安装图
问:做低品位余热回收,选哪种换热器投资回报最快?
答:分工况说就清楚了。如果是气气换热,比如烟气预热燃烧空气,优先选全焊接板式,单位体积的换热系数是普通管壳式的3倍以上,压降还能控制得很低,不会额外增加风机的耗电。如果是小流量高压的汽液换热,选缠绕管式换热器更合适,抗振性好,不容易漏。如果有人给你推热管换热器,你先算清楚投资回报,除非是冷热侧需要完全隔离、温差特别大的工况,不然大部分普通余热项目,热管的回报周期比全焊接和缠绕管长至少一倍,没必要花那个冤枉钱。
没人会主动告诉你,选换热器要算全生命周期账
我接触过太多采购,上来就问你家最便宜的多少钱,我要满足换热面积就行。说实话,这是最傻的做法。换热器是要用一二十年的设备,只算采购成本,亏的是后面十几年的钱。
给你算笔账:同样1000平换热面积的项目,普通管壳式换热器采购价100万,高效全焊接的采购价150万,看起来多花了50万。但高效的每年能多回收20万的余热,还能省10万的清洗维护费,一年就省30万,不到两年就把多花的50万赚回来了。换热器设计寿命15年,相当于后面13年,每年多赚30万,总共快400万进口袋,你说选哪个?
还有个最容易被忽略的参数:压降。很多人选的时候只看换热面积够不够,不管压降。我五年前见过一个循环水项目,厂家为了省材料降成本,把流道做窄,流速提上去,换热面积刚好够,但压降比设计要求高了0.3MPa,水泵功率就得往上提,一年多花十几万电费,十年就是一百多万,找谁哭去?
💡 这里提醒你,不管找哪家买,一定要让对方给你出正式的压降计算书,压降超标,再便宜也不能要,不然每年的电费就是填不满的坑。
❗ 还有腐蚀的坑,很多人说我选316L不锈钢就够了,真不是。沿海工厂用海水冷却,氯离子含量超过1000ppm,316L一年就点蚀漏了,我见过好几个这样的项目,后来换成2205双相钢,虽然采购价贵了一倍,用到现在八年了啥事没有,算下来便宜太多。
工业这行,从来就没有通用的好设备,只有匹配你工况的好设备。换热器更是这样,选对了,它就是给你赚钱的印钞机,选错了,就是年年要填的无底洞。多花点时间选,比出了问题再救火强太多。
为什么你的换热器用了不到3年就堵死漏了?
很多人买换热器,翻完参数只看两样:换热面积够不够,报价低不低。其他一概不问。 去年在山东一家年产12万吨的淀粉加工厂,老板招标选了比第二名便宜32万的板式换热器,投产刚半年,板片间的窄流道就堵得流量上不去,生产负荷只能开到70%。拆洗一次,吊装、人工、换部分密封圈,花了快8万,师傅说,最少三个月就得洗一次。一年下来,清洗费比买设备的钱都花得多。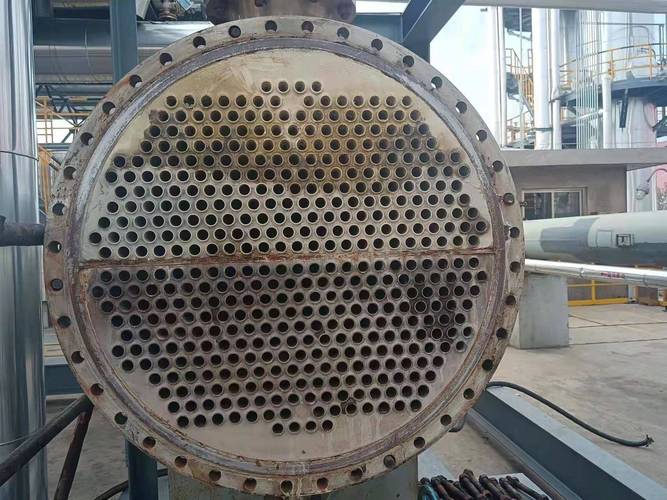 工业板式换热器结垢堵塞现场照片
这根本不是厂家偷工减料的问题,从选型一开始就错了。淀粉料液里有大量纤维和多糖,本身就容易挂壁结垢,窄流道的板式换热器,就是给干净介质设计的,哪扛得住这个?
问:螺旋板式和板式换热器,处理含杂质的介质到底该怎么选?
答:我给你说个死规矩,只要介质里悬浮物含量超过1%,或者带颗粒、纤维这类容易挂壁的杂质,优先选螺旋板式换热器。螺旋板式流道宽,整体是单向螺旋结构,介质流动本身就带自冲刷效果,结垢速度比普通板式慢至少三分之二,大部分工况三年都不用拆洗。唯一缺点就是占地面积比板式大,整体焊接的坏了没法换片,但是对于含杂质的工况来说,少拆洗几次省的钱,早就把这点差价补回来了,香太多。
堵只是一方面,腐蚀漏液才是更要命的,停下来维修一次,停产损失可能比买个新换热器还贵。
2024年双碳背景下,换热器的新玩法你得知道
现在工厂都在搞余热回收,要降碳还要赚钱,核心就是换热器能不能把低品位的热量换出来。说实话,前几年很多余热项目上了不赚钱,就是换热器选型太保守,换热量不够,末端温差太大,回收的热量卖钱都覆盖不了投资。 今年我跑项目,发现很多设计院都开始换方案了,原来烟气余热回收清一色用管壳式,现在很多都改成不等流道全焊接板式换热器了。上个月在浙江一家垃圾发电厂,原来的空气预热器是管壳式,排烟温度降不下来,末端温差有19度,换了全焊接板式之后,末端温差降到6度,多回收的热量一年多产蒸汽赚了120多万,不到18个月就收回了换热器的投资。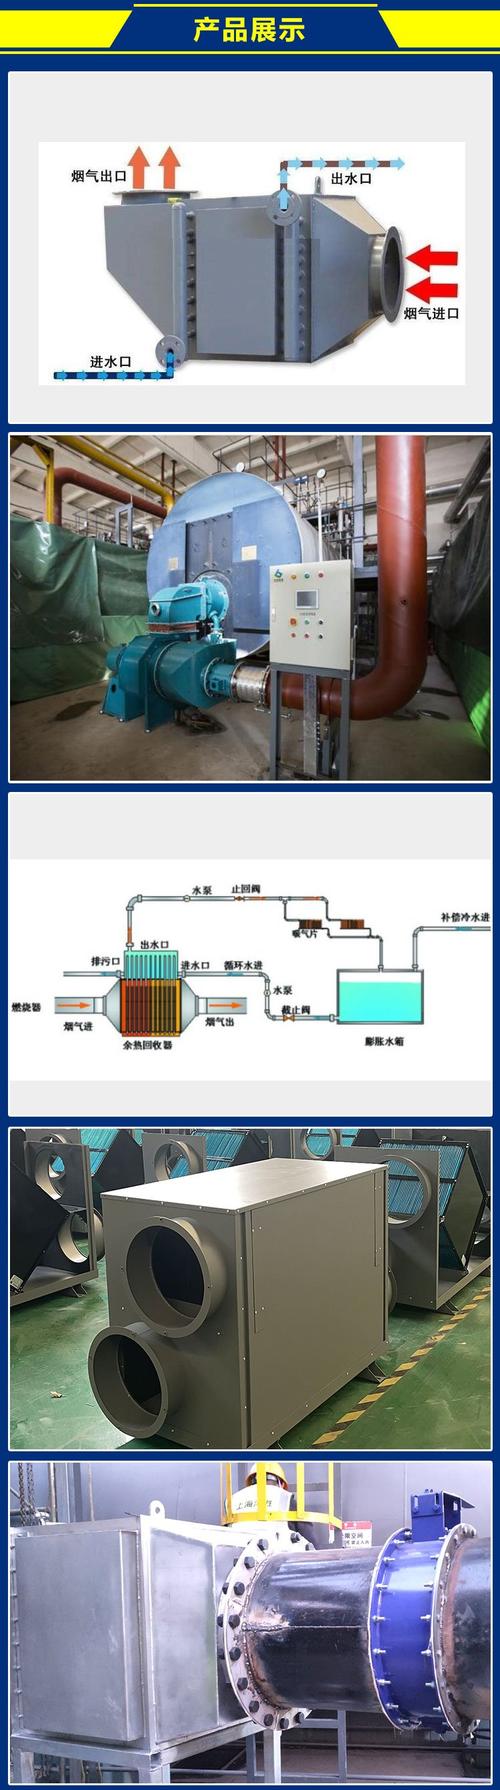 垃圾发电厂烟气余热回收全焊接换热器安装图
问:做低品位余热回收,选哪种换热器投资回报最快?
答:分工况说就清楚了。如果是气气换热,比如烟气预热燃烧空气,优先选全焊接板式,单位体积的换热系数是普通管壳式的3倍以上,压降还能控制得很低,不会额外增加风机的耗电。如果是小流量高压的汽液换热,选缠绕管式换热器更合适,抗振性好,不容易漏。如果有人给你推热管换热器,你先算清楚投资回报,除非是冷热侧需要完全隔离、温差特别大的工况,不然大部分普通余热项目,热管的回报周期比全焊接和缠绕管长至少一倍,没必要花那个冤枉钱。
没人会主动告诉你,选换热器要算全生命周期账
 没人会主动告诉你,选换热器要算全生命周期账
我接触过太多采购,上来就问你家最便宜的多少钱,我要满足换热面积就行。说实话,这是最傻的做法。换热器是要用一二十年的设备,只算采购成本,亏的是后面十几年的钱。
给你算笔账:同样1000平换热面积的项目,普通管壳式换热器采购价100万,高效全焊接的采购价150万,看起来多花了50万。但高效的每年能多回收20万的余热,还能省10万的清洗维护费,一年就省30万,不到两年就把多花的50万赚回来了。换热器设计寿命15年,相当于后面13年,每年多赚30万,总共快400万进口袋,你说选哪个?
还有个最容易被忽略的参数:压降。很多人选的时候只看换热面积够不够,不管压降。我五年前见过一个循环水项目,厂家为了省材料降成本,把流道做窄,流速提上去,换热面积刚好够,但压降比设计要求高了0.3MPa,水泵功率就得往上提,一年多花十几万电费,十年就是一百多万,找谁哭去?
💡 这里提醒你,不管找哪家买,一定要让对方给你出正式的压降计算书,压降超标,再便宜也不能要,不然每年的电费就是填不满的坑。
❗ 还有腐蚀的坑,很多人说我选316L不锈钢就够了,真不是。沿海工厂用海水冷却,氯离子含量超过1000ppm,316L一年就点蚀漏了,我见过好几个这样的项目,后来换成2205双相钢,虽然采购价贵了一倍,用到现在八年了啥事没有,算下来便宜太多。
工业这行,从来就没有通用的好设备,只有匹配你工况的好设备。换热器更是这样,选对了,它就是给你赚钱的印钞机,选错了,就是年年要填的无底洞。多花点时间选,比出了问题再救火强太多。