为什么说高端齿轮是制造业的隐形皇冠
💡 跑了快二十年工业线,我见过最被低估的核心零件,就是齿轮。
很多人提起核心技术,想到的都是芯片、发动机、高端机床,从来不会把齿轮放在眼里。不过话说回来,你见过哪个能转的大型机械,离得开齿轮?
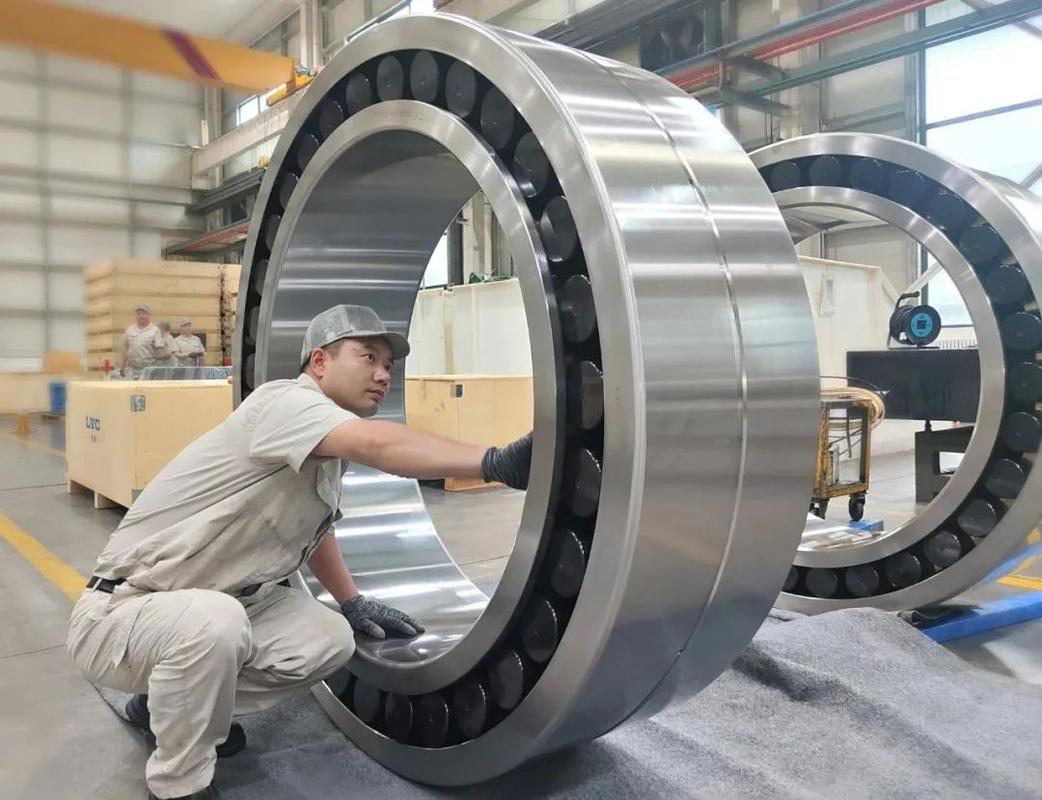
 海上风电主轴大齿轮加工成品
问:做齿轮不就是车个齿出来吗?为什么门槛会这么高?
答:门槛真不在切齿这一步,在材料和热处理。你想,一个直径两米的大齿轮,要整个齿面硬度均匀,整体变形量控制在0.05毫米以内,渗碳层深度差不能超过0.2毫米,这就难死九成的加工厂了。普通齿轮钢淬出来要么裂要么软,特种钢材的纯度国内前几年才跟上,热处理炉的控温精度,差个十摄氏度,出来的齿轮疲劳寿命就能差好几倍。就这么一点点差,放到海上风机里,就是十年寿命和三十年寿命的区别。
工业机器人RV减速器摆线齿轮加工
不过话说回来,新设备好买,工艺参数摸不出来啊。欧洲老牌齿轮厂做了一百多年,不同应用场景下的齿轮修形参数、磨合工艺,都是一代一代人一点点试出来攒下来的。我们买了一模一样的进口机床,调出来的齿轮,跑起来噪音就是比人家大两个分贝,疲劳寿命就是少10%,这就是积累的差距,急不来。
问:现在火得一塌糊涂的3D打印,能不能做高端齿轮?
答:目前来说,工业受力的高端齿轮真不行。3D打印成型的零件内部天生有微小孔隙,长期承受交变载荷的话,用不了几千小时就会裂。现在3D打印也就做做低载荷的塑料齿轮,或者新产品开发的原型件验证,真要用到风电、机器人、新能源汽车这些核心场合,估计还得等个十来年的材料突破。
国产高端齿轮接下来要拼什么?
拼细节,拼慢功夫。
很多老板一上来就喊着做高端齿轮,砸几个亿买最好的进口机床,结果舍不得花一百万做一万小时的台架寿命试验,舍不得开高薪挖干了二三十年的老师傅调参数,最后做出来的齿轮,各项检测都达标,就是用起来差那么一点点意思,卖不上高端价,只能回头去拼中低端市场的价格战,恶性循环。说实话,挺可惜的。
现在新能源汽车爆发,风电光伏大装机,工业机器人国产化提速,这么大的市场放在眼前,主机厂都愿意给国产齿轮试机会。只要你能把可靠性做上去,价格比进口低,交付比进口快,谁不用你?
齿轮这个东西,转了两百多年了,从来不是什么聚光灯下的明星零件。但是所有能跑能转的大型工业设备,少了它,一分钱都赚不到。
我们要做真正的制造业强国,就得先把这种不起眼的隐形核心零件,一点点磨好。急不了,也等不得。
别拿齿轮不当"卡脖子"核心件
普通标准齿轮几十块钱就能买一斤,高端齿轮一块能卖几十万,还得排队等货。这中间的差距,你品品。 十年前我跟着前辈去内蒙的风电场验收,当时兆瓦级风机的主轴齿轮全靠德国进口,主机厂说人家报价是我们自己生产成本的三倍,还要求提前半年打款,晚交付半个月人家连违约金都不赔,你爱要不要。 现在呢?✅ 国内头部厂已经能稳定供应10兆瓦以上海上风机的主轴齿轮了,价格砍半,交付还能控制在一个月内。但是❗ 很多核心细节,我们还是差口气。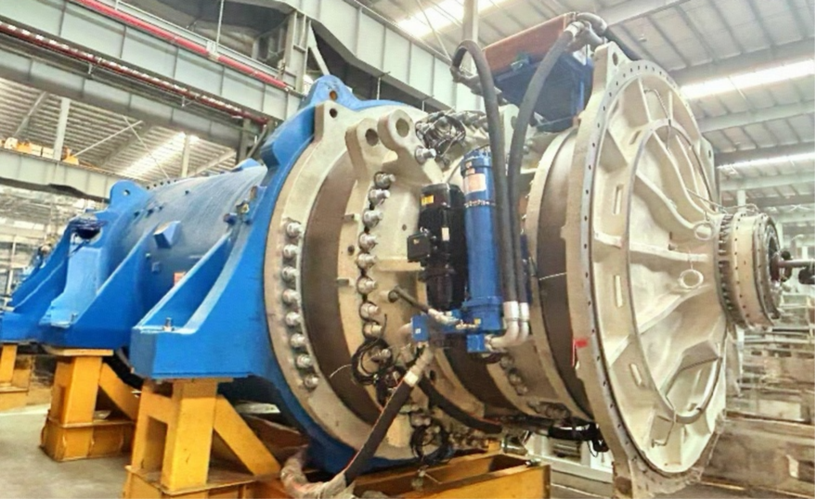 海上风电主轴大齿轮加工成品
问:做齿轮不就是车个齿出来吗?为什么门槛会这么高?
答:门槛真不在切齿这一步,在材料和热处理。你想,一个直径两米的大齿轮,要整个齿面硬度均匀,整体变形量控制在0.05毫米以内,渗碳层深度差不能超过0.2毫米,这就难死九成的加工厂了。普通齿轮钢淬出来要么裂要么软,特种钢材的纯度国内前几年才跟上,热处理炉的控温精度,差个十摄氏度,出来的齿轮疲劳寿命就能差好几倍。就这么一点点差,放到海上风机里,就是十年寿命和三十年寿命的区别。
当下高端齿轮加工的新玩法
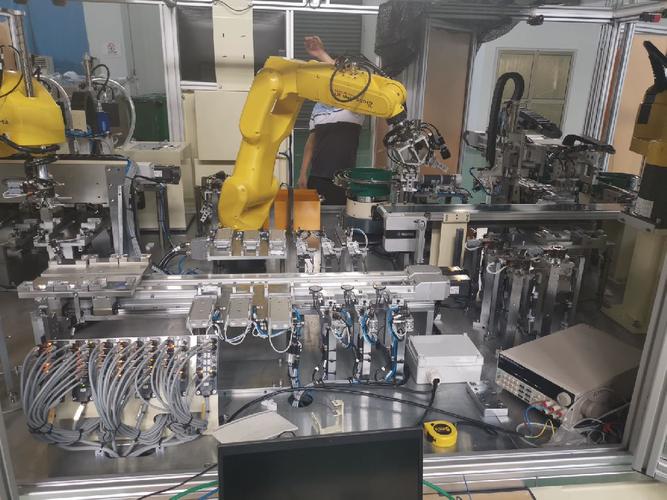
别说你想不到,我上个月去东莞一家给工业机器人做RV减速器的加工厂,人家已经把在线监测用到每一道切齿工序了。以前切完齿要拆下来拿三坐标测齿形误差,测一个齿轮要半小时,现在加工中心的刀杆自带传感单元,切每一刀的误差实时出,不合格直接补切,废品率直接降了快40%。 还有硬齿面干切工艺,以前做完渗碳的硬齿面都要磨,现在直接用涂层硬质合金刀具干切,效率翻三倍,加工成本直接降了三分之一,现在国内大半新能源汽车的差速器齿轮,都用这个工艺了。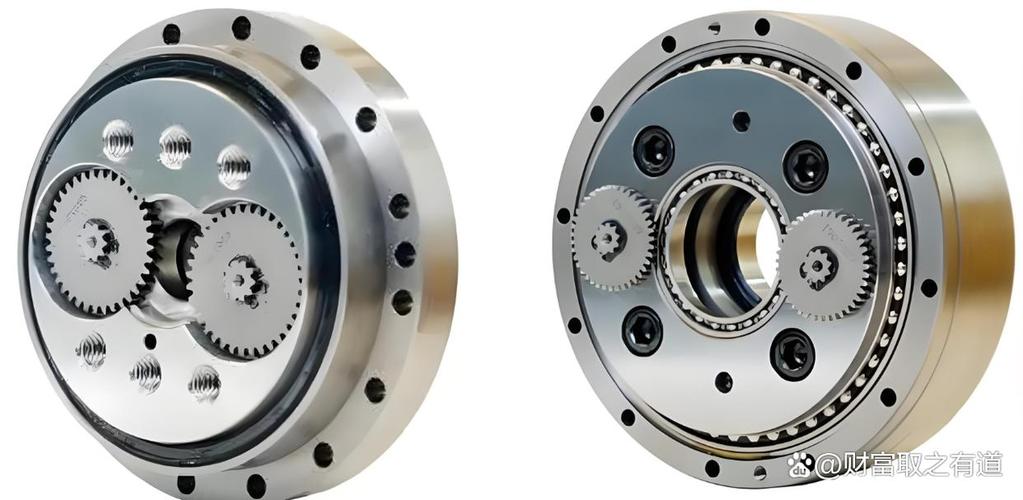 工业机器人RV减速器摆线齿轮加工
不过话说回来,新设备好买,工艺参数摸不出来啊。欧洲老牌齿轮厂做了一百多年,不同应用场景下的齿轮修形参数、磨合工艺,都是一代一代人一点点试出来攒下来的。我们买了一模一样的进口机床,调出来的齿轮,跑起来噪音就是比人家大两个分贝,疲劳寿命就是少10%,这就是积累的差距,急不来。
问:现在火得一塌糊涂的3D打印,能不能做高端齿轮?
答:目前来说,工业受力的高端齿轮真不行。3D打印成型的零件内部天生有微小孔隙,长期承受交变载荷的话,用不了几千小时就会裂。现在3D打印也就做做低载荷的塑料齿轮,或者新产品开发的原型件验证,真要用到风电、机器人、新能源汽车这些核心场合,估计还得等个十来年的材料突破。
国产高端齿轮接下来要拼什么?
 国产高端齿轮接下来要拼什么?
拼细节,拼慢功夫。
很多老板一上来就喊着做高端齿轮,砸几个亿买最好的进口机床,结果舍不得花一百万做一万小时的台架寿命试验,舍不得开高薪挖干了二三十年的老师傅调参数,最后做出来的齿轮,各项检测都达标,就是用起来差那么一点点意思,卖不上高端价,只能回头去拼中低端市场的价格战,恶性循环。说实话,挺可惜的。
现在新能源汽车爆发,风电光伏大装机,工业机器人国产化提速,这么大的市场放在眼前,主机厂都愿意给国产齿轮试机会。只要你能把可靠性做上去,价格比进口低,交付比进口快,谁不用你?
齿轮这个东西,转了两百多年了,从来不是什么聚光灯下的明星零件。但是所有能跑能转的大型工业设备,少了它,一分钱都赚不到。
我们要做真正的制造业强国,就得先把这种不起眼的隐形核心零件,一点点磨好。急不了,也等不得。