键连接:被低估的机械传动核心,选错差点亏掉整台设备
很多做设备维修的老师傅都遇到过。好好的减速器突然轴断了,拆开来一看,键槽裂了,键飞了。说白了,很多设计新手根本不把键连接当回事,觉得就是个卡位置传扭矩的小零件,犯不着花精力算。
出问题就是大事故。
 机械减速器不同类型键连接装配图
平键靠侧面挤压传扭矩,对中性极好,不影响轴的同心度,所以高速、高精度的传动场合几乎全用它。现在卖得最火的新能源汽车驱动电机轴,九成以上用的还是标准A型平键,成熟可靠,成本不到一块钱,找不到比它更划算的方案。
但就是这么简单的东西,选错的人一抓一大把。去年我对接过一个做矿山输送设备的厂家,给客户做的大型皮带轮,设计的时候直接按轴径套标准键,啥验算都没做,嫌耽误时间。结果设备运到现场,不到三个月,键侧直接压溃,整个皮带轮脱轴飞出来,砸坏了输煤廊的护栏,还好没伤到人,最后光赔款加重新生产就赔了近两百万,够买一百吨好钢材了。
问:键连接的强度验算,到底重点算什么?
答:大部分普通静连接,只需要算工作面的挤压强度就够了,要是动连接比如经常滑动的导向平键,才需要额外算磨损压强。现在很多三维设计软件都自带一键验算的功能,但八成的设计师都会直接跳过这一步,觉得“标准键肯定不会出问题”。哪有什么肯定?冲击载荷大、频繁启停的场合,要么选大一个规格的键,要么错开180度装两个键,分摊受力,别省那两毫米的钢材。
问:现在小批量试制都用3D打印零件,3D打印件上能做键连接吗?
答:当然能用。只要键槽的加工精度够,小受力的铝合金或者树脂打印件,普通平键完全能满足要求。要是受力大,现在成熟的镶嵌钢键槽工艺早就普及了,打印的时候留好安装位,把预加工好的钢键槽嵌进去,强度和整块钢铣出来的没区别,根本不用折腾什么胶粘过盈配合,拆的时候也方便。
风电增速箱渐开线键连接加工实物图
说实话,我见过不少为了赶“无键化”风口的设计,把好好的键连接去掉,改成全过盈配合加结构胶,说什么“减少零件降低重量”,结果用个一两年要维修,拆都拆不开,加热都没用,最后只能把整个轴切割掉,重新做一根,成本翻十倍都不止。
键连接最大的优势,就是拆装方便,维护成本低,成本还便宜。这几点,放到什么时候都是核心优势,不是什么花里胡哨的新结构能随便取代的。
现场维修键连接的几个实用技巧
干现场运维的,遇到键槽磨损太常见了,给大家说几个我攒了十几年的实用经验:
💡 旧键槽磨损幅度不大,直接加宽键槽换大一号的键。只要轴的强度够,离轴端也不近,完全能凑合用,应急维修几个小时就能搞定,比换轴快多了。
❗ 旧键槽磨偏没法加宽,就在原键槽90度或者180度的位置重新开新槽,原来的旧槽点焊补上就行。我亲眼见过水泥厂的大型辊压机,三十吨的轴,就是这么修的,用到设备退役都没再出问题,省了几十万的换轴费用。
✅ 精度要求高的场合,可以用冷焊补住旧磨损的键槽,重新铣新槽,精度和新轴几乎没差,成本只有换轴的五分之一,特别适合大直径的贵重轴维修。
不过话说回来,要是键槽周边已经出现裂纹,轴本身已经疲劳了,那该换还是得换,别抱着侥幸心理,那点维修省的钱,不够出一次事故赔的。
干机械快三十年了,我一直觉得,机械设计最忌讳的就是看不起小零件。像键连接这种,往那一站不显眼,全身上下也就几厘米,偏偏就是整个传动系统的核心受力点。选对了,能用十几年不出问题,选错了,说垮就垮,一点不带犹豫的。对吧?
常见键连接的选型坑,90%的新人都踩过
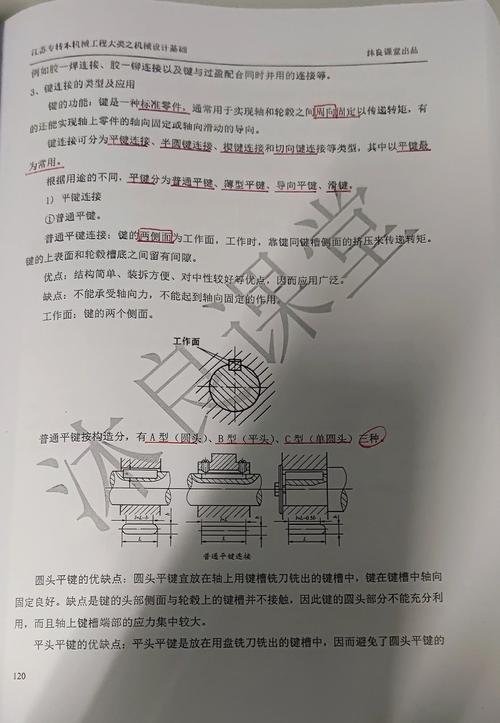
平键、半圆键、楔键,是目前工业领域最常用的三类普通键连接。各自的应用场景其实差得很远,很多人上来就选平键,根本不管工况对不对。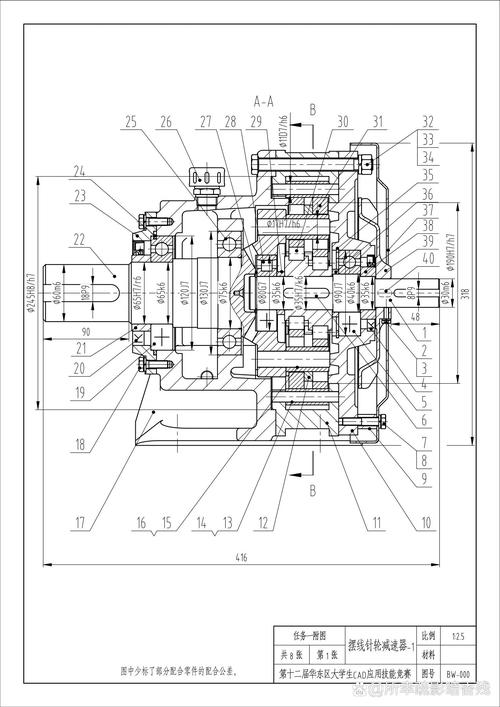 机械减速器不同类型键连接装配图
平键靠侧面挤压传扭矩,对中性极好,不影响轴的同心度,所以高速、高精度的传动场合几乎全用它。现在卖得最火的新能源汽车驱动电机轴,九成以上用的还是标准A型平键,成熟可靠,成本不到一块钱,找不到比它更划算的方案。
但就是这么简单的东西,选错的人一抓一大把。去年我对接过一个做矿山输送设备的厂家,给客户做的大型皮带轮,设计的时候直接按轴径套标准键,啥验算都没做,嫌耽误时间。结果设备运到现场,不到三个月,键侧直接压溃,整个皮带轮脱轴飞出来,砸坏了输煤廊的护栏,还好没伤到人,最后光赔款加重新生产就赔了近两百万,够买一百吨好钢材了。
问:键连接的强度验算,到底重点算什么?
答:大部分普通静连接,只需要算工作面的挤压强度就够了,要是动连接比如经常滑动的导向平键,才需要额外算磨损压强。现在很多三维设计软件都自带一键验算的功能,但八成的设计师都会直接跳过这一步,觉得“标准键肯定不会出问题”。哪有什么肯定?冲击载荷大、频繁启停的场合,要么选大一个规格的键,要么错开180度装两个键,分摊受力,别省那两毫米的钢材。
问:现在小批量试制都用3D打印零件,3D打印件上能做键连接吗?
答:当然能用。只要键槽的加工精度够,小受力的铝合金或者树脂打印件,普通平键完全能满足要求。要是受力大,现在成熟的镶嵌钢键槽工艺早就普及了,打印的时候留好安装位,把预加工好的钢键槽嵌进去,强度和整块钢铣出来的没区别,根本不用折腾什么胶粘过盈配合,拆的时候也方便。
2024年工业圈键连接的新玩法
别觉得键连接是一两百年的老技术,就没新东西了。最近这些年,针对不同场景的优化真不少。 比如现在食品加工和医药设备里,越来越多人用高强度工程塑料键,防腐蚀不生锈,不会和轴咬死,拆换的时候一敲就下来,完全不会锈死在键槽里掏不出来,还不会污染物料,比不锈钢键还好用。 还有大功率传动领域,比如风电的增速箱、大型工程机械的传动轮,越来越多厂家开始用渐开线键连接,比起普通平键,渐开线键的应力集中小了快一半,承载能力能提30%以上,对大直径轴来说,优势特别明显。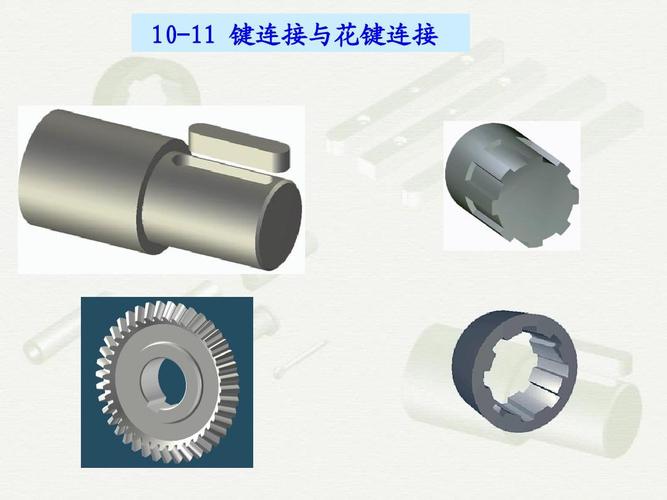 风电增速箱渐开线键连接加工实物图
说实话,我见过不少为了赶“无键化”风口的设计,把好好的键连接去掉,改成全过盈配合加结构胶,说什么“减少零件降低重量”,结果用个一两年要维修,拆都拆不开,加热都没用,最后只能把整个轴切割掉,重新做一根,成本翻十倍都不止。
键连接最大的优势,就是拆装方便,维护成本低,成本还便宜。这几点,放到什么时候都是核心优势,不是什么花里胡哨的新结构能随便取代的。
现场维修键连接的几个实用技巧
 现场维修键连接的几个实用技巧
干现场运维的,遇到键槽磨损太常见了,给大家说几个我攒了十几年的实用经验:
💡 旧键槽磨损幅度不大,直接加宽键槽换大一号的键。只要轴的强度够,离轴端也不近,完全能凑合用,应急维修几个小时就能搞定,比换轴快多了。
❗ 旧键槽磨偏没法加宽,就在原键槽90度或者180度的位置重新开新槽,原来的旧槽点焊补上就行。我亲眼见过水泥厂的大型辊压机,三十吨的轴,就是这么修的,用到设备退役都没再出问题,省了几十万的换轴费用。
✅ 精度要求高的场合,可以用冷焊补住旧磨损的键槽,重新铣新槽,精度和新轴几乎没差,成本只有换轴的五分之一,特别适合大直径的贵重轴维修。
不过话说回来,要是键槽周边已经出现裂纹,轴本身已经疲劳了,那该换还是得换,别抱着侥幸心理,那点维修省的钱,不够出一次事故赔的。
干机械快三十年了,我一直觉得,机械设计最忌讳的就是看不起小零件。像键连接这种,往那一站不显眼,全身上下也就几厘米,偏偏就是整个传动系统的核心受力点。选对了,能用十几年不出问题,选错了,说垮就垮,一点不带犹豫的。对吧?