塔器选型别只看报价:一个老工程师的板式塔与填料塔实战笔记
别急着翻样本。塔器选型,很多坑不在塔体直径,而在气液分布。上周跟一个改造项目,甲方上来就问:填料塔能不能把处理量提30%?我问了一句,你的物料脏不脏?他愣住。就这一句,决定后面是省两千万,还是三个月后停车清堵。
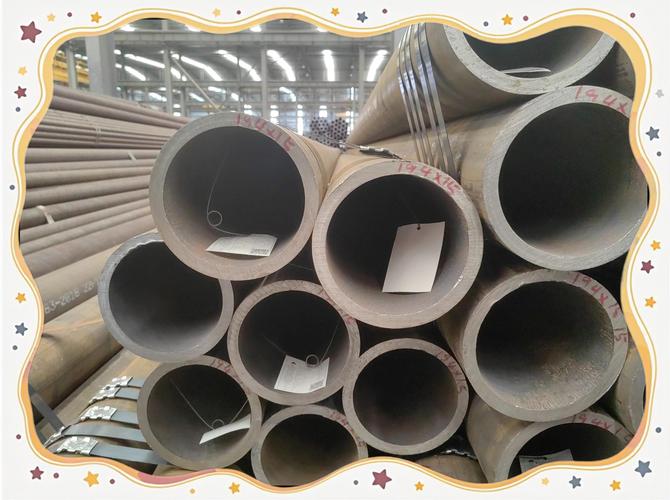
 化工填料塔规整填料安装现场细节
答:看瓶颈。如果是降液管液泛,换塔盘也白搭。塔径不变,降液管面积锁死。此时上规整填料可能更现实,但必须校核分布器和支撑梁。别信“只换内件提产50%”的销售话术,除非他把水力学报告拍你桌上。炼油厂浮阀塔盘内件检修实拍
塔内件,才是塔器的隐形冠军
液体分布器、填料压板、再分布器、收集器、丝网除沫器。这些东西占投资不到15%,却决定塔能不能达标。液体分布器喷淋点密度不够,规整填料效率直接塌。再分布器间距?一般3到5米,黏性物料要密。丝网除沫器压降别忽略,尤其真空塔。
我有个懊恼经历。某吸收塔出口带液,查了三天。最后发现是除沫器被聚合物糊了。操作工说“压降没变啊”——其实差压表引压管也堵了。✅记住:塔器现场问题,一半是取样点和仪表引压管的问题。
还有个细节,塔盘支撑圈水平度。标准要求2mm,但很多现场干到5mm。浮阀塔盘水平度超差,阀孔漏液严重。效率掉20%不是吓唬人。
答:因为塔还没建立物料平衡。塔顶温度、压力、回流罐液位互相打架。这时候别猛调再沸器。先稳回流,再慢慢提蒸汽。尤其填料塔,液体分布器需要时间润湿。一般8到24小时。若48小时还不稳,查分布器安装水平度。大型化工塔器模块化吊装现场
操作工的一句话,比DCS曲线更值钱
DCS上压降、温度、液位都正常,产品就是不合格。为什么?取样点位置不对。或者,塔顶冷凝器有漏。我习惯到现场摸管线。再沸器返塔线温度,塔顶回流线温度,一摸就知道。
问:塔器振动大,是风载荷还是液泛?
答:先看压降。压降正常,多半是风诱导振动或塔盘支撑松动。压降飙升,那就是液泛。别硬撑,赶紧降负荷。振动会撕裂降液管。我见过降液管焊缝裂开,塔盘塌了一片。修了三个月。 所以,塔器这东西,选型靠物料,设计靠水力学,制造靠精度,操作靠耐心。别指望一个软件算完就完事。现场那根压降管线,比任何报告都诚实。有问题,先摸管线温度,再看液位计。对吧?下次有人跟你说“塔器很简单”,你就问他:降液管底隙留了多少?他要是答不上来,那这事儿还得你自己盯。
塔器选型:板式塔和填料塔的边界,比样本参数更残酷
板式塔和填料塔,没有谁绝对好。板式塔扛脏、抗堵、液量大了也不慌。填料塔压降低,真空精馏里是亲儿子。但填料塔怕脏、怕发泡、怕液体分布不均。❗尤其规整填料,一旦偏流,效率能腰斩。 我见过一个项目,为了省塔高,选了规整填料。结果物料里带微量聚合物,半年后拆开,填料层糊成饼。停车清洗花了八百万。老板后来吐槽:省的那点塔高,全给清洗费了。 所以先看什么?物料清洁度、操作压力、热敏性、发泡倾向、还有塔径。大塔径、低液量,填料塔的风险会放大。板式塔在波动的工况里更皮实。 化工填料塔规整填料安装现场细节
浮阀、筛板、泡罩:老家伙们还没退休
2025年了,浮阀塔盘还是炼化主力。操作弹性宽,抗污中等。筛板便宜,但低负荷漏液严重,开停车阶段很难受。泡罩?压降大,造价高。可它真抗脏。我见过一个MTBE装置,泡罩塔盘用了十二年,没换过。别一听老技术就皱眉。 高通量塔盘、立体传质塔盘这些新东西,实验室数据漂亮。工业放大呢?得看液面梯度。降液管能力不够,再花哨的阀孔也白搭。 问:塔器扩能,只换塔盘不换塔体,靠谱吗?答:看瓶颈。如果是降液管液泛,换塔盘也白搭。塔径不变,降液管面积锁死。此时上规整填料可能更现实,但必须校核分布器和支撑梁。别信“只换内件提产50%”的销售话术,除非他把水力学报告拍你桌上。
 炼油厂浮阀塔盘内件检修实拍
塔内件,才是塔器的隐形冠军
 塔内件,才是塔器的隐形冠军
液体分布器、填料压板、再分布器、收集器、丝网除沫器。这些东西占投资不到15%,却决定塔能不能达标。液体分布器喷淋点密度不够,规整填料效率直接塌。再分布器间距?一般3到5米,黏性物料要密。丝网除沫器压降别忽略,尤其真空塔。
我有个懊恼经历。某吸收塔出口带液,查了三天。最后发现是除沫器被聚合物糊了。操作工说“压降没变啊”——其实差压表引压管也堵了。✅记住:塔器现场问题,一半是取样点和仪表引压管的问题。
还有个细节,塔盘支撑圈水平度。标准要求2mm,但很多现场干到5mm。浮阀塔盘水平度超差,阀孔漏液严重。效率掉20%不是吓唬人。
泛点、压降、漏液、雾沫夹带:四个词值一套房
塔器操作上限看泛点,下限看漏液。泛点不是点,是区间。压降曲线突然翘头,通常已经液泛。雾沫夹带会把重组分带到塔顶,产品不合格。 填料塔的等板高度HETP会随喷淋密度变化。设计裕量不是越大越好。过大塔径低负荷操作,反而分布不均。💡现代做法:用CFD做分布器仿真。但别全信。冷模实验才是硬道理。现在很多塔内件厂有冷模塔,直径600mm到1.2m,做气液两相流测试。2025年还多了一步:高速摄像加AI识别液滴夹带,比人工取样准。 问:塔器开车初期,为什么总要频繁调回流比?答:因为塔还没建立物料平衡。塔顶温度、压力、回流罐液位互相打架。这时候别猛调再沸器。先稳回流,再慢慢提蒸汽。尤其填料塔,液体分布器需要时间润湿。一般8到24小时。若48小时还不稳,查分布器安装水平度。
 大型化工塔器模块化吊装现场
制造端的变化:塔器不再是“傻大黑粗”
现在塔器制造,激光切割下料,数控卷板,自动焊。筒节错边量控制到1mm以内。但这不够。内件安装精度才是命门。支撑圈水平度,塔盘间距,降液管底隙。 我见过一台直径4.2米的塔,塔盘水平度超差8mm。结果阀孔漏液严重,效率掉20%。现代项目要求模块化预制:把塔盘、分布器在厂里预装,整体发运。现场只做法兰连接。省工期,但运输尺寸卡死。❗大件运输限高4.5m,直径别超4m,否则路桥费能吃掉利润。 还有个趋势:塔器内件开始用增材制造。小批量、复杂结构的分布器,3D打印比机加工便宜。但材料耐蚀性要验证。别拿316L打印件直接上含氯物料,点蚀能教你做人。操作工的一句话,比DCS曲线更值钱
 操作工的一句话,比DCS曲线更值钱
DCS上压降、温度、液位都正常,产品就是不合格。为什么?取样点位置不对。或者,塔顶冷凝器有漏。我习惯到现场摸管线。再沸器返塔线温度,塔顶回流线温度,一摸就知道。
问:塔器振动大,是风载荷还是液泛?
答:先看压降。压降正常,多半是风诱导振动或塔盘支撑松动。压降飙升,那就是液泛。别硬撑,赶紧降负荷。振动会撕裂降液管。我见过降液管焊缝裂开,塔盘塌了一片。修了三个月。 所以,塔器这东西,选型靠物料,设计靠水力学,制造靠精度,操作靠耐心。别指望一个软件算完就完事。现场那根压降管线,比任何报告都诚实。有问题,先摸管线温度,再看液位计。对吧?下次有人跟你说“塔器很简单”,你就问他:降液管底隙留了多少?他要是答不上来,那这事儿还得你自己盯。