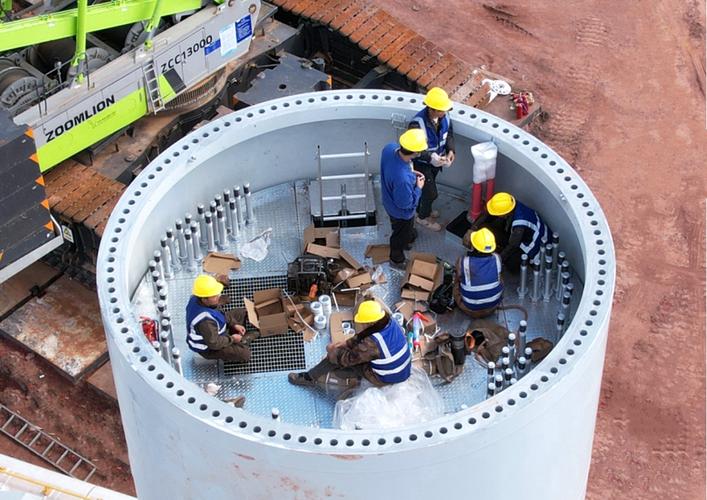
过盈连接:工业装配中被低估的核心连接技术
很多做机械装配的工程师,一提到零件连接,第一反应永远是螺栓、焊接、键槽。很少有人把过盈连接当回事,觉得不就是轴磨大点孔钻小点,压进去就完了?
真不是这么回事。
高速列车的车轮轮毂和车轴,全靠过盈连接承力。风电齿轮箱的行星轮和轴,过盈连接一旦松脱,上百万的设备直接报废。就连你汽车发动机的曲轴皮带轮,核心连接还是过盈。
 机械设计过盈连接应力分布示意图
定心精度远高于绝大多数可拆卸连接,整个接触面均匀受力,没有键槽那种应力集中的死角,抗冲击抗交变荷载的能力,说吊打普通键连接一点都不夸张。
问:过盈连接都是不可拆的吗?
答:真不一定。以前大家觉得过盈连接装进去就拆不下来,拆了就废了。现在配合精度上去,过盈量小的连接,比如液压胀拆的过盈连接,反复拆装十几次都不影响配合精度,很多大型设备的可维护部件都用这种设计。
工业感应加热器过盈连接热装配现场图
- 冷装法:冷冻轴,让轴缩小再装进去,适合那些孔不能加热的零件,比如带塑料衬套的过盈连接,精度也很高。
问:过盈量是不是越大,连接越结实?
答:这绝对是过盈连接设计第一大坑,九成新人都错。过盈量超过材料的弹性极限,要么孔直接被撑裂,要么轴发生塑性变形,反而会让接触正压力下降,连接强度直接垮掉。尤其是铸铁、铸钢这类脆性材料,过盈量超差10%就能直接裂给你看。现在设计都用有限元仿真算应力,哪里还用拍脑袋给公差?
过盈连接失效了,怎么修最靠谱
过盈连接最常见的失效就是打滑松脱,碰到这种情况别上来就换零件,太费钱了。
如果是过盈量轻微下降,配合面没有明显磨损,现在常用的方法是把配合面清理干净,涂一层高强度厌氧胶,再重新压装锁紧,固化后的胶体能填充间隙,强度足够满足绝大多数工况,成本才几十块钱。
如果配合面已经磨损了,那可以用扩孔镶套的方法,把孔扩大一点,配一个加工好的套,再和轴做过盈连接,只要定心做得好,强度不比新零件差,成本也就换零件的三分之一。
说实话,预防失效比修重要一万倍。装配前一定要把配合面的铁屑、油污、毛刺清理干净,哪怕一个几丝的硬毛刺,都能让实际过盈量降一半。现在高铁、风电行业,装配完都要用超声检测接触率,接触面积不够直接返工,就是怕留下隐患。
很多中小企业觉得做检测费钱,真出了事故,赔的钱够做几百次检测了。
干工业这么多年,最大的感受就是,越是基础的工艺,越容易被人看不起,越容易出大问题。过盈连接看起来就是个简单的公差配合,实则藏着材料、应力、装配的一堆学问,你糊弄它,它绝对不会给你面子。
过盈连接的核心:不是公差,是应力
很多人入门学过盈连接,只记住了“孔小轴大,过盈就是差值”,很少有人想明白它到底靠什么干活。 装配到位后,孔被撑大产生弹性收缩,轴被压缩产生弹性膨胀,两个零件的接触面上憋出巨大的正压力——你要传扭矩、承轴向力,全靠这个正压力磨出来的摩擦力。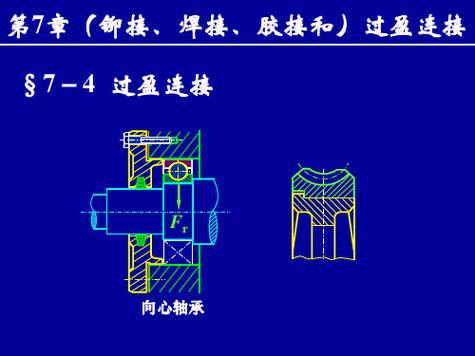 机械设计过盈连接应力分布示意图
定心精度远高于绝大多数可拆卸连接,整个接触面均匀受力,没有键槽那种应力集中的死角,抗冲击抗交变荷载的能力,说吊打普通键连接一点都不夸张。
问:过盈连接都是不可拆的吗?
答:真不一定。以前大家觉得过盈连接装进去就拆不下来,拆了就废了。现在配合精度上去,过盈量小的连接,比如液压胀拆的过盈连接,反复拆装十几次都不影响配合精度,很多大型设备的可维护部件都用这种设计。
现在主流装配方法,踩过的那些坑
过盈连接的装配,三分设计七分装,设计给的公差再对,装配错一步直接废。现在主流的装配方法也就三种,每种都有新手必踩的坑。 - 压装法:就是直接用压力机把轴压进孔,适合小过盈量的小件。新手最容易犯的错就是不给配合面涂清洁的润滑油,干压进去直接刮花配合面,实际过盈量直接少三分之一,用不了半年就打滑。 - 热装法:加热孔让孔涨大,再把轴放进去冷却锁紧,这是最常用的大过盈量装配法。 说实话,我见过太多小厂用乙炔喷枪直接烤轮毂,温度烧到上千度都不知道,直接把零件的材料性能烧变了,用一年就裂,你找谁说理去? 现在正规工厂都用感应加热,控温精度能到±5℃,只加热需要膨胀的孔部分,不会影响零件其他位置的材料性能,这才是现在的标准做法。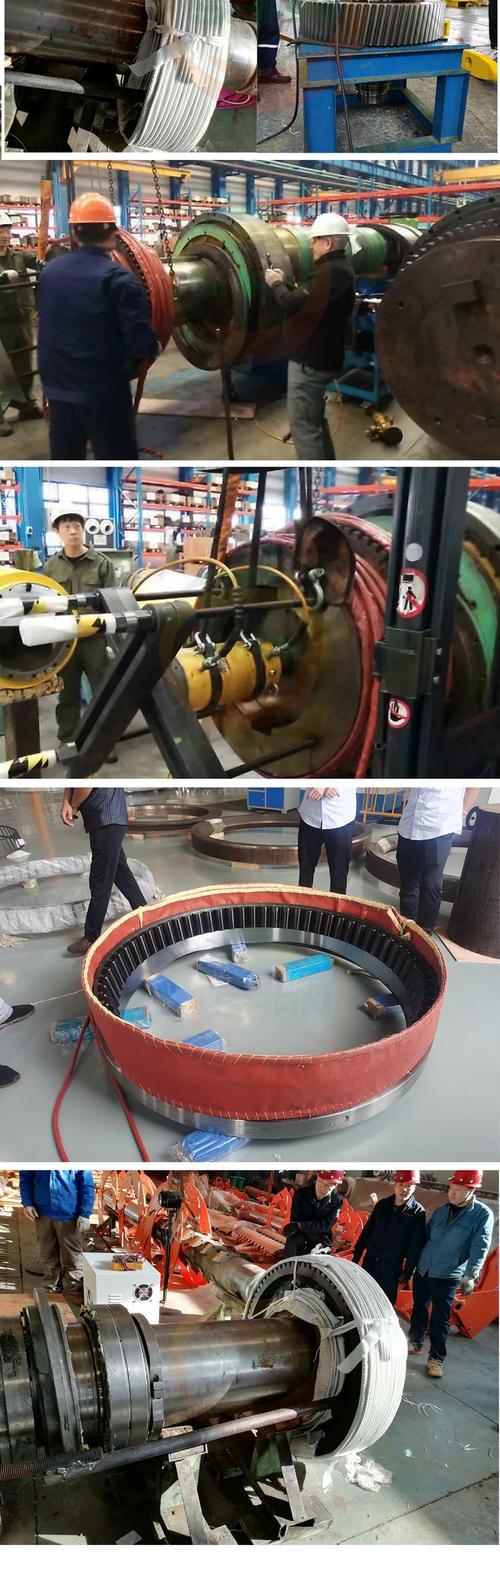 工业感应加热器过盈连接热装配现场图
- 冷装法:冷冻轴,让轴缩小再装进去,适合那些孔不能加热的零件,比如带塑料衬套的过盈连接,精度也很高。
问:过盈量是不是越大,连接越结实?
答:这绝对是过盈连接设计第一大坑,九成新人都错。过盈量超过材料的弹性极限,要么孔直接被撑裂,要么轴发生塑性变形,反而会让接触正压力下降,连接强度直接垮掉。尤其是铸铁、铸钢这类脆性材料,过盈量超差10%就能直接裂给你看。现在设计都用有限元仿真算应力,哪里还用拍脑袋给公差?
过盈连接失效了,怎么修最靠谱
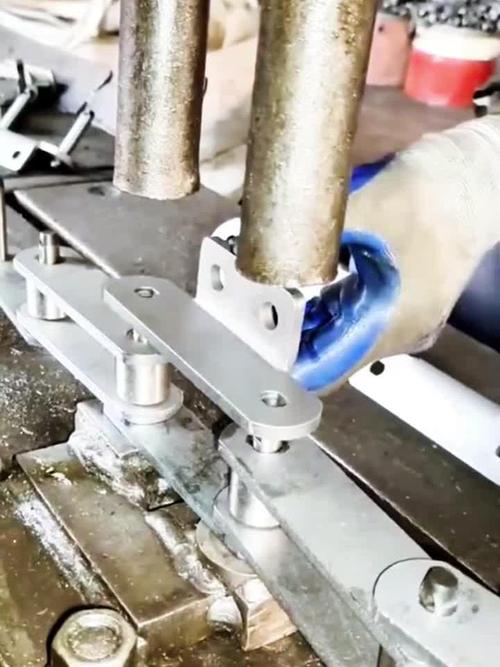 过盈连接失效了,怎么修最靠谱
过盈连接最常见的失效就是打滑松脱,碰到这种情况别上来就换零件,太费钱了。
如果是过盈量轻微下降,配合面没有明显磨损,现在常用的方法是把配合面清理干净,涂一层高强度厌氧胶,再重新压装锁紧,固化后的胶体能填充间隙,强度足够满足绝大多数工况,成本才几十块钱。
如果配合面已经磨损了,那可以用扩孔镶套的方法,把孔扩大一点,配一个加工好的套,再和轴做过盈连接,只要定心做得好,强度不比新零件差,成本也就换零件的三分之一。
说实话,预防失效比修重要一万倍。装配前一定要把配合面的铁屑、油污、毛刺清理干净,哪怕一个几丝的硬毛刺,都能让实际过盈量降一半。现在高铁、风电行业,装配完都要用超声检测接触率,接触面积不够直接返工,就是怕留下隐患。
很多中小企业觉得做检测费钱,真出了事故,赔的钱够做几百次检测了。
干工业这么多年,最大的感受就是,越是基础的工艺,越容易被人看不起,越容易出大问题。过盈连接看起来就是个简单的公差配合,实则藏着材料、应力、装配的一堆学问,你糊弄它,它绝对不会给你面子。