螺纹连接:别小看这个基础工艺,多数工业故障都出在这里
上个月跟行业朋友吃饭,聊起去年北方某个风电基地的事故,刚并网三个多月的机组,偏航系统的整圈螺栓全松了,硬生生把偏航轴承磨坏,整机停机半个月,算上发电损失加维修,小两百万打了水漂。追根溯源,就是装配的时候,十颗螺栓预紧力差了快一倍,没到一年就松脱了。很多人听到这可能纳闷,不就是拧螺丝吗?这么简单的事还能出大问题?真不是开玩笑,工业里90%的可拆连接都是螺纹连接,从手机的卡扣到几百米的风电塔筒,全靠它撑着,而超过30%的机械失效故障,根源都在螺纹连接出了错。
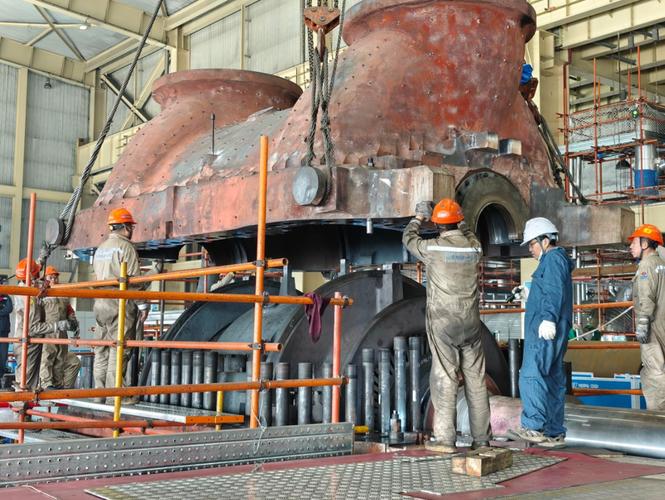
 风电塔筒底部螺纹连接紧固作业现场
问:预紧力不对不就是拧的时候没用力吗?拧紧点不就解决了?
答:哪有这么简单。预紧力太大,螺栓直接被拉过屈服点,发生塑性变形,本来要拉着法兰,结果自己先变长了,预紧力反而掉的更快,严重的直接螺栓断裂。预紧力太小,设备一运行,受交变载荷一冲击,螺栓自己就慢慢松了,用不了多久就出问题。现在很多高端设备要求同一法兰上几十个螺栓的预紧力误差不超过5%,人工拧,根本达不到这个精度。
其实螺纹连接的核心,从来不是“把螺丝拧进去”,而是通过预紧力,给两个连接部件提供足够的压紧力,抵抗外力带来的分离和滑动。就说风电塔筒,每一段一百多吨,全靠一圈M36以上的高强螺栓连着,风一吹每分钟晃好几次,交变载荷一天几十万次,只要有一颗螺栓预紧力不对,整圈的受力都会变,用不了几年就会出批量松脱。
新能源汽车电池包螺纹连接伺服拧紧工位
问:那防松呢?现在市面上那么多防松产品,哪种才真的靠谱?
答:这个真的要看工况,没有万能的防松。如果是几乎没有振动的静载荷连接,比如设备的盖板、铭牌,打一层厌氧胶就够,便宜还不影响外观。如果是中等振动的地方,比如汽车底盘、电机端盖,用尼龙嵌件锁紧螺母或者普通锁紧垫圈就行,可重复拆装,成本也低。如果是强交变载荷、大振动的工况,比如风电塔筒螺栓、铁路轨道连接,那必须用机械防松,开口销、槽型螺母或者专用的自锁锁紧块,别信那些吹得神乎其神的网红防松产品,真到了要命的地方,还是机械防松最稳妥。
近两年螺纹连接技术有哪些新变化
其实这两年随着新能源行业爆发,螺纹连接的要求跟十年前完全不一样了。比如新能源汽车的电池包,要轻量化,螺栓用的越来越小,但是要求整包几千颗螺栓的预紧力误差都不能超过5%,还要每一颗都能追溯,出了问题能直接查到是哪一颗拧错了。现在主流的工厂都换成带在线监控的伺服拧紧轴了,拧的每一步扭矩、转角都实时上传系统,不合格直接停机,这个已经成了行业标配。
还有就是涂层技术的进步,之前我们为了控制螺纹摩擦力,每次都要给螺纹涂润滑脂,但是润滑脂的厚度不一样,摩擦力波动还是大,现在已经有批量应用的预制螺纹涂层了,改性的减摩涂层做在螺栓上,能把摩擦力的波动控制在10%以内,不用现场涂,精度还高,省了不少装配时间。
说实话,我见过太多企业,愿意花几百万上千万买最先进的加工中心,却舍不得给装配线换一套合格的拧紧设备,总觉得螺纹连接是小事,没必要花那个钱。可真出了事,动辄几十万几百万的损失,比换设备的钱多多了。
❗ 这里提醒一句,工业生产里,永远不要轻视基础工艺。螺纹连接看起来就是拧个螺丝,背后的受力、精度、防松,每一步都有讲究。💡 记好三个核心:第一,预紧力精度比“拧的越紧越好”重要一百倍;第二,防松方式必须匹配你的工况,别图便宜乱凑;第三,大载荷交变载荷的螺纹连接,运行一两年一定要复紧检查,别装完就不管了。
为什么螺纹连接是工业制造的隐形痛点
说白了就是太基础了,越基础越容易被轻视。你去随便一个机械厂转一圈,能找到一堆把螺纹连接当“手工活”的师傅,觉得只要拧不动就行,哪来这么多规矩。我早年在车间当技术员,就见过老师傅说“我手上的劲比扭矩扳手准”,结果半年后压力容器法兰漏了,差点出安全事故。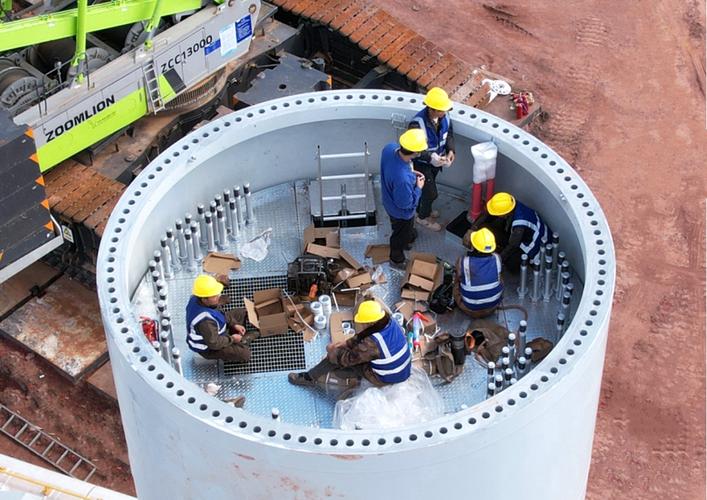 风电塔筒底部螺纹连接紧固作业现场
问:预紧力不对不就是拧的时候没用力吗?拧紧点不就解决了?
答:哪有这么简单。预紧力太大,螺栓直接被拉过屈服点,发生塑性变形,本来要拉着法兰,结果自己先变长了,预紧力反而掉的更快,严重的直接螺栓断裂。预紧力太小,设备一运行,受交变载荷一冲击,螺栓自己就慢慢松了,用不了多久就出问题。现在很多高端设备要求同一法兰上几十个螺栓的预紧力误差不超过5%,人工拧,根本达不到这个精度。
其实螺纹连接的核心,从来不是“把螺丝拧进去”,而是通过预紧力,给两个连接部件提供足够的压紧力,抵抗外力带来的分离和滑动。就说风电塔筒,每一段一百多吨,全靠一圈M36以上的高强螺栓连着,风一吹每分钟晃好几次,交变载荷一天几十万次,只要有一颗螺栓预紧力不对,整圈的受力都会变,用不了几年就会出批量松脱。
不同工况下,螺纹连接工艺该怎么选
说实话,干了这么久,见过太多选错工艺吃大亏的。现在主流的三种紧固工艺,各有各的适用场景,别乱套。- 扭矩法:成本最低,普通扭矩扳手就能做,适合低要求的静载荷连接,比如普通机架、配电箱,误差大概在±20%到±30%,精度要求不高的地方用没问题。
- 扭矩转角法:先拧到基准扭矩,再转固定角度,预紧力误差能控制到±10%以内,现在新能源汽车的电池包连接、发动机缸体连接全用这个,精度够,效率也高,适合批量工业化生产。
- 液压拉伸法:直接拉伸螺栓让它伸长,再拧螺母,预紧力误差能控制到±5%以内,适合大直径高强螺栓,比如风电塔筒、大型压力容器,缺点就是工具贵,效率低,只能挨个拧,不过对精度要求高的大项目,这个钱不能省。
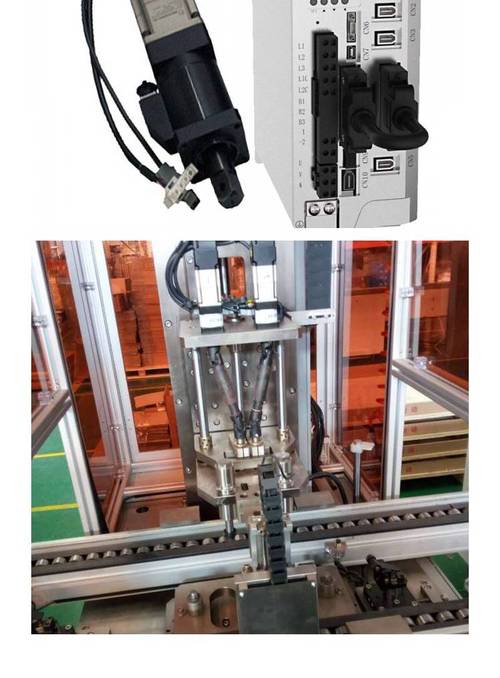 新能源汽车电池包螺纹连接伺服拧紧工位
问:那防松呢?现在市面上那么多防松产品,哪种才真的靠谱?
答:这个真的要看工况,没有万能的防松。如果是几乎没有振动的静载荷连接,比如设备的盖板、铭牌,打一层厌氧胶就够,便宜还不影响外观。如果是中等振动的地方,比如汽车底盘、电机端盖,用尼龙嵌件锁紧螺母或者普通锁紧垫圈就行,可重复拆装,成本也低。如果是强交变载荷、大振动的工况,比如风电塔筒螺栓、铁路轨道连接,那必须用机械防松,开口销、槽型螺母或者专用的自锁锁紧块,别信那些吹得神乎其神的网红防松产品,真到了要命的地方,还是机械防松最稳妥。
近两年螺纹连接技术有哪些新变化
 近两年螺纹连接技术有哪些新变化
其实这两年随着新能源行业爆发,螺纹连接的要求跟十年前完全不一样了。比如新能源汽车的电池包,要轻量化,螺栓用的越来越小,但是要求整包几千颗螺栓的预紧力误差都不能超过5%,还要每一颗都能追溯,出了问题能直接查到是哪一颗拧错了。现在主流的工厂都换成带在线监控的伺服拧紧轴了,拧的每一步扭矩、转角都实时上传系统,不合格直接停机,这个已经成了行业标配。
还有就是涂层技术的进步,之前我们为了控制螺纹摩擦力,每次都要给螺纹涂润滑脂,但是润滑脂的厚度不一样,摩擦力波动还是大,现在已经有批量应用的预制螺纹涂层了,改性的减摩涂层做在螺栓上,能把摩擦力的波动控制在10%以内,不用现场涂,精度还高,省了不少装配时间。
说实话,我见过太多企业,愿意花几百万上千万买最先进的加工中心,却舍不得给装配线换一套合格的拧紧设备,总觉得螺纹连接是小事,没必要花那个钱。可真出了事,动辄几十万几百万的损失,比换设备的钱多多了。
❗ 这里提醒一句,工业生产里,永远不要轻视基础工艺。螺纹连接看起来就是拧个螺丝,背后的受力、精度、防松,每一步都有讲究。💡 记好三个核心:第一,预紧力精度比“拧的越紧越好”重要一百倍;第二,防松方式必须匹配你的工况,别图便宜乱凑;第三,大载荷交变载荷的螺纹连接,运行一两年一定要复紧检查,别装完就不管了。