铆接为什么至今没被焊接取代?工业制造里的隐形老王牌
很多人提起铆接,第一反应是老掉牙的连接工艺,现在焊接技术这么发达,激光焊、搅拌摩擦焊都能焊异种材料了,铆接早就该进博物馆了吧?
我干了十几年重工技术,见过太多焊接搞不定,最后铆接救场的事。
 民航飞机机身铝合金铆接施工现场
对,就是你坐飞机看到的机身那一排整齐的小点,全是铆钉。你想想,飞机飞在万米高空,温度零下四五十度,机身还要反复承受增压减压的交变载荷,焊接接头早就裂得不成样了。铆接呢,不改变母材的属性,应力残留几乎可以忽略,抗冲击抗疲劳,就是这么稳。
问:铆接不就是打个铆钉吗?强度能比焊接高?
答:还真不是所有场景都比焊接高,但极端工况下就是能压焊接一头。比如高速列车的转向架,早年试过全焊接结构,上线跑了三年,应力开裂的比例比铆接加焊接混合结构高17%,这个数据还是当年的官方检测结果,没半点水分。航天的运载火箭燃料箱,用的是超薄高强度铝合金,焊的时候一不小心就烧穿变形,公差差个零点几毫米都不行,最后用铆接加密封胶,完美解决问题。
新能源汽车白车身自穿刺铆接生产线
不用预钻孔,一枪下去,铆钉直接把两层板穿刺锁死,一分钟能打十几个,强度够,还防水密封,完美适配自动化生产线。现在国内卖的大部分新能源车型,白车身上至少有几千个自穿刺铆接点。
还有压铆、盲铆、搅拌摩擦铆接,最新的技术连碳陶复合材料和钛合金都能牢固连接,强度比传统铆接高三成还多,重量反而更轻。
问:不同材料铆接,新手最容易踩哪些坑?
答:第一个坑就是忽略热膨胀系数差。比如铝和钢铆接,夏天车间温度能到四十度,铝的膨胀系数是钢的两倍,膨胀量不对等,直接把铆钉拉变形,用不了两三年就松了。解决办法也简单,加个带绝缘涂层的垫片,既缓冲变形差,还能防电化学腐蚀,一举两得。第二个坑就是碳纤维复合材料硬钻孔,一钻就分层开裂,一定要用自穿刺铆接或者定制拉铆,别图便宜用普通压铆,压碎了板材哭都来不及。
选对铆接工艺,能省几十万隐形成本
我之前接触过一个做环卫车厢的小厂子,老板一开始听人说焊接自动化效率高,硬是把原来的铆接线改成了全焊接,做了半年就扛不住了。铝合金车厢焊完肯定变形,每个都要校形,一个车厢校形要花大半天,人工成本摊下来一个多两百块,一年做两千台就是四十万,相当于小半年利润没了。后来改回铆接加结构胶粘,变形率直接降到0.3%,省了校形的钱,车厢还比全焊接轻了一百多公斤,多拉半吨货,客户抢着要。
❗很多人选工艺的时候,只算设备和材料的明面成本,不算隐形成本,这是最大的误区。
💡铆接还有个最大的好处,就是维护方便。野外作业的工程机械、跨海大桥的关键节点,焊接接头裂了你很难修,挖开补焊要花几天,铆接坏了换个铆钉就行,几个小时搞定,这点对户外工程太重要了。
不过话说回来,也不是所有场景都要用铆接。你做个普通的钢结构厂房,焊接肯定比铆接便宜快,没必要瞎折腾。但要是你做的是交变载荷大、温差大、多材料连接的产品,不妨试试铆接,说不定能给你解决大问题。
工业里从来没有过时的工艺,只有放错地方的技术。铆接干了一百多年,现在还能在新能源、航空航天这些最顶尖的领域发光发热,就足以说明它的价值了。
为什么高端制造还在死磕铆接?
铆接靠的是物理锁合,不是熔接,天生就有焊接比不了的优势。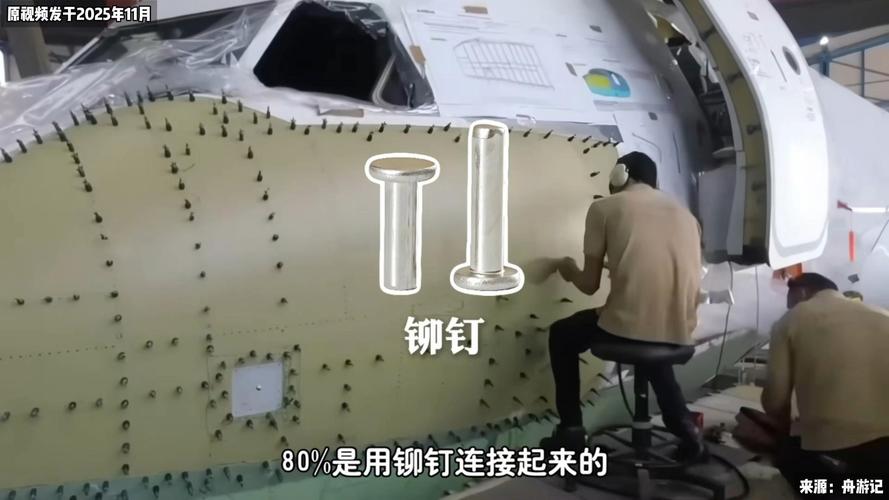 民航飞机机身铝合金铆接施工现场
对,就是你坐飞机看到的机身那一排整齐的小点,全是铆钉。你想想,飞机飞在万米高空,温度零下四五十度,机身还要反复承受增压减压的交变载荷,焊接接头早就裂得不成样了。铆接呢,不改变母材的属性,应力残留几乎可以忽略,抗冲击抗疲劳,就是这么稳。
问:铆接不就是打个铆钉吗?强度能比焊接高?
答:还真不是所有场景都比焊接高,但极端工况下就是能压焊接一头。比如高速列车的转向架,早年试过全焊接结构,上线跑了三年,应力开裂的比例比铆接加焊接混合结构高17%,这个数据还是当年的官方检测结果,没半点水分。航天的运载火箭燃料箱,用的是超薄高强度铝合金,焊的时候一不小心就烧穿变形,公差差个零点几毫米都不行,最后用铆接加密封胶,完美解决问题。
现代铆接早就不是你印象里的手工敲钉了
说实话,很多行外人对铆接的印象还停留在民国修铁路,工人举着大锤敲热铆钉的老照片里。那确实是传统铆接,早就淘汰了。现在的铆接工艺,更新快到你跟不上。 现在新能源汽车搞轻量化,车身要混拼铝合金、碳纤维、高强度钢,这些材料你怎么焊?铝和钢焊不住,碳纤维一焊就碳化,胶粘怕高温怕老化掉层。怎么办?上自穿刺铆接。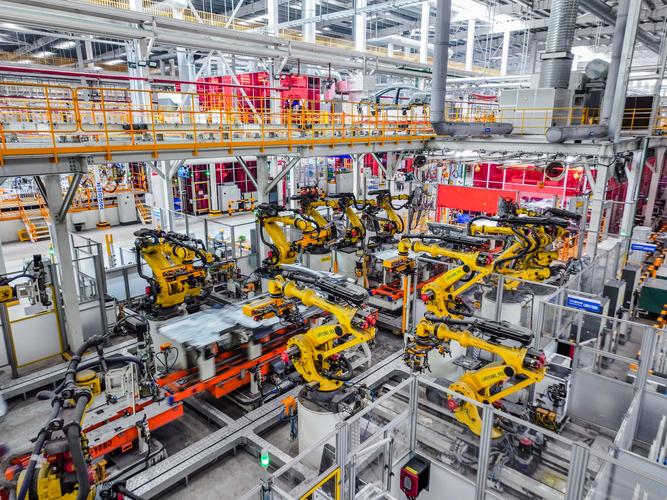 新能源汽车白车身自穿刺铆接生产线
不用预钻孔,一枪下去,铆钉直接把两层板穿刺锁死,一分钟能打十几个,强度够,还防水密封,完美适配自动化生产线。现在国内卖的大部分新能源车型,白车身上至少有几千个自穿刺铆接点。
还有压铆、盲铆、搅拌摩擦铆接,最新的技术连碳陶复合材料和钛合金都能牢固连接,强度比传统铆接高三成还多,重量反而更轻。
问:不同材料铆接,新手最容易踩哪些坑?
答:第一个坑就是忽略热膨胀系数差。比如铝和钢铆接,夏天车间温度能到四十度,铝的膨胀系数是钢的两倍,膨胀量不对等,直接把铆钉拉变形,用不了两三年就松了。解决办法也简单,加个带绝缘涂层的垫片,既缓冲变形差,还能防电化学腐蚀,一举两得。第二个坑就是碳纤维复合材料硬钻孔,一钻就分层开裂,一定要用自穿刺铆接或者定制拉铆,别图便宜用普通压铆,压碎了板材哭都来不及。
选对铆接工艺,能省几十万隐形成本
 选对铆接工艺,能省几十万隐形成本
我之前接触过一个做环卫车厢的小厂子,老板一开始听人说焊接自动化效率高,硬是把原来的铆接线改成了全焊接,做了半年就扛不住了。铝合金车厢焊完肯定变形,每个都要校形,一个车厢校形要花大半天,人工成本摊下来一个多两百块,一年做两千台就是四十万,相当于小半年利润没了。后来改回铆接加结构胶粘,变形率直接降到0.3%,省了校形的钱,车厢还比全焊接轻了一百多公斤,多拉半吨货,客户抢着要。
❗很多人选工艺的时候,只算设备和材料的明面成本,不算隐形成本,这是最大的误区。
💡铆接还有个最大的好处,就是维护方便。野外作业的工程机械、跨海大桥的关键节点,焊接接头裂了你很难修,挖开补焊要花几天,铆接坏了换个铆钉就行,几个小时搞定,这点对户外工程太重要了。
不过话说回来,也不是所有场景都要用铆接。你做个普通的钢结构厂房,焊接肯定比铆接便宜快,没必要瞎折腾。但要是你做的是交变载荷大、温差大、多材料连接的产品,不妨试试铆接,说不定能给你解决大问题。
工业里从来没有过时的工艺,只有放错地方的技术。铆接干了一百多年,现在还能在新能源、航空航天这些最顶尖的领域发光发热,就足以说明它的价值了。