工业粘接:被制造业低估的隐形核心技术
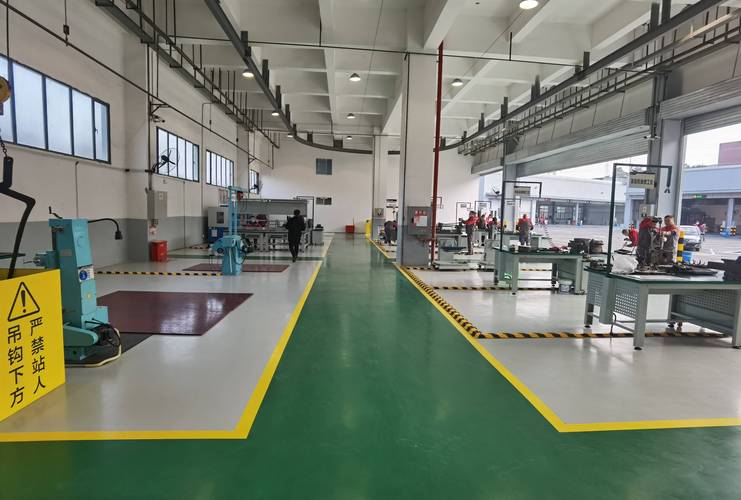
很多人逛制造车间,目光都盯着大型冲压机、焊接机器人,转一圈下来,根本注意不到角落里那个拿着胶枪的师傅,也没人会把粘接当成什么核心技术。
说实话,往前推十年,我也觉得粘接就是打个密封、粘个标签的小活儿,登不上连接技术的大雅之堂。直到我跟着去主机厂看新一代全铝车身测试,才惊掉下巴——人家四分之一的结构连接,全靠粘接。
 新能源汽车电池包箱体粘接作业现场
说到这里肯定有人要疑问,刚好我整理了两个问得最多的问题:
问:不同材质粘接真的比焊接铆接靠谱吗?长期用会不会开胶?
答:拿数据说话,去年我给国内某头部新能源车企做测试,同样的侧碰试验,粘接+铆接混合连接的车身,抗冲击性能比纯铆接高36%,重量降了11%。合格的工业结构粘接,耐温范围可以做到-40℃到150℃,耐紫外线耐油蚀,跟整车同生命周期完全没问题,很多商用车的车架连接,用了十年都没出过问题。
不过话说回来,不是所有场景都要用粘接,重载全金属的整体结构,焊接肯定还是更划算,选对场景就行。
工业粘接前工件表面喷砂处理现场
❗ 第二个大坑:选错胶的强度等级。
要做结构承载粘接,偏偏用了密封级的胶,那不开胶才怪。很多工厂采购为了省钱,拿普通玻璃胶粘结构件,能不出事吗?记住,不同的粘接需求对应不同的胶:密封防水用耐候胶,临时固定用快干胶,结构承载一定要用结构级粘接胶,环氧、丙烯酸、聚氨酯,选对应场景的就行,别图便宜错买。
这里再补一个大家问得最多的问题:
问:粘接之后坏了能返工吗?是不是一块坏了就得整个工件报废?
答:完全看你选的胶种。现在早就有可拆卸的结构粘接胶了,要返工的时候,用热风枪加热到120℃左右,胶就会软化,拆开重新换件粘接就行,不影响其他部位。如果是永久连接的场景,比如电池包壳体、光伏支架这种,本来设计就是全生命周期不拆的,选永久型的环氧结构胶就ok,根本不用考虑返工的问题。
2024年工业粘接的最新实践
现在行业里玩得最凶的,就是新能源CTC电池底盘一体化,直接把电芯用结构粘接粘在底盘上,代替了原来上百个螺栓固定。什么好处?重量直接降了10%,还能帮电芯散热,整个电池包的空间利用率提了十几个点,现在主流的新势力车企,几乎都在用这个方案。
还有航天领域,今年长征系列火箭的整流罩,大面积用耐高温结构粘接代替铆接,整个整流罩轻了快三吨,等于多带一个卫星的重量,这效益谁算谁香。
还有大型构件的3D打印,现在大尺寸一体化打印成本太高,很多厂都是分块打印,然后用高强度结构胶粘接起来,强度能达到一体成型的95%以上,成本直接砍半,太香了。
说实话,现在制造业搞降本增效、轻量化,很多创新都在这种看不见的地方。你去车展看新车,销售只会跟你说续航多少、马力多大,不会跟你说这车用了多少米的结构粘接。可恰恰就是这种不起眼的连接技术,悄悄把整个制造业的水平往上拉了一大截。
为什么工业粘接突然成了香饽饽?
核心逻辑其实很简单:现在制造业拼轻量化,新材料用得越来越多,不同材质焊不了、铆不住,粘接就成了唯一靠谱的选择。 碳纤维复合材和铝镁合金拼接,焊接一打火,碳纤维直接碳化报废,热应力还会把薄铝板烤变形。铆接要打孔,破坏复合材料的纤维结构,强度直接掉两成。 只有粘接。常温操作,应力均匀分散,整个连接面都受力,不像铆接只有孔位受力。重量还能降,不用加螺栓铆钉,一套车身下来能轻十几公斤。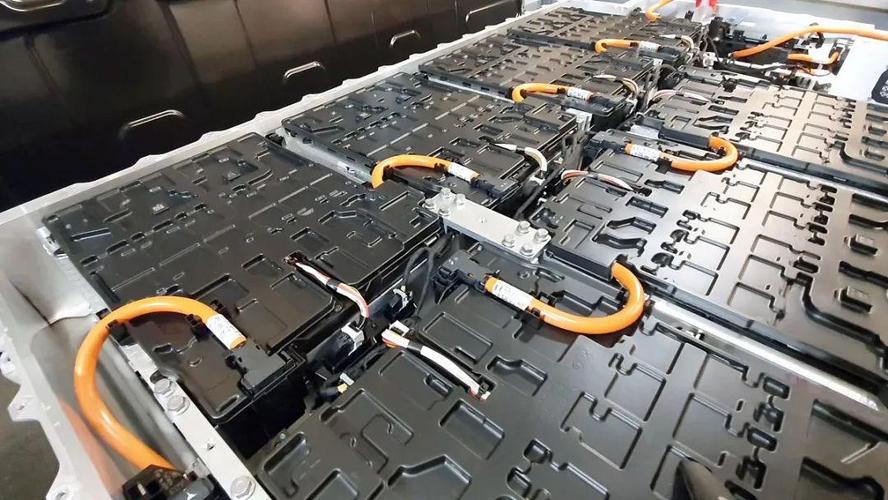 新能源汽车电池包箱体粘接作业现场
说到这里肯定有人要疑问,刚好我整理了两个问得最多的问题:
问:不同材质粘接真的比焊接铆接靠谱吗?长期用会不会开胶?
答:拿数据说话,去年我给国内某头部新能源车企做测试,同样的侧碰试验,粘接+铆接混合连接的车身,抗冲击性能比纯铆接高36%,重量降了11%。合格的工业结构粘接,耐温范围可以做到-40℃到150℃,耐紫外线耐油蚀,跟整车同生命周期完全没问题,很多商用车的车架连接,用了十年都没出过问题。
不过话说回来,不是所有场景都要用粘接,重载全金属的整体结构,焊接肯定还是更划算,选对场景就行。
工业粘接避坑:90%的从业者都踩过这些雷
❗ 第一个大坑:省略表面处理步骤。 我见过最亏的案例,是某西北光伏支架厂,赶交付旺季,为了省时间,直接把带氧化层和切削油的铝合金件拿来粘接,跳过了打磨脱脂步骤。结果这批货运到项目现场,不到半年,大温差循环下来,三分之一的粘接件开胶,整批返工赔了小几百万,说起来老板都拍大腿。 很多人觉得不就是粘个东西吗?涂完压紧不就行了?大错特错。粘接的本质是分子间作用力,你表面有一层油污杂质,胶根本跟工件表面接不上,粘得住才怪。 💡 正确操作其实不复杂:金属工件要喷砂或者打磨去除氧化层,再用异丙醇擦干净脱脂;塑料或者复合材料要提前做电晕处理,提高表面能,别省这半个小时的工夫,不然亏的是大钱。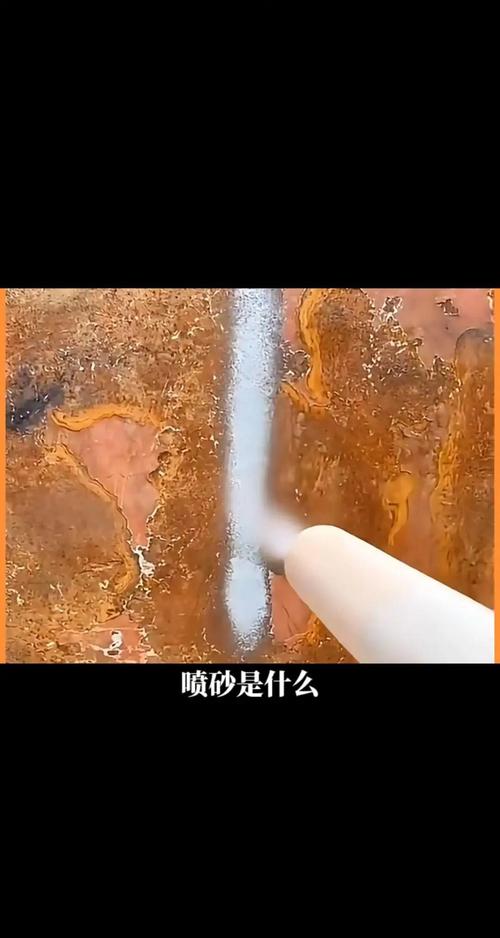 工业粘接前工件表面喷砂处理现场
❗ 第二个大坑:选错胶的强度等级。
要做结构承载粘接,偏偏用了密封级的胶,那不开胶才怪。很多工厂采购为了省钱,拿普通玻璃胶粘结构件,能不出事吗?记住,不同的粘接需求对应不同的胶:密封防水用耐候胶,临时固定用快干胶,结构承载一定要用结构级粘接胶,环氧、丙烯酸、聚氨酯,选对应场景的就行,别图便宜错买。
这里再补一个大家问得最多的问题:
问:粘接之后坏了能返工吗?是不是一块坏了就得整个工件报废?
答:完全看你选的胶种。现在早就有可拆卸的结构粘接胶了,要返工的时候,用热风枪加热到120℃左右,胶就会软化,拆开重新换件粘接就行,不影响其他部位。如果是永久连接的场景,比如电池包壳体、光伏支架这种,本来设计就是全生命周期不拆的,选永久型的环氧结构胶就ok,根本不用考虑返工的问题。
2024年工业粘接的最新实践
 2024年工业粘接的最新实践
现在行业里玩得最凶的,就是新能源CTC电池底盘一体化,直接把电芯用结构粘接粘在底盘上,代替了原来上百个螺栓固定。什么好处?重量直接降了10%,还能帮电芯散热,整个电池包的空间利用率提了十几个点,现在主流的新势力车企,几乎都在用这个方案。
还有航天领域,今年长征系列火箭的整流罩,大面积用耐高温结构粘接代替铆接,整个整流罩轻了快三吨,等于多带一个卫星的重量,这效益谁算谁香。
还有大型构件的3D打印,现在大尺寸一体化打印成本太高,很多厂都是分块打印,然后用高强度结构胶粘接起来,强度能达到一体成型的95%以上,成本直接砍半,太香了。
说实话,现在制造业搞降本增效、轻量化,很多创新都在这种看不见的地方。你去车展看新车,销售只会跟你说续航多少、马力多大,不会跟你说这车用了多少米的结构粘接。可恰恰就是这种不起眼的连接技术,悄悄把整个制造业的水平往上拉了一大截。