钎焊:被很多制造人低估的高端连接核心工艺
很多人对金属连接的印象,还停留在电弧烧得通红,两块母材熔成一块的熔焊,或是螺栓拧死、铆钉铆牢的机械连接。不对。
有这么一种工艺,母材不熔化,只靠熔化的钎料把两块材料粘在一起,强度、密封性、抗疲劳性一点都不差,甚至很多场景下,它是唯一可行的方案。这就是钎焊。
 工业钎焊与熔焊工艺原理对比图
说实话,这个核心区别,就决定了钎焊的天生优势。
比如薄板连接,0.1mm厚的铜片,你用熔焊试试?刚一碰就烧穿了,变形大到没法看。钎焊只要控好温,母材一点事儿没有,变形量控制在零点零几毫米都没问题。
再比如异质材料连接,铜接铝、钢接陶瓷、钛接石墨,这些材料熔焊根本焊不到一起,热膨胀系数差太多,焊完直接裂。钎焊呢?只要钎料能浸润两种母材,就能接起来。
问:钎焊的接头强度是不是天生比熔焊低?
答:这绝对是行业里流传最广的误区。选对钎料和工艺的钎焊接头,强度完全可以满足绝大多数工业工况的要求,甚至很多受力构件的钎焊接头,强度能接近母材本身。反过来说,那些熔焊根本做不了的异质连接、精密薄板连接,钎焊做出来的接头,强度就是比熔焊高N个档次,不是吗?
新能源汽车水冷板真空钎焊成品现场图
第二个就是硬质合金刀具。我们用的铣刀、钻头,切削部分是硬质合金,柄部是便宜的结构钢,把两者连接起来的工艺,90%都是高频感应钎焊,成本低,效率高,强度够,比整体硬质合金刀具便宜一半还多。
第三个就是航空航天的蜂窝夹芯结构,还有芯片封装的散热基板。这些地方对精度、重量、导热性要求极高,也只有钎焊能搞定。
问:现在火得不行的激光钎焊,是不是要把传统钎焊全替代了?
答:完全不是这么回事。激光钎焊的优势确实大,热影响区极小,精度高,能实现无接触的自动化钎焊,特别适合消费电子、半导体封装这些精密微小工件。但是它贵啊!一台进口的激光钎焊设备,动不动就是一两百万,钎焊速度也慢,适合小批量高精度的活。你要是做批量的空调散热片、汽车水冷板,用传统的连续炉钎焊、真空钎焊,成本比激光钎焊低十分之一都不止,效率还高,完全没必要换。适合自己产能和产品的,才是对的。
做钎焊,最容易踩的几个坑
我接触过太多刚上钎焊产品线的工厂,工艺没摸透,一开局就亏几十万,总结几个最常见的坑:
💡 第一个坑:母材表面不处理就焊
很多新手图省事,母材带着锈、带着油污就进炉了,结果钎料根本浸润不进去,全是虚焊、气孔,整批报废。钎焊对表面清洁度要求极高,焊前必须喷砂、酸洗、去油,一点脏东西都不能留。❗ 这个真的是血的教训。
💡 第二个坑:随便选钎料
钎料分上百种,有锡基、银基、铜基、铝基,不同的钎料熔点、强度、耐温性完全不一样。你要是做要耐300℃高温的接头,选了锡基低温钎料,用不了三个月肯定脱焊。选钎焊之前,先摸清楚自己产品的工况,再选对应的钎料,别随便抄别人的工艺。
💡 第三个坑:温度控不对
钎焊的温度真的差一点都不行。一般来说,加热温度要比钎料的熔点高20-30℃,刚好让钎料完全熔化流动。温度低了,钎料化不开,浸润不好。温度高了,轻则钎料过度挥发,接头有气孔,重则发生母材溶蚀,薄母材直接烧穿,甚至钎料里面的低熔点元素偏析,强度直接掉一半。
不过话说回来,现在国内钎焊的工艺已经很成熟了,只要把这几个基础点做好,基本不会出大问题。最近几年无铅钎料、纳米改性钎料这些新材料出来之后,钎焊的适用范围比十年前宽了不知道多少,原来很多做不了的场景,现在都能做了。
很多做了十几年加工的老工程师,张口就说钎焊是软连接强度不够,这认知真的停留在上个世纪了。
你去珠三角、长三角的高端制造产业园走一圈,看看做新能源、半导体、航空航天的厂,哪个没有几条钎焊生产线?
真的,钎焊从来不是什么边角料工艺,它是现在高端制造里,不可缺的核心连接技术。下次你碰上个异质连接、精密薄板连接挠破头的项目,不妨转头看看钎焊。
钎焊和我们认知里的焊接,到底差在哪?
最核心的区别,就是温度。熔焊要把母材本身烧熔化,再融合在一起。钎焊呢?加热温度永远低于母材的熔点,只让填充的钎料熔化,靠钎料对母材的浸润作用,填满接头的缝隙,再冷却结晶形成接头。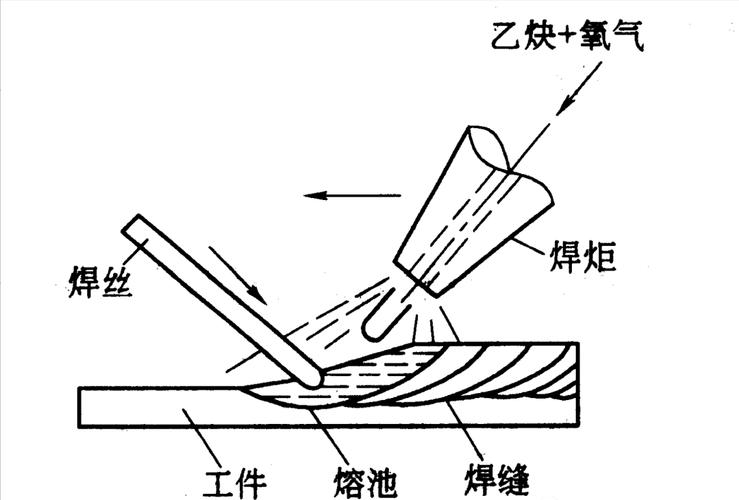 工业钎焊与熔焊工艺原理对比图
说实话,这个核心区别,就决定了钎焊的天生优势。
比如薄板连接,0.1mm厚的铜片,你用熔焊试试?刚一碰就烧穿了,变形大到没法看。钎焊只要控好温,母材一点事儿没有,变形量控制在零点零几毫米都没问题。
再比如异质材料连接,铜接铝、钢接陶瓷、钛接石墨,这些材料熔焊根本焊不到一起,热膨胀系数差太多,焊完直接裂。钎焊呢?只要钎料能浸润两种母材,就能接起来。
问:钎焊的接头强度是不是天生比熔焊低?
答:这绝对是行业里流传最广的误区。选对钎料和工艺的钎焊接头,强度完全可以满足绝大多数工业工况的要求,甚至很多受力构件的钎焊接头,强度能接近母材本身。反过来说,那些熔焊根本做不了的异质连接、精密薄板连接,钎焊做出来的接头,强度就是比熔焊高N个档次,不是吗?
2024年国内钎焊的核心应用场景,全在高端制造
别再觉得钎焊就是电子厂焊电路板那种手工活了。现在国内产能占比最高的钎焊应用,全是当下最火的高端赛道。 第一个就是新能源汽车的水冷板。不管是动力电池还是IGBT功率模块,都要靠水冷板散热,而水冷板最主流的制造工艺,就是真空钎焊。把铝合金的流道板和盖板叠在一起,放真空炉里加热钎焊,一次就能焊完整块板,密封性极好,能扛住十几年的高低温循环不会漏。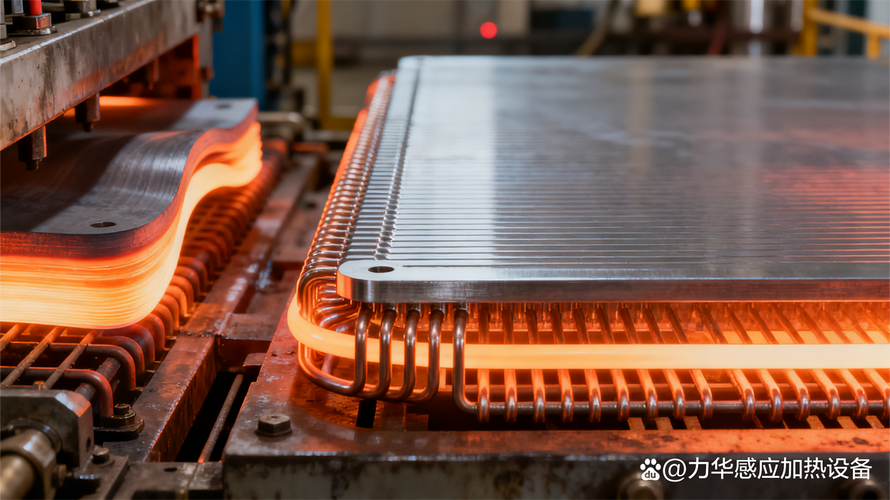 新能源汽车水冷板真空钎焊成品现场图
第二个就是硬质合金刀具。我们用的铣刀、钻头,切削部分是硬质合金,柄部是便宜的结构钢,把两者连接起来的工艺,90%都是高频感应钎焊,成本低,效率高,强度够,比整体硬质合金刀具便宜一半还多。
第三个就是航空航天的蜂窝夹芯结构,还有芯片封装的散热基板。这些地方对精度、重量、导热性要求极高,也只有钎焊能搞定。
问:现在火得不行的激光钎焊,是不是要把传统钎焊全替代了?
答:完全不是这么回事。激光钎焊的优势确实大,热影响区极小,精度高,能实现无接触的自动化钎焊,特别适合消费电子、半导体封装这些精密微小工件。但是它贵啊!一台进口的激光钎焊设备,动不动就是一两百万,钎焊速度也慢,适合小批量高精度的活。你要是做批量的空调散热片、汽车水冷板,用传统的连续炉钎焊、真空钎焊,成本比激光钎焊低十分之一都不止,效率还高,完全没必要换。适合自己产能和产品的,才是对的。
做钎焊,最容易踩的几个坑
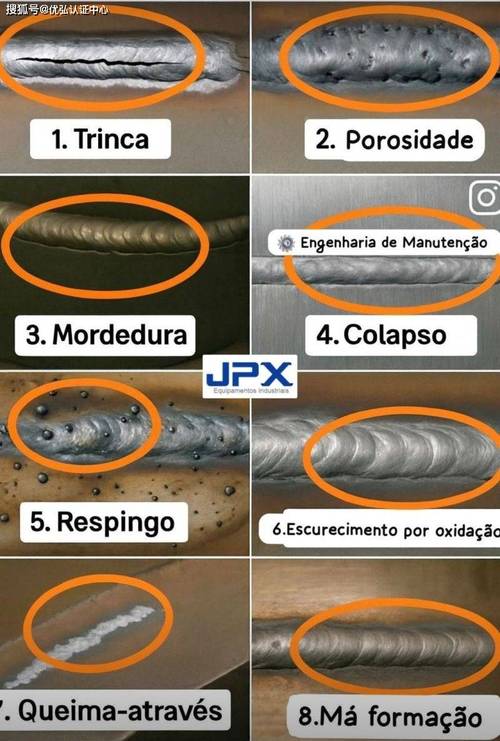 做钎焊,最容易踩的几个坑
我接触过太多刚上钎焊产品线的工厂,工艺没摸透,一开局就亏几十万,总结几个最常见的坑:
💡 第一个坑:母材表面不处理就焊
很多新手图省事,母材带着锈、带着油污就进炉了,结果钎料根本浸润不进去,全是虚焊、气孔,整批报废。钎焊对表面清洁度要求极高,焊前必须喷砂、酸洗、去油,一点脏东西都不能留。❗ 这个真的是血的教训。
💡 第二个坑:随便选钎料
钎料分上百种,有锡基、银基、铜基、铝基,不同的钎料熔点、强度、耐温性完全不一样。你要是做要耐300℃高温的接头,选了锡基低温钎料,用不了三个月肯定脱焊。选钎焊之前,先摸清楚自己产品的工况,再选对应的钎料,别随便抄别人的工艺。
💡 第三个坑:温度控不对
钎焊的温度真的差一点都不行。一般来说,加热温度要比钎料的熔点高20-30℃,刚好让钎料完全熔化流动。温度低了,钎料化不开,浸润不好。温度高了,轻则钎料过度挥发,接头有气孔,重则发生母材溶蚀,薄母材直接烧穿,甚至钎料里面的低熔点元素偏析,强度直接掉一半。
不过话说回来,现在国内钎焊的工艺已经很成熟了,只要把这几个基础点做好,基本不会出大问题。最近几年无铅钎料、纳米改性钎料这些新材料出来之后,钎焊的适用范围比十年前宽了不知道多少,原来很多做不了的场景,现在都能做了。
很多做了十几年加工的老工程师,张口就说钎焊是软连接强度不够,这认知真的停留在上个世纪了。
你去珠三角、长三角的高端制造产业园走一圈,看看做新能源、半导体、航空航天的厂,哪个没有几条钎焊生产线?
真的,钎焊从来不是什么边角料工艺,它是现在高端制造里,不可缺的核心连接技术。下次你碰上个异质连接、精密薄板连接挠破头的项目,不妨转头看看钎焊。