工业在线测量:制造精度背后看不见的生命线
上个月跑长三角一家做新能源车电池结构件的加工厂,老板拉着我看角落堆的半吨废件,脸都绿了。
就是一批货,孔位偏了1.5微米,整批退回来。之前都是加工完抽三件送三坐标测,没问题就出货,谁知道剩下的九百多件全偏了。
1.5微米啊,头发丝直径的五十分之一。就是这一点点误差,几十万的料钱打了水漂。
要是早装了在线测量,根本出不了这事儿。
 汽车零部件加工工位在线测量设备实拍
我算过一笔账,做批量汽配的厂,装在线测量之后,不良率能从原来的3%降到0.1%以下,省下的废件成本,一年就能收回设备钱。
✅ 零等待,加工完直接测,不用转场
✅ 实时补偿误差,从“事后抽检”变“过程控制”
✅ 全工件100%检测,不会漏过任何不良
问:小厂买不起几十万的在线测量设备,能不能不用?
答:说实话,真看你做什么活。要是你做普通的建筑五金,公差要求零点几毫米,那肯定没必要,买个卡尺千分尺凑活用就行。但要是你做给主机厂配套的精密件,公差要求十微米以内,你想想,一单退件就是几十万,买设备的钱其实就是买个保险,怎么算都划算。
问:在线测量会不会拖慢加工节拍,影响产量?
答:早七八年确实会,那时候设备响应慢,测一个工件要半分钟,确实拖节奏。现在不一样了,不管是接触式的高速测头,还是非接触的视觉测量,响应都是毫秒级,测一个十几个孔的工件,时间比机床换刀还快。只要前期把测量路径优化好,根本不会拖节拍,反而省了后续全检的人工,整体产量还能涨10%以上。
工业车间在线测量设备校准操作场景
❗ 这里提醒一句,别按厂家说的半年校一次,最好跟着加工批量走,每加工1000件,或者换了新批次的原材料,就校一次,花不了十分钟,能避免大损失。
2024年工业测量的新趋势
说实话,这两年测量的变化真的很大,早已经不是原来拿个卡尺量尺寸的时代了。
现在头部厂都在玩什么?AI赋能的视觉测量,以前镜头上沾点切削液,或者工件表面有反光,就测错,现在AI模型能自动过滤这些干扰,准确率直接拉到99.9%以上。
还有把测量数据直接打通到工厂的MES系统,每一个工件的测量数据都存在云端,哪怕一年后出了问题,扫一下码就能调出所有测量数据,溯源太方便了。
还有大工件的移动测量,以前风电塔筒、大型船舶构件,整一个几十米长,拉去实验室根本不可能,现在带测量模块的移动机器人,自己沿着工件走一圈,激光扫描一遍,几个小时就出全部测量数据,比人工测快几十倍,精度还高。
不过话说回来,不管技术怎么变,测量的核心从来都没变,就是给生产捏着精度的脉。你脉把不准,再好的设计,再好的机床,都做不出合格的产品。
很多小老板总觉得测量是额外成本,能省则省,真出了事才后悔,那又何必呢。
为什么在线测量正在取代传统离线测量?
传统的工业测量逻辑是:加工完,卸下来,送到质检室,上三坐标或者千分尺测,合格就走,不合格报废。 这套逻辑用了几十年,对吧?放到十年前没问题,那时候工业品公差松,利润够,废个几件摊得起。 现在呢?新能源车的电池壳,公差要求3微米以内;光伏的硅片切割,公差不能超过1微米;航天的结构件,更是差一丝都不行。而且现在批量大,全检离线测,你根本测不过来,人工成本都比料钱贵。 在线测量不一样,直接把测量模块装在加工设备上,加工完不卸件,直接测,测出来偏差实时补偿给机床,下一件自动调,不良品直接在工位就剔出来了。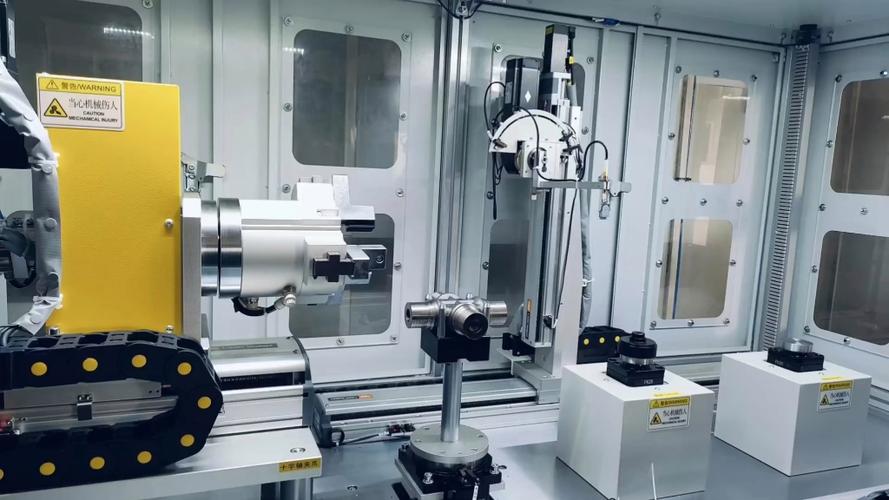 汽车零部件加工工位在线测量设备实拍
我算过一笔账,做批量汽配的厂,装在线测量之后,不良率能从原来的3%降到0.1%以下,省下的废件成本,一年就能收回设备钱。
✅ 零等待,加工完直接测,不用转场
✅ 实时补偿误差,从“事后抽检”变“过程控制”
✅ 全工件100%检测,不会漏过任何不良
问:小厂买不起几十万的在线测量设备,能不能不用?
答:说实话,真看你做什么活。要是你做普通的建筑五金,公差要求零点几毫米,那肯定没必要,买个卡尺千分尺凑活用就行。但要是你做给主机厂配套的精密件,公差要求十微米以内,你想想,一单退件就是几十万,买设备的钱其实就是买个保险,怎么算都划算。
问:在线测量会不会拖慢加工节拍,影响产量?
答:早七八年确实会,那时候设备响应慢,测一个工件要半分钟,确实拖节奏。现在不一样了,不管是接触式的高速测头,还是非接触的视觉测量,响应都是毫秒级,测一个十几个孔的工件,时间比机床换刀还快。只要前期把测量路径优化好,根本不会拖节拍,反而省了后续全检的人工,整体产量还能涨10%以上。
工业在线测量最容易踩的三个坑
💡 别光看参数,很多人买回去才发现不好用,都是踩了这些坑: 1. 忽略车间环境对测量精度的影响 你买的设备参数写着精度0.5微米,那是在恒温恒湿的实验室测出来的。车间里呢?机床开动有振动,冬天夏天温差十几度,切削液雾飘在镜头上,随便一个影响就能把精度带偏好几个微米。说实话,买设备之前一定要带自己的工件,拉去同环境的车间试测三天,别光看厂家给的样本参数。 2. 过度追求精度冗余,白花冤枉钱 我见过一个老板,产品要求公差是5微米,非要买精度0.5微米的进口设备,多花了近两百万,根本用不上。就像你买个家用车,非要买F1级别的发动机,能开,但是花那钱干啥?测量精度只要比你要求的公差高两到三倍就足够了,多的都是浪费。 3. 忽略日常校准,精度飘了都不知道 很多厂装完设备,就扔那一直用,一年半载都不校一次。测头不小心撞过一次,哪怕外观没坏,精度已经偏了。温度变了,设备底座松了,都会影响精度。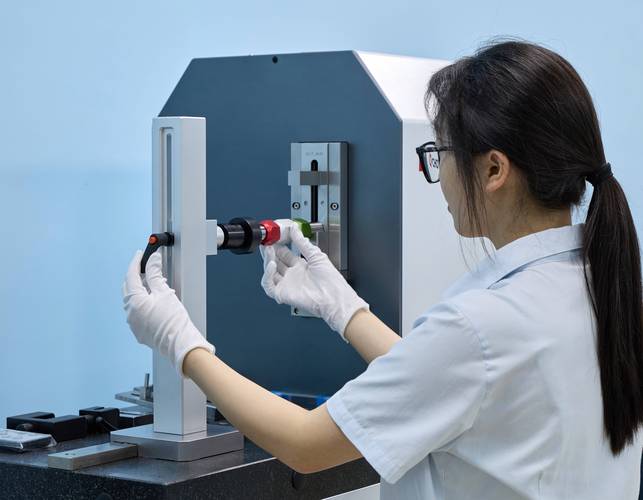 工业车间在线测量设备校准操作场景
❗ 这里提醒一句,别按厂家说的半年校一次,最好跟着加工批量走,每加工1000件,或者换了新批次的原材料,就校一次,花不了十分钟,能避免大损失。
2024年工业测量的新趋势
 2024年工业测量的新趋势
说实话,这两年测量的变化真的很大,早已经不是原来拿个卡尺量尺寸的时代了。
现在头部厂都在玩什么?AI赋能的视觉测量,以前镜头上沾点切削液,或者工件表面有反光,就测错,现在AI模型能自动过滤这些干扰,准确率直接拉到99.9%以上。
还有把测量数据直接打通到工厂的MES系统,每一个工件的测量数据都存在云端,哪怕一年后出了问题,扫一下码就能调出所有测量数据,溯源太方便了。
还有大工件的移动测量,以前风电塔筒、大型船舶构件,整一个几十米长,拉去实验室根本不可能,现在带测量模块的移动机器人,自己沿着工件走一圈,激光扫描一遍,几个小时就出全部测量数据,比人工测快几十倍,精度还高。
不过话说回来,不管技术怎么变,测量的核心从来都没变,就是给生产捏着精度的脉。你脉把不准,再好的设计,再好的机床,都做不出合格的产品。
很多小老板总觉得测量是额外成本,能省则省,真出了事才后悔,那又何必呢。