工业制造里被低估的核心:零部件尺寸精度检测
我上个月跑长三角,拜访一家做新能源汽车减速器的民营工厂,厂长拉着我吐槽,说去年年底因为一批齿轮齿跳检测漏过,赔了主机厂小两百万。
这笔钱,够买三台全新的自动化检测设备了。
 新能源汽车减速器齿轮精度检测现场
问:中小厂订单量不大,买动辄几十万的自动化检测设备划算吗?
答:这个问题我跑工厂的时候被问过不下一百次。真不是所有厂都要一步到位上全自动化。如果是年出货几万件的中小批量,上一套半自动的视觉检测工位加人工复检,投入不到十万,远比不上一次质量问题赔的多。要是你做的是半导体、航空航天这种高价值高精度零件,全自动化在线检测就是必须的,省一次错就回本,怎么算都划算。
说实话,现在很多老板宁愿花几百万添加工中心,都不愿意在检测上多花钱,这真的是捡了芝麻丢西瓜。
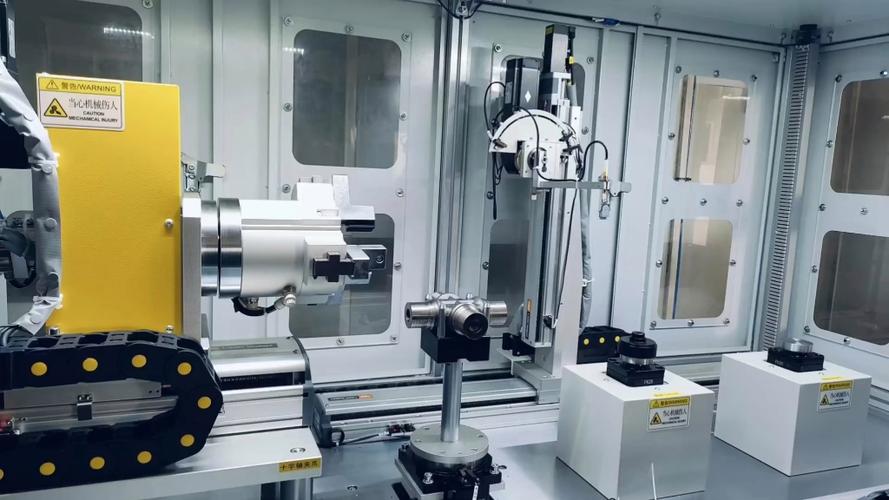
工业三坐标测量仪检测模具工件
问:机器视觉检测普及之后,三坐标检测会被淘汰吗?
答:完全不会,两者根本不是替代关系,是互补。视觉检测适合快速批量的二维或者简单三维检测,面对复杂的空间形位公差,比如齿轮的全齿廓偏差、卫星结构件的多轴孔位公差,还是得三坐标出马。现在成熟的玩法就是:生产线用视觉做全检,把可疑件挑出来,再送三坐标复测,既保住了生产线的速度,又守住了精度的底线,一举两得。
不过话说回来,还有很多特殊场景,视觉和三坐标都不好使,比如铸件内部的微气孔、焊接件的内部裂纹,这时候就得用超声检测或者工业X光检测,别硬套方案。
2024年工业检测的新变化
这两年最大的变化,就是AI真正落地到检测环节了,不是前几年那种概念性的东西,现在端侧AI检测已经批量用在生产线上了,不用把数据传到云端,就在设备本地跑,一秒出结果,还不用担心数据泄露,很多做消费电子零部件的工厂,已经把整条线的检测都换成端侧AI视觉了,漏检率比传统视觉降了一半还多。
还有一个很实用的新玩法,就是加工中心自带在线检测探头,加工完直接在机床上做检测,不合格直接报废,不用流到下工序,省了大量的搬运、待料的人工成本。我上个月见一个做精密模具的厂长,说上了在线检测之后,工厂的整体废品率降了17个点,一年省出大几十万的成本。
当然,也得给大家提个醒,现在很多设备厂商吹AI检测吹的太神,说什么都能测,你别信。你的零件要求是亚微米级的精度,你就别买几万块的消费级AI检测设备,一分钱一分货,这个道理在哪都通用。
很多人一直觉得,检测就是个不产生价值的辅助工序,就是花钱养人的地方。这个想法真的错的离谱。现在国内制造业拼到最后,拼的就是产品的一致性,你每一批零件精度都稳,该筛出去的缺陷一个都漏不了,下游客户就愿意把稳定的订单给你,这就是检测给你带来的真金白银的竞争力。
还是开头那个厂长,今年开春咬咬牙上了两套自动化检测线,现在跟我说,终于不用半夜起来接质量投诉的电话了,睡觉都踏实。
工业这行,从来没有什么捷径可走,把每一个零件都测准了,把该把的关把住了,你就能活的比别人好。对吧?
为什么现在工业检测越来越卡制造脖子?
放在十年前,做普通农机、普通工程机械,零件公差差个十几丝,没人跟你较真。现在不一样。新能源汽车的传动部件、半导体的封装基座、航空航天的结构件,公差要求拉到微米级,差一微米,装上去就是异响、就是寿命不达标、就是直接报废。 很多中小厂现在还在靠老工人拿千分尺、游标卡尺寸,人工挑缺陷。速度慢不说,人盯八个小时,眼睛都能看花,漏检错检率能飘到3%。 放到年出货十万件的量级里,就是三千件问题件,随便流出去一批,就是上百万的赔偿,谁扛得住?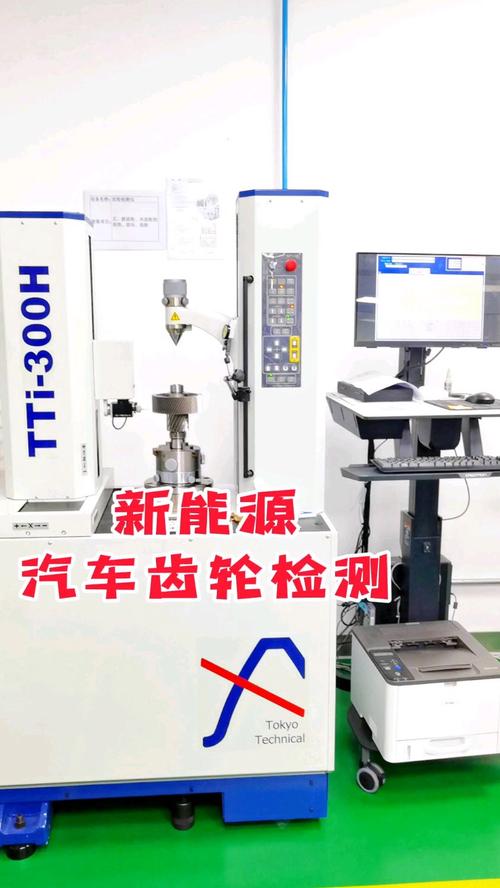 新能源汽车减速器齿轮精度检测现场
问:中小厂订单量不大,买动辄几十万的自动化检测设备划算吗?
答:这个问题我跑工厂的时候被问过不下一百次。真不是所有厂都要一步到位上全自动化。如果是年出货几万件的中小批量,上一套半自动的视觉检测工位加人工复检,投入不到十万,远比不上一次质量问题赔的多。要是你做的是半导体、航空航天这种高价值高精度零件,全自动化在线检测就是必须的,省一次错就回本,怎么算都划算。
说实话,现在很多老板宁愿花几百万添加工中心,都不愿意在检测上多花钱,这真的是捡了芝麻丢西瓜。
当下工业检测的主流落地方案
不同零件、不同批量,检测方案完全不一样,别乱跟风: 💡 机器视觉检测:现在量产线用的最多的方案,不管是表面划痕、沙眼这类缺陷,还是常规尺寸精度,都能测,速度快,精度能稳定在亚微米级,适合在线批量全检。 ✅ 三坐标检测:复杂零件形位公差检测的金标准,比如模具型腔、航空涡轮叶片的曲面精度,准确度无人能比,缺点是检测速度慢,一般用来做首件检测或者抽检。 ❗ 接触式探头检测:适合软质零件或者特殊内部尺寸,比如橡胶密封件的内径、薄壁零件的轮廓,不会压坏工件,精度也很稳定。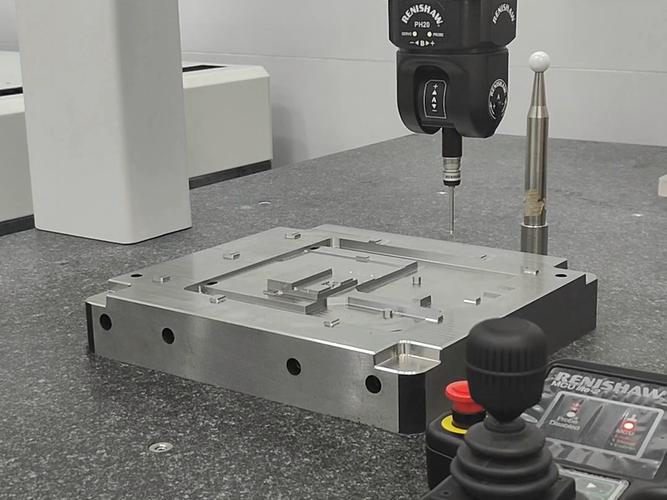 工业三坐标测量仪检测模具工件
问:机器视觉检测普及之后,三坐标检测会被淘汰吗?
答:完全不会,两者根本不是替代关系,是互补。视觉检测适合快速批量的二维或者简单三维检测,面对复杂的空间形位公差,比如齿轮的全齿廓偏差、卫星结构件的多轴孔位公差,还是得三坐标出马。现在成熟的玩法就是:生产线用视觉做全检,把可疑件挑出来,再送三坐标复测,既保住了生产线的速度,又守住了精度的底线,一举两得。
不过话说回来,还有很多特殊场景,视觉和三坐标都不好使,比如铸件内部的微气孔、焊接件的内部裂纹,这时候就得用超声检测或者工业X光检测,别硬套方案。
2024年工业检测的新变化
 2024年工业检测的新变化
这两年最大的变化,就是AI真正落地到检测环节了,不是前几年那种概念性的东西,现在端侧AI检测已经批量用在生产线上了,不用把数据传到云端,就在设备本地跑,一秒出结果,还不用担心数据泄露,很多做消费电子零部件的工厂,已经把整条线的检测都换成端侧AI视觉了,漏检率比传统视觉降了一半还多。
还有一个很实用的新玩法,就是加工中心自带在线检测探头,加工完直接在机床上做检测,不合格直接报废,不用流到下工序,省了大量的搬运、待料的人工成本。我上个月见一个做精密模具的厂长,说上了在线检测之后,工厂的整体废品率降了17个点,一年省出大几十万的成本。
当然,也得给大家提个醒,现在很多设备厂商吹AI检测吹的太神,说什么都能测,你别信。你的零件要求是亚微米级的精度,你就别买几万块的消费级AI检测设备,一分钱一分货,这个道理在哪都通用。
很多人一直觉得,检测就是个不产生价值的辅助工序,就是花钱养人的地方。这个想法真的错的离谱。现在国内制造业拼到最后,拼的就是产品的一致性,你每一批零件精度都稳,该筛出去的缺陷一个都漏不了,下游客户就愿意把稳定的订单给你,这就是检测给你带来的真金白银的竞争力。
还是开头那个厂长,今年开春咬咬牙上了两套自动化检测线,现在跟我说,终于不用半夜起来接质量投诉的电话了,睡觉都踏实。
工业这行,从来没有什么捷径可走,把每一个零件都测准了,把该把的关把住了,你就能活的比别人好。对吧?