离散制造业车间质量控制:跳出报表的落地实践
上个月在长三角跑了三家机加工车间。同规模,同做汽车底盘转向零件,一家的成品交验合格率比另外两家差了快8个点。老板蹲在车间门口抽烟,说我天天抓质量控制,报表填了一摞,怎么就错漏百出还亏大钱?
 离散制造车间质量控制现场巡检记录表
问:我们工厂现在订单排得满,客户要货急,哪有空腾出来做过程控制?
答:这是我听过最多的误区。很多人觉得做过程质量控制就是要加人加时,拖慢生产节奏,其实根本不是。我去年在宁波见过一家做汽配的中小厂,之前也是全检扛着,后来改了规则:每台加工中心换型换刀之后,操作工自己做首三件检验,把允许的误差范围直接贴在机台侧面,测三个尺寸也就五分钟的事。就这一个改动,废件率直接降了6个点,光一年省下来的废刀、废件、返工的钱,差不多小两百万,比多招三个全检员划算太多了。
说实话,质量控制的核心,从来不是最后挑错,是把错拦在过程里。早发现,早调整,损失才能最小。
工业机床刀具磨损实时质量监测界面
问:我们老板就是保守,死活不肯投钱升级数字化质量控制,说老办法用了十几年也没垮,怎么办?
答:换个方式沟通呗。别跟他讲什么大概念,你把过去半年的废件成本、客户罚款、售后返工、空运赶货的额外支出拉个表,把总金额算出来摆他桌子上,你看他动心不动心。去年东莞有个做五金配件的工厂,老板一开始死活说不上,财务一算,一年因为质量问题亏出去快一百一十万,当场就拍板订了四套监测装置,三个多月就回本了。
不过话说回来,工具永远是帮人省力气的,不是来取代人的。很多工厂上了一套系统,就觉得质量控制可以扔给系统了,该做的巡检该核的参数全偷懒,最后该出问题还是出问题,锅还甩给系统不好使,这不扯吗。
质量控制落地最容易踩的三个坑
我跑车间这么久,见过太多质量控制方案写得完美,落地全走样的,总结了三个最常见的坑:
❗ 坑一:只罚操作工,不查根因
出了质量问题,第一反应是操作工没做好,开罚单扣绩效,转头就不管了。十次有八次问题根本不在操作工,是工艺参数定错了,工装夹具磨损了,或者原材料本身就不合格。根因不找,下次还出同样的问题。
❗ 坑二:数据只存不分析
现在很多工厂都能导出一堆质量报表,存在硬盘里从来没人看。其实质量控制最值钱的就是这些数据,连续三天某台机的尺寸都往公差上限飘,这不就是异常预警吗?提前调刀就能避免出废件,放着不管,最后就是一堆废料。
❗ 坑三:为了过审做虚活
为了拿资质证书,做了一大堆完美的质量文件,锁在办公室柜子里,车间现场连个最新的检验要求都找不到。所有规则都是给审核员看的,不是给生产用的。这种质量控制,说白了就是自欺欺人。
很多人一提到质量控制,就觉得要搞一堆高大上的体系,买一堆贵得吓人的设备。其实不是。说白了就是把该做的事,落在每一个工序每一台机边上,别偷懒,别自欺,有异常早发现早解决。就这一点,能做到的工厂,合格率就能甩同行一大截,客户也愿意把稳定的大订单给你。这不比什么都强?
别把质量控制做成事后救火
大部分中小工厂的质量控制,现在还停留在「最后一关全检」的阶段。前面加工瞎干,最后找人挑好坏,合格的出货,不合格的要么返工要么报废。 听起来没毛病?你算过账吗?一件毛坯加工到成品,刀具电费人工都砸进去了,最后发现尺寸超差废了,所有投入全打水漂。要是运气不好漏出去流到客户那里,轻则返工退换,重则整批退货,还得赔违约金。 太亏了。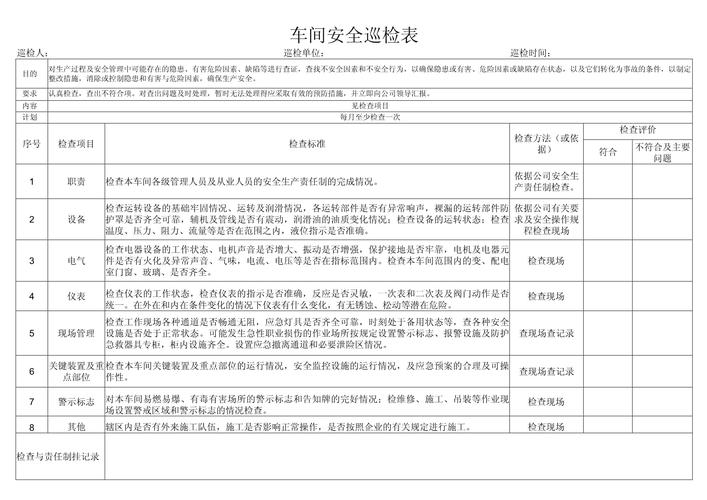 离散制造车间质量控制现场巡检记录表
问:我们工厂现在订单排得满,客户要货急,哪有空腾出来做过程控制?
答:这是我听过最多的误区。很多人觉得做过程质量控制就是要加人加时,拖慢生产节奏,其实根本不是。我去年在宁波见过一家做汽配的中小厂,之前也是全检扛着,后来改了规则:每台加工中心换型换刀之后,操作工自己做首三件检验,把允许的误差范围直接贴在机台侧面,测三个尺寸也就五分钟的事。就这一个改动,废件率直接降了6个点,光一年省下来的废刀、废件、返工的钱,差不多小两百万,比多招三个全检员划算太多了。
说实话,质量控制的核心,从来不是最后挑错,是把错拦在过程里。早发现,早调整,损失才能最小。
新工具给质量控制降了本提了效
放在五年前,提数字化质量控制,小工厂老板都会摇头,说太贵了玩不起。现在不一样了,模块化的IoT设备越来越便宜,几千块就能给核心机台装一套,不用改造整条产线,就能用。 我见过最接地气的玩法,是给精加工工序的机床装刀具磨损传感器,之前都是操作工凭经验换刀,要么换早了浪费刀具成本,要么换晚了切出来尺寸超差出废件。现在传感器实时监测振动和切削参数,到磨损阈值直接报警,操作工直接换,不用猜不用赌。 💡 给打算升级的中小工厂提个醒:不用一开始就砸几百万上全厂MES系统,先抓你这里不良率最高的两三个核心工序,比如热处理、精加工,先把这两个环节的质量数据连起来,就能降差不多3个点的不良,回本快得很。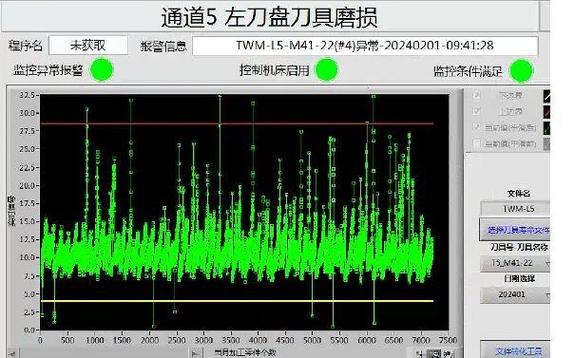 工业机床刀具磨损实时质量监测界面
问:我们老板就是保守,死活不肯投钱升级数字化质量控制,说老办法用了十几年也没垮,怎么办?
答:换个方式沟通呗。别跟他讲什么大概念,你把过去半年的废件成本、客户罚款、售后返工、空运赶货的额外支出拉个表,把总金额算出来摆他桌子上,你看他动心不动心。去年东莞有个做五金配件的工厂,老板一开始死活说不上,财务一算,一年因为质量问题亏出去快一百一十万,当场就拍板订了四套监测装置,三个多月就回本了。
不过话说回来,工具永远是帮人省力气的,不是来取代人的。很多工厂上了一套系统,就觉得质量控制可以扔给系统了,该做的巡检该核的参数全偷懒,最后该出问题还是出问题,锅还甩给系统不好使,这不扯吗。
质量控制落地最容易踩的三个坑
 质量控制落地最容易踩的三个坑
我跑车间这么久,见过太多质量控制方案写得完美,落地全走样的,总结了三个最常见的坑:
❗ 坑一:只罚操作工,不查根因
出了质量问题,第一反应是操作工没做好,开罚单扣绩效,转头就不管了。十次有八次问题根本不在操作工,是工艺参数定错了,工装夹具磨损了,或者原材料本身就不合格。根因不找,下次还出同样的问题。
❗ 坑二:数据只存不分析
现在很多工厂都能导出一堆质量报表,存在硬盘里从来没人看。其实质量控制最值钱的就是这些数据,连续三天某台机的尺寸都往公差上限飘,这不就是异常预警吗?提前调刀就能避免出废件,放着不管,最后就是一堆废料。
❗ 坑三:为了过审做虚活
为了拿资质证书,做了一大堆完美的质量文件,锁在办公室柜子里,车间现场连个最新的检验要求都找不到。所有规则都是给审核员看的,不是给生产用的。这种质量控制,说白了就是自欺欺人。
很多人一提到质量控制,就觉得要搞一堆高大上的体系,买一堆贵得吓人的设备。其实不是。说白了就是把该做的事,落在每一个工序每一台机边上,别偷懒,别自欺,有异常早发现早解决。就这一点,能做到的工厂,合格率就能甩同行一大截,客户也愿意把稳定的大订单给你。这不比什么都强?