离散制造业的装配:被忽略的利润增长密码
上个月跑东莞茶山的一家新能源减速器工厂,老板带我逛车间,指着一排千来万的进口五轴机床眼睛发亮,转头说到装配区,声音立马矮了半截。
就在车间角落隔出来的半开放区域,地上淌着切削油,老工人蹲着用铜棒敲齿轮,对角螺丝紧的顺序全凭记忆,测出来的侧隙公差忽大忽小。
上游加工精度能做到0.002mm,到装配这一步,直接给你干成0.02mm。白瞎了满车间的好设备。
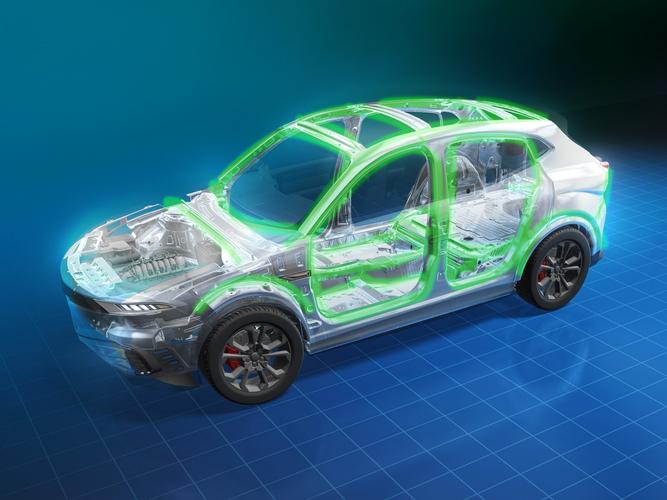
 新能源汽车减速器自动化装配生产线
问:中小厂规模小利润薄,装配升级是不是真的玩不起?
答:这是我听过最多的误区。装配升级从来不是让你一口气砸几百万换整条自动化线。我去年见过佛山一家30来人做微型丝杠的小厂,只换了四台带力控的伺服压装机,把原来手工敲轴承的环节换掉,单这一步,不良率从5.2%降到0.4%,一年省下来的返工费、售后成本,14个月就收回了投入。哪怕你只给最容易出问题的工序加个标准化工装定位,都能降不少不良,升级从来都是分步来的,不是一步到位。
动力电池模组人机协作装配现场
问:虚拟装配现在能用在实际生产里吗?还是只是厂商吹的概念?
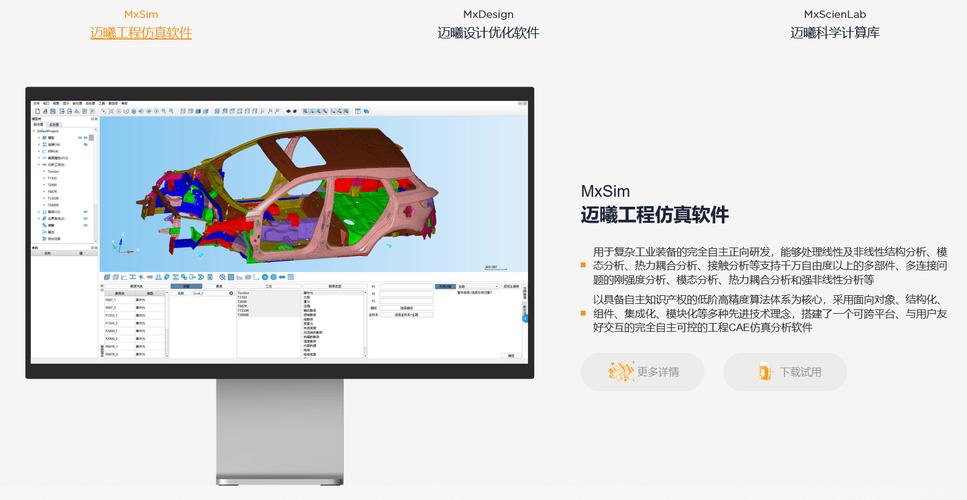
答:早就落地了,而且特别实用。现在新产品开发,很多企业在设计完3D模型之后,先做数字化虚拟装配,提前检查零件有没有干涉、装配顺序合不合理,不用等零件都加工完了才发现装不上,光这一步就能省几十万的打样成本。我知道的几家新能源车企,新车型开发的时候,虚拟装配已经是必走流程了,不是什么飘在天上的概念。
装配升级必须避开的三个坑
跑了这么多工厂,见过太多钱打了水漂的,总结三个最常见的坑:
💡 坑一:盲目冲全自动化,不管基础。很多老板听供应商吹完无人化工厂,脑子一热砸大几百万上全自动化线,结果连基础的装配工艺都没标准化,零件定位公差没做好,机器人抓过来偏个0.1mm,整台产品废了,最后线停在那落灰,钱全打了水漂。
❗ 坑二:不做工艺标准化就升级。原来装配全靠老工人手感,工艺卡写的都是“适当拧紧”“对齐即可”,这种模糊的标准,你上什么自动化都没用。先把每一步的力矩、公差、顺序都写死,把老工人的经验变成工厂的标准,再投设备,这才对。
✅ 坑三:跳过试装环节直接量产。很多企业新产品开发,把精力全放在设计和加工上,装配留到最后,零件都加工完了才发现干涉,改设计改零件,几十万打样费直接浪费了,提前做个虚拟装配或者小批量试装,花不了多少钱,能帮你避过大损失。
不过话说回来,装配这活,本来就是制造业最后一道关口,你前面干得再好,装配崩了,就是废品。现在很多工厂都已经反应过来了,原来挖利润,不用去远方,就把你家装配那点事理顺了,一年多赚几十万几百万,太正常了。
对吧?
为什么装配现在成了制造核心短板?
这么多年制造业升级,钱都砸在了加工环节,数控换了普通铣,五轴换了三轴,没人愿意给装配投钱。很多老板觉得装配不就是把零件拼起来?有手就能干。 现在不一样了。新能源汽车、工业机器人、储能设备这些新赛道,对产品精度、一致性、寿命的要求翻了好几倍,加工端的潜力挖的差不多了,增长空间全在装配。 之前接触过一家做伺服电机的厂商,成品返修率70%都是出在装配环节,不是端盖压歪了就是轴承装错了应力,卖出去三个月电机发烫返厂,赚的钱全填了售后坑。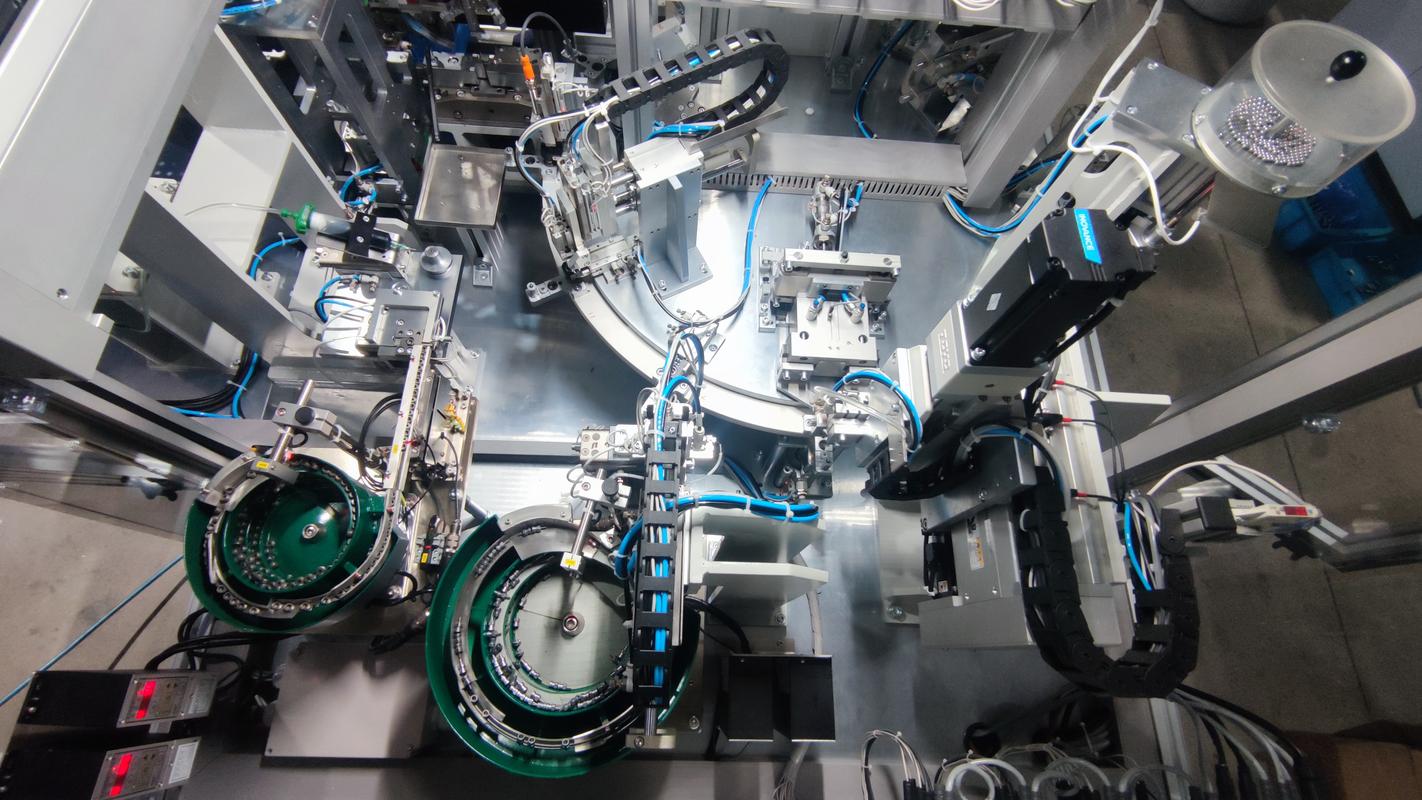 新能源汽车减速器自动化装配生产线
问:中小厂规模小利润薄,装配升级是不是真的玩不起?
答:这是我听过最多的误区。装配升级从来不是让你一口气砸几百万换整条自动化线。我去年见过佛山一家30来人做微型丝杠的小厂,只换了四台带力控的伺服压装机,把原来手工敲轴承的环节换掉,单这一步,不良率从5.2%降到0.4%,一年省下来的返工费、售后成本,14个月就收回了投入。哪怕你只给最容易出问题的工序加个标准化工装定位,都能降不少不良,升级从来都是分步来的,不是一步到位。
当下装配升级的几个落地方向
现在行业内做得好的,基本都不会瞎冲全无人,都是围绕自己的订单结构选方向,我整理几个验证过的靠谱思路: 第一个,过程可追溯的数字化装配,原来手工装配,每一步拧多大力矩、压装进去多少深度,全靠工人记,出了问题根本找不到根因。现在每一步装配数据都存在系统里,力矩、压装曲线、对位偏差全存着,哪台出问题,调出来一看就知道哪一步错了,不用拆半天才找得到问题。 第二个,人机协作柔性装配,适合多品种小批量的离散制造,重零件机器人搬,精细对位、校准这种灵活活留给工人,既提了效率,降了工人的劳动强度,又比全自动化线便宜一半,换型也快,十来分钟就能换产,适配现在多品种的订单需求。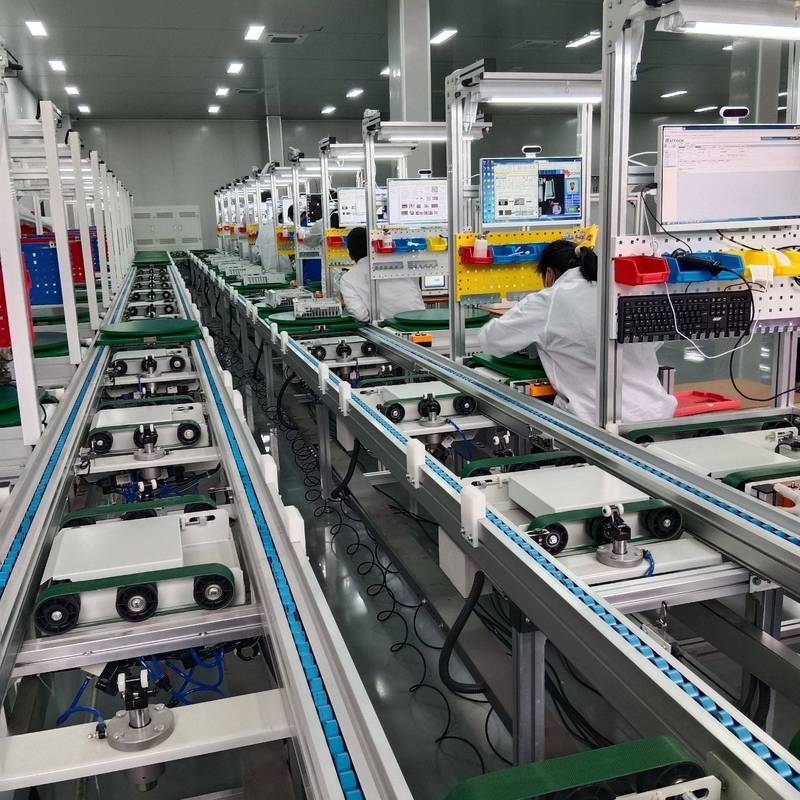 动力电池模组人机协作装配现场
问:虚拟装配现在能用在实际生产里吗?还是只是厂商吹的概念?
答:早就落地了,而且特别实用。现在新产品开发,很多企业在设计完3D模型之后,先做数字化虚拟装配,提前检查零件有没有干涉、装配顺序合不合理,不用等零件都加工完了才发现装不上,光这一步就能省几十万的打样成本。我知道的几家新能源车企,新车型开发的时候,虚拟装配已经是必走流程了,不是什么飘在天上的概念。
装配升级必须避开的三个坑
 装配升级必须避开的三个坑
跑了这么多工厂,见过太多钱打了水漂的,总结三个最常见的坑:
💡 坑一:盲目冲全自动化,不管基础。很多老板听供应商吹完无人化工厂,脑子一热砸大几百万上全自动化线,结果连基础的装配工艺都没标准化,零件定位公差没做好,机器人抓过来偏个0.1mm,整台产品废了,最后线停在那落灰,钱全打了水漂。
❗ 坑二:不做工艺标准化就升级。原来装配全靠老工人手感,工艺卡写的都是“适当拧紧”“对齐即可”,这种模糊的标准,你上什么自动化都没用。先把每一步的力矩、公差、顺序都写死,把老工人的经验变成工厂的标准,再投设备,这才对。
✅ 坑三:跳过试装环节直接量产。很多企业新产品开发,把精力全放在设计和加工上,装配留到最后,零件都加工完了才发现干涉,改设计改零件,几十万打样费直接浪费了,提前做个虚拟装配或者小批量试装,花不了多少钱,能帮你避过大损失。
不过话说回来,装配这活,本来就是制造业最后一道关口,你前面干得再好,装配崩了,就是废品。现在很多工厂都已经反应过来了,原来挖利润,不用去远方,就把你家装配那点事理顺了,一年多赚几十万几百万,太正常了。
对吧?