滚压加工:被中小机械厂忽略的降本增效密码
我见过太多机加工师傅,蹲在车床边磨了大半天轴,光洁度就是卡不住要求,废了两三根料,骂骂咧咧重新下料。
说实话,要是早试试滚压,根本没这事儿。
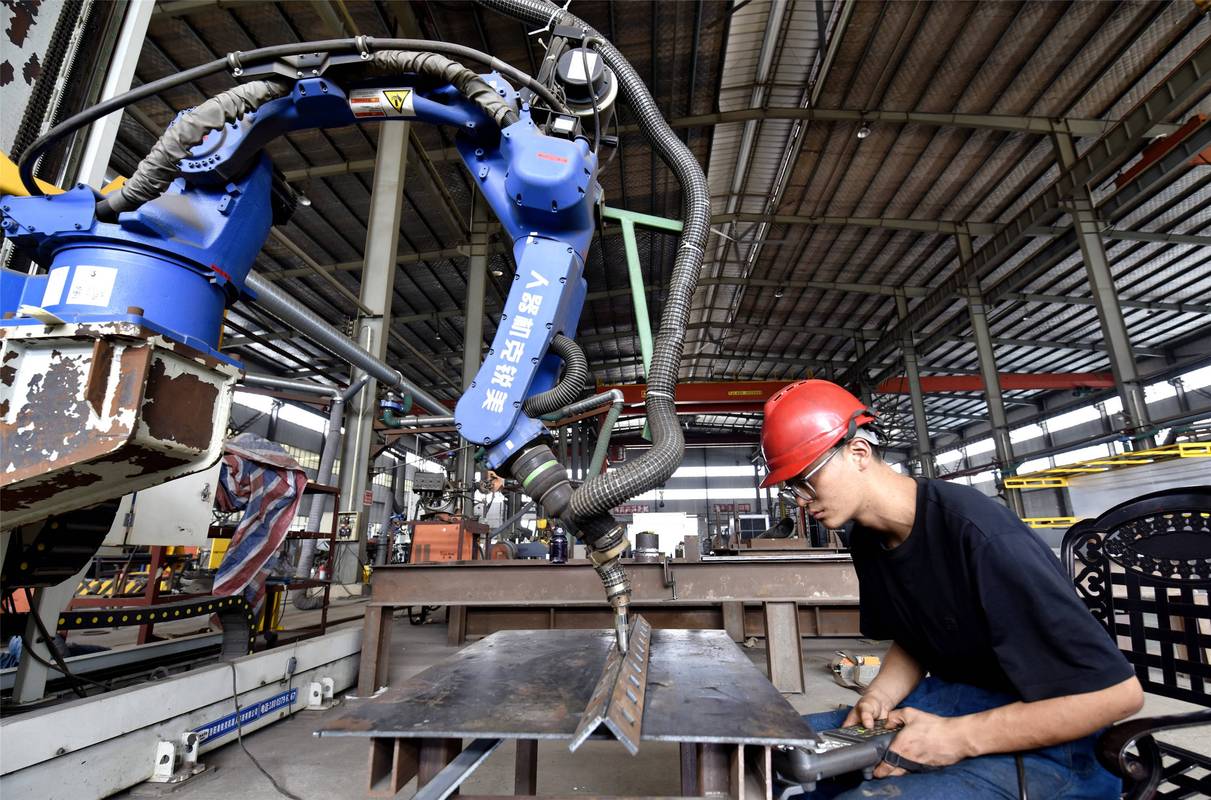
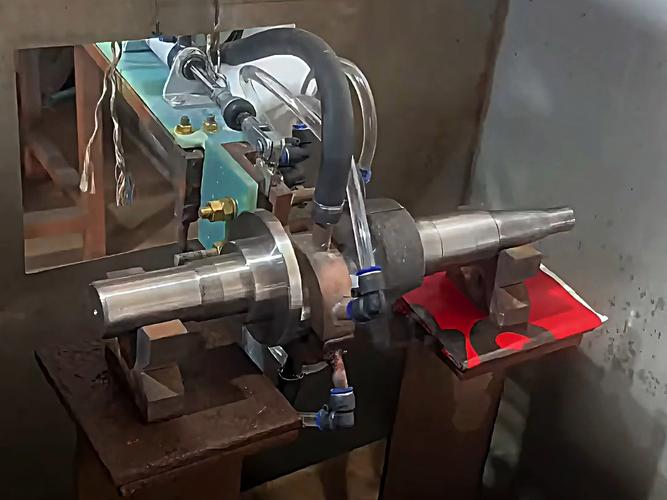
 数控车床外圆滚压加工现场图
问:滚压和传统磨削比,优势到底在哪?
答:真不是吹,相同光洁度要求下,滚压的效率至少是磨削的3-5倍,而且没有磨削粉尘、不用频繁换砂轮修砂轮,也不会产生大量废磨削屑,处理废料的钱都省了。要是要求Ra0.2甚至更低的镜面光洁度,普通磨削很难稳定达标,滚压随便做。我之前在江苏一家液压缸厂跑,原来缸筒内壁珩磨要12分钟一根,换内孔滚压工艺后,2分钟一根,废品率从原来的8%降到不到1%,一年省出几十万。
问:滚压只能加工钢件吗?铝、铜这些软金属能不能做?
答:当然能,现在早就有专用的陶瓷滚压头和金刚石滚压头,软材质甚至淬硬到HRC65的硬钢都能加工。我去年见过一家做新能源电池铝壳的厂,用端面滚压处理密封面,密封性能比铣削完抛光提了两倍,成本还降了一半。
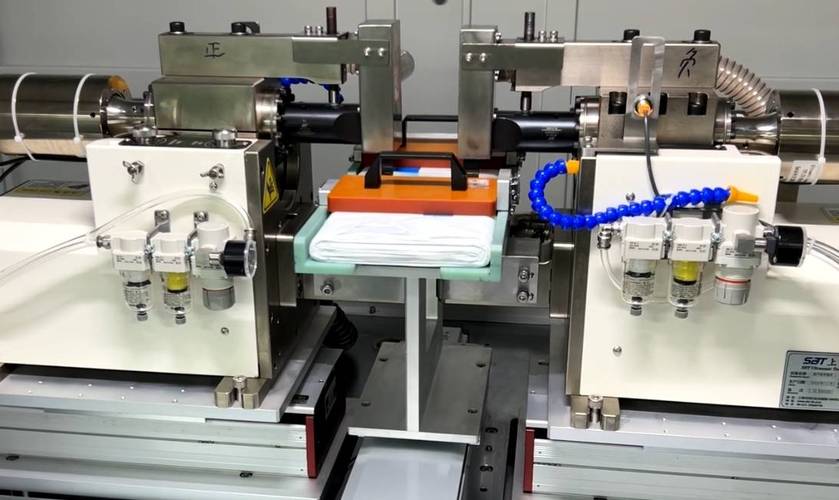
新能源汽车电机轴滚压加工成品图
不过话说回来,现在最吃香的用法,是把滚压直接集成到现有数控机床上,车削/镗削完直接换滚压头走一遍,不用二次装夹,省去了转运、二次装夹的误差和时间,对批量生产的厂来说,这个提升真的是戳在降本增效的点上。
新手玩滚压,最容易踩的几个坑
我接触过太多厂,买了滚压头回来用不对,说滚压没用,其实都是踩了坑。给你们捋几个最常见的:
💡 滚压力调太大
很多新手默认压得越狠,光洁度越好。大错特错。压力过大,工件表层会出现过度塑性变形,甚至表层开裂、剥落,薄壁零件直接被压变形,直接报废。正确做法是从低压力开始试,滚完测粗糙度,慢慢往上调,找到光洁度最好的那个压力值就停。
❗ 滚压前预加工光洁度太差
很多人以为滚压是万能的,能把Ra6.3的粗面直接压到Ra0.8。不可能。滚压只是整平微观的峰谷,预加工必须留出合理余量,一般预加工做到Ra1.6-Ra3.2就刚好,余量留个0.02-0.05mm,滚压完刚好达标。预加工太粗糙,滚压再久也救不回来,纯纯浪费时间。
✅ 进给速度乱调
进给太快,滚出来会有明显的螺旋纹路,光洁度直接不合格;进给太慢,会过滚,表层容易起皱。绝大多数情况下,进给量控制在0.1-0.3mm/r是最合适的,具体可以根据滚压头的直径微调,这个参数是我跑了几十家厂试出来的,不会错。
说实话,滚压真不是什么高大上的新工艺,但就是这么个小东西,能解决很多机加工厂卡了很久的痛点。现在很多厂都在喊降本增效,与其花大价钱换设备,不如试试在现有工序里加个滚压,花不了几万块,说不定就能把效率提几倍,废品率降下来。
对了,最近两年超声波复合滚压慢慢普及了,针对超硬材料和超高光洁度要求的零件,效果比普通滚压好太多,有特殊需求的可以关注下。
滚压到底是什么,不是你想的随便“压一压”
很多人刚接触这个工艺,总把滚压和冷锻搞混。其实完全两码事。滚压是一种无切屑的表面精加工工艺,利用金属常温下的塑性变形,用硬度远高于工件的滚压工具,对工件表面施加一定压力,让工件表层金属发生塑性流动,把微观表面凸起的峰压进凹谷里,直接得到更低粗糙度的表面。 不止整平,滚压还能在工件表层留下残余压应力,细化表层晶粒,不光光洁度上去,耐磨、抗疲劳、耐腐蚀性能都能提一截。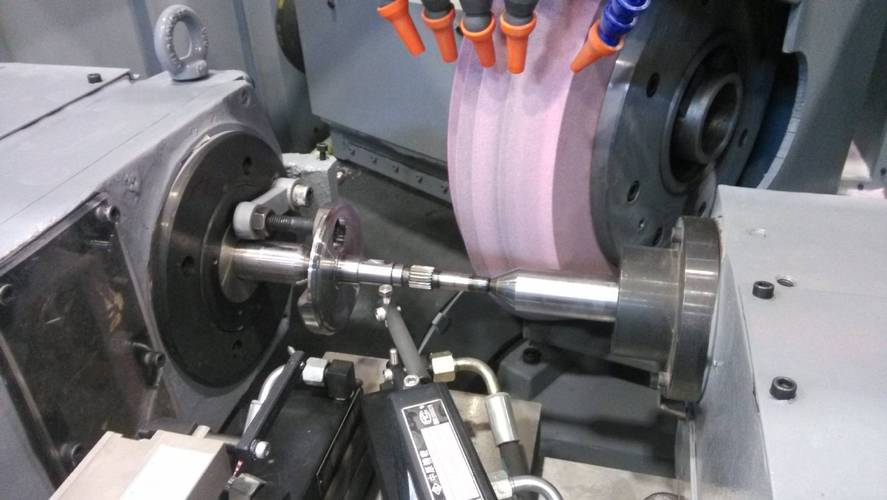 数控车床外圆滚压加工现场图
问:滚压和传统磨削比,优势到底在哪?
答:真不是吹,相同光洁度要求下,滚压的效率至少是磨削的3-5倍,而且没有磨削粉尘、不用频繁换砂轮修砂轮,也不会产生大量废磨削屑,处理废料的钱都省了。要是要求Ra0.2甚至更低的镜面光洁度,普通磨削很难稳定达标,滚压随便做。我之前在江苏一家液压缸厂跑,原来缸筒内壁珩磨要12分钟一根,换内孔滚压工艺后,2分钟一根,废品率从原来的8%降到不到1%,一年省出几十万。
问:滚压只能加工钢件吗?铝、铜这些软金属能不能做?
答:当然能,现在早就有专用的陶瓷滚压头和金刚石滚压头,软材质甚至淬硬到HRC65的硬钢都能加工。我去年见过一家做新能源电池铝壳的厂,用端面滚压处理密封面,密封性能比铣削完抛光提了两倍,成本还降了一半。
2024年滚压加工的主流落地场景
现在早就不是只有大直径传动轴才用滚压了,几乎所有对表面性能有要求的机械零件,都能看到滚压的影子: - 新能源汽车行业:电机轴、转向柱、半轴的外圆滚压,提高耐磨和抗疲劳性能,适配高速运转要求 - 液压行业:液压缸筒内孔滚压、阀体密封面滚压,提高密封性能,减少泄漏风险 - 医疗行业:人工关节植入物表面的超声复合滚压,做到Ra0.05级镜面,满足生物相容性要求 - 五金行业:销轴、气门、活塞销的批量滚压,替代磨削降本提效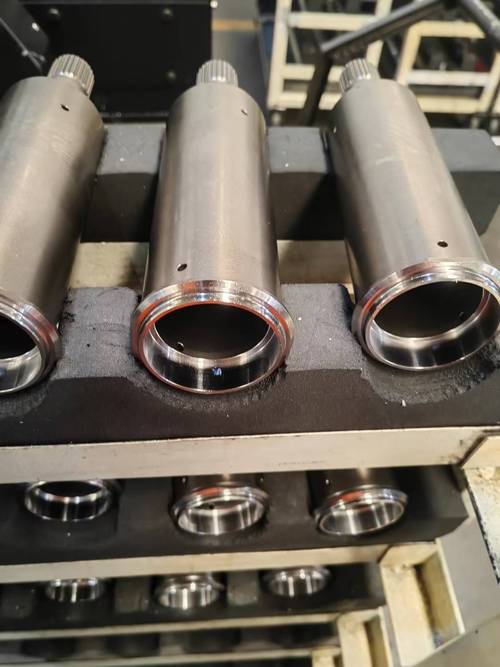 新能源汽车电机轴滚压加工成品图
不过话说回来,现在最吃香的用法,是把滚压直接集成到现有数控机床上,车削/镗削完直接换滚压头走一遍,不用二次装夹,省去了转运、二次装夹的误差和时间,对批量生产的厂来说,这个提升真的是戳在降本增效的点上。
新手玩滚压,最容易踩的几个坑
 新手玩滚压,最容易踩的几个坑
我接触过太多厂,买了滚压头回来用不对,说滚压没用,其实都是踩了坑。给你们捋几个最常见的:
💡 滚压力调太大
很多新手默认压得越狠,光洁度越好。大错特错。压力过大,工件表层会出现过度塑性变形,甚至表层开裂、剥落,薄壁零件直接被压变形,直接报废。正确做法是从低压力开始试,滚完测粗糙度,慢慢往上调,找到光洁度最好的那个压力值就停。
❗ 滚压前预加工光洁度太差
很多人以为滚压是万能的,能把Ra6.3的粗面直接压到Ra0.8。不可能。滚压只是整平微观的峰谷,预加工必须留出合理余量,一般预加工做到Ra1.6-Ra3.2就刚好,余量留个0.02-0.05mm,滚压完刚好达标。预加工太粗糙,滚压再久也救不回来,纯纯浪费时间。
✅ 进给速度乱调
进给太快,滚出来会有明显的螺旋纹路,光洁度直接不合格;进给太慢,会过滚,表层容易起皱。绝大多数情况下,进给量控制在0.1-0.3mm/r是最合适的,具体可以根据滚压头的直径微调,这个参数是我跑了几十家厂试出来的,不会错。
说实话,滚压真不是什么高大上的新工艺,但就是这么个小东西,能解决很多机加工厂卡了很久的痛点。现在很多厂都在喊降本增效,与其花大价钱换设备,不如试试在现有工序里加个滚压,花不了几万块,说不定就能把效率提几倍,废品率降下来。
对了,最近两年超声波复合滚压慢慢普及了,针对超硬材料和超高光洁度要求的零件,效果比普通滚压好太多,有特殊需求的可以关注下。