被低估的旋压:高端制造藏在金属里的隐身手艺
逛过国内几个大型工业展,百分之九十的观众路过旋压设备展区,都会停下问一句:这玩意是干什么的?
很多人没听过这个词。提到金属成型,想到的永远是冲压、锻造、铸造。
没人提旋压。
可你知道吗?你坐的新能源汽车,加的氢能源,发射上天的火箭,家里用的压力锅,全有旋压做出来的零件。它就是高端制造里,那个藏得很深的隐身手艺。
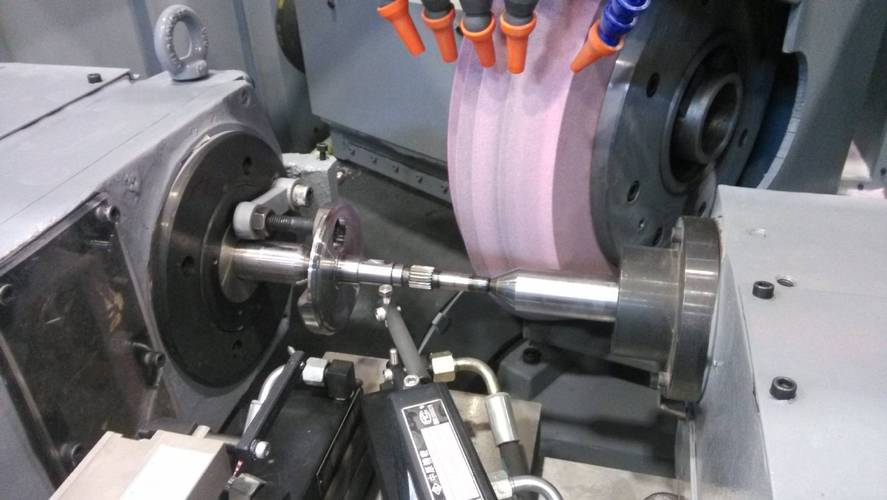
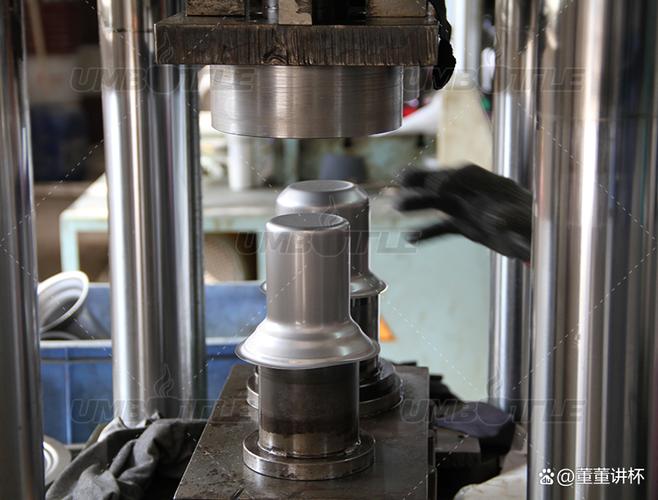
 数控旋压机加工铝合金轮毂毛坯现场
现在新能源汽车拼轻量化,原来的铸造铝合金轮毂,一个大概10公斤,旋压成型的能做到8公斤以内,单轮轻两公斤,一台车轻八公斤,续航就能多跑十多公里,就这一点,现在国内大部分主流新能源车企的原厂轮毂,都在用旋压工艺。
还有储氢瓶,现在加氢站的储氢瓶,还有燃料电池车的车载储氢瓶,内胆都是铝合金旋压出来的,要承受70MPa的高压,不能有一点焊缝缺陷,旋压一次成型,刚好解决这个问题。
问:旋压和普通冲压比,成本到底高不高?
答:分情况说,做小批量高精度的回转件,旋压不需要开整体冲压模具,只需要做简单的芯模,成本比开冲压模便宜一半还多,周期也短三分之二。要是做万件级的批量产品,现在全自动数控旋压生产线的节拍已经能跟上冲压了,而且旋压出来的成品不需要后续校正打磨,综合成本反而更低。
问:旋压只能做圆形的零件吗?
答:这是老黄历了。原来普通旋压机确实只能做对称回转件,现在多轴联动数控旋压机已经能做非对称异形件了,比如带楞的电池壳体、异形的导流罩,都能做。
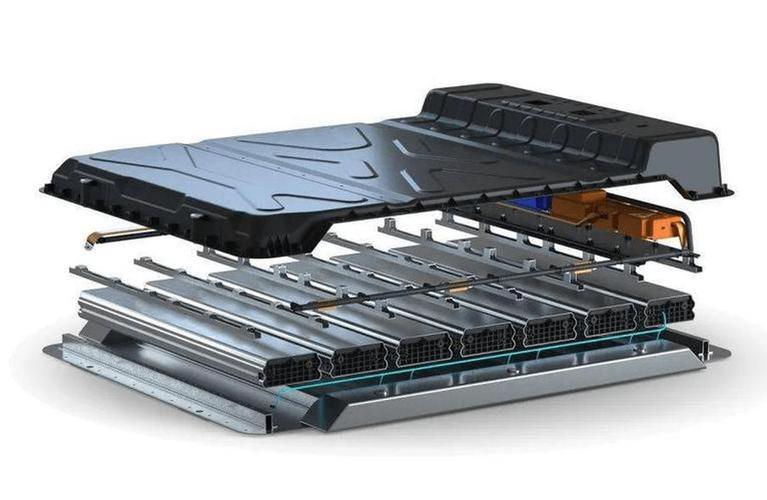
多轴联动数控旋压加工新能源电池壳体成品
第二个就是非对称旋压做新能源电池包壳体。原来电池包壳体用拉伸成型,薄了刚度不够,撞一下就变形,厚了重量超标,影响续航。现在多轴联动非对称旋压一次成型,壳体的局部刚度比拉伸成型高30%,整体重量还降了10%,现在已经有三家头部新势力车企在试产了,估计明年就能批量装车。
还有AI辅助调参,原来旋压最吃老师傅经验,换一个材料、换一个尺寸,参数要调两三天,全靠手摸眼瞅,差一点就会裂或者壁厚不均匀。现在国内头部旋压机厂已经把三十多年的老师傅经验训成了模型,换产品先让AI出初始参数,老师傅只需要微调一两个小时就能开干,调机时间省了七成不止。说实话,这对整个行业的人才培养都是好事,原来年轻人要熬十年才能出师,现在进来一两年就能独当一面。
💡 现在选旋压工艺几个核心提醒:
✅ 先做材料塑性试验,脆性材料别碰旋压,做十个裂十个
❗ 大直径薄壁零件优先选旋压,比焊接拼接靠谱太多
💡 小批量试制别开模,找旋压厂打样,能省几十万冤枉钱
国产旋压设备的现在和未来
往前倒推十年,国内做高精度旋压的厂,全买德国、日本的设备,一台五轴联动旋压机,人家卖你八百万,还要你签什么最终用户协议,不能给军工航天供货,卡脖子卡得死死的。
现在呢?国内几家头部的旋压设备厂,已经啃下来五轴联动的技术,精度、稳定性和进口设备没差多少,价格只有进口的三分之二,还不卖卡,现在不管是民用还是航天领域,新上的生产线,八成以上都选国产了。
不过话说回来,差距还是有的。高端旋压用的耐磨成型刀,还有长时间连续加工的精度保持性,国产还是比进口差个15%到20%,核心的刀具材料配方,还得接着追。
现在旋压的需求真的爆了,新能源汽车一个月几十万台车,每台四个旋压轮毂,储氢瓶一年几十万只,都是旋压的活,航天航空的大构件,也越来越多用旋压,需求起来了,技术迭代自然就快,我估计再过个三五年,高端刀具这块也能追上来。
很多人做工业升级,眼睛只盯着芯片、光刻机这些大热门,忘了这种藏在生产一线的基础成型工艺,旋压要是掉链子,你设计得再好的零件,也造不出来。
真的,别小看这一点点挤压旋转的功夫,藏着中国制造最实在的硬功夫。
为什么旋压能卡得住高端制造的脖子
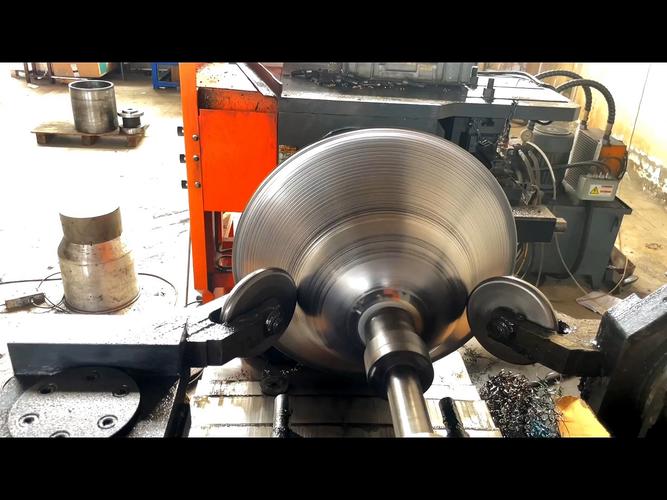
旋压的原理其实不复杂,就是把金属坯料固定在旋压机的主轴上,主轴带着坯料高速转,成型刀具一点点顺着轮廓挤压坯料,把它挤成你想要的形状。和冲压不一样,它整个过程只有局部变形,金属内部的应力小很多,成品强度更高,余量也小,特别省材料。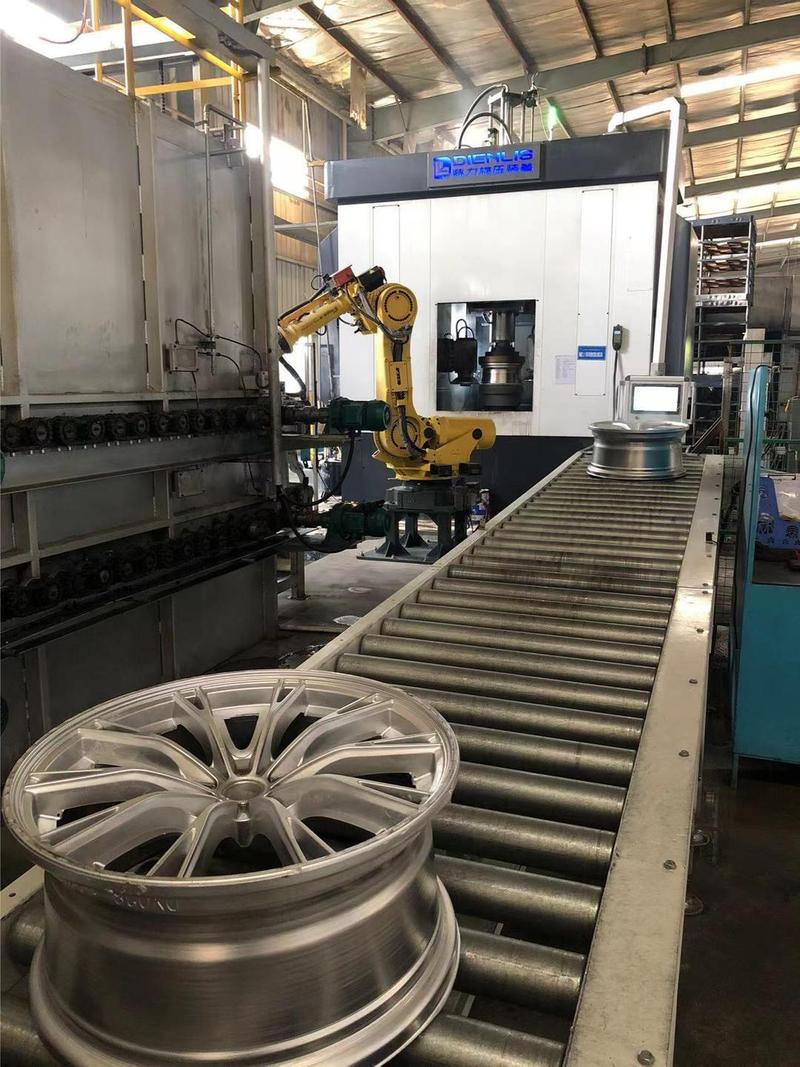 数控旋压机加工铝合金轮毂毛坯现场
现在新能源汽车拼轻量化,原来的铸造铝合金轮毂,一个大概10公斤,旋压成型的能做到8公斤以内,单轮轻两公斤,一台车轻八公斤,续航就能多跑十多公里,就这一点,现在国内大部分主流新能源车企的原厂轮毂,都在用旋压工艺。
还有储氢瓶,现在加氢站的储氢瓶,还有燃料电池车的车载储氢瓶,内胆都是铝合金旋压出来的,要承受70MPa的高压,不能有一点焊缝缺陷,旋压一次成型,刚好解决这个问题。
问:旋压和普通冲压比,成本到底高不高?
答:分情况说,做小批量高精度的回转件,旋压不需要开整体冲压模具,只需要做简单的芯模,成本比开冲压模便宜一半还多,周期也短三分之二。要是做万件级的批量产品,现在全自动数控旋压生产线的节拍已经能跟上冲压了,而且旋压出来的成品不需要后续校正打磨,综合成本反而更低。
问:旋压只能做圆形的零件吗?
答:这是老黄历了。原来普通旋压机确实只能做对称回转件,现在多轴联动数控旋压机已经能做非对称异形件了,比如带楞的电池壳体、异形的导流罩,都能做。
2024年旋压技术的新落地玩法
旋压是有上百年历史的老手艺,怎么还有新玩法?真有,最近这两年国内下游需求起来,技术迭代快得吓人。 第一个就是热旋压加工超高强度大构件。原来做直径两米以上的钛合金航天构件,只能分段铸造再焊接,焊缝强度始终提不上,合格率低,成本高得吓人。现在国内已经用热旋压一次成型,整个构件没有焊缝,晶粒均匀度比铸造高两个等级,强度直接提升20%,重量还降了15%,成本反而降了三成。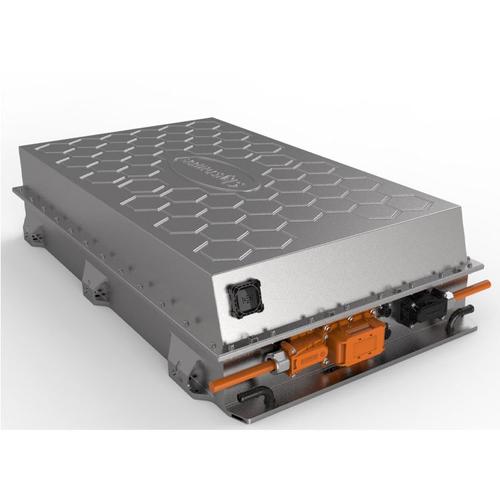 多轴联动数控旋压加工新能源电池壳体成品
第二个就是非对称旋压做新能源电池包壳体。原来电池包壳体用拉伸成型,薄了刚度不够,撞一下就变形,厚了重量超标,影响续航。现在多轴联动非对称旋压一次成型,壳体的局部刚度比拉伸成型高30%,整体重量还降了10%,现在已经有三家头部新势力车企在试产了,估计明年就能批量装车。
还有AI辅助调参,原来旋压最吃老师傅经验,换一个材料、换一个尺寸,参数要调两三天,全靠手摸眼瞅,差一点就会裂或者壁厚不均匀。现在国内头部旋压机厂已经把三十多年的老师傅经验训成了模型,换产品先让AI出初始参数,老师傅只需要微调一两个小时就能开干,调机时间省了七成不止。说实话,这对整个行业的人才培养都是好事,原来年轻人要熬十年才能出师,现在进来一两年就能独当一面。
💡 现在选旋压工艺几个核心提醒:
✅ 先做材料塑性试验,脆性材料别碰旋压,做十个裂十个
❗ 大直径薄壁零件优先选旋压,比焊接拼接靠谱太多
💡 小批量试制别开模,找旋压厂打样,能省几十万冤枉钱
国产旋压设备的现在和未来
 国产旋压设备的现在和未来
往前倒推十年,国内做高精度旋压的厂,全买德国、日本的设备,一台五轴联动旋压机,人家卖你八百万,还要你签什么最终用户协议,不能给军工航天供货,卡脖子卡得死死的。
现在呢?国内几家头部的旋压设备厂,已经啃下来五轴联动的技术,精度、稳定性和进口设备没差多少,价格只有进口的三分之二,还不卖卡,现在不管是民用还是航天领域,新上的生产线,八成以上都选国产了。
不过话说回来,差距还是有的。高端旋压用的耐磨成型刀,还有长时间连续加工的精度保持性,国产还是比进口差个15%到20%,核心的刀具材料配方,还得接着追。
现在旋压的需求真的爆了,新能源汽车一个月几十万台车,每台四个旋压轮毂,储氢瓶一年几十万只,都是旋压的活,航天航空的大构件,也越来越多用旋压,需求起来了,技术迭代自然就快,我估计再过个三五年,高端刀具这块也能追上来。
很多人做工业升级,眼睛只盯着芯片、光刻机这些大热门,忘了这种藏在生产一线的基础成型工艺,旋压要是掉链子,你设计得再好的零件,也造不出来。
真的,别小看这一点点挤压旋转的功夫,藏着中国制造最实在的硬功夫。