轧制工艺进阶:搞定高精度板材成型的核心痛点与最新实践
干了快二十年冶金轧制,最常被同行问的一句话就是:为什么同样的设备,别人轧出来的板材公差能控在0.02mm,你就死活做不到?
对吧?很多新人入行,先背轧制原理,什么塑性变形、张力控制,背得滚瓜烂熟,一到现场调机就懵。
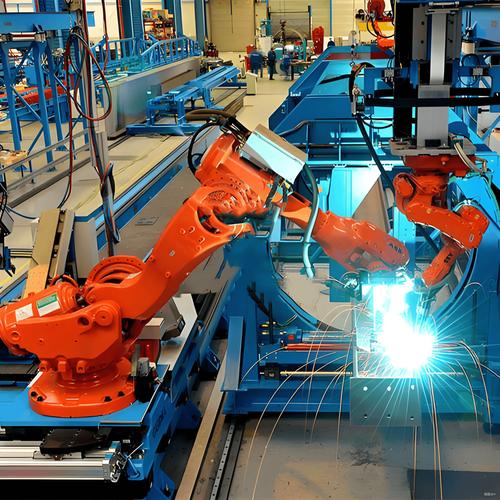
 现代热轧生产线铝板轧制现场
问:中小轧钢厂换不起几个亿的新轧制线,就做不了高精度订单吗?
答:哪能啊!说实话我去年去过山东一家民营轧铝厂,总共就两条投产快十五年的四辊轧制线,花了不到两百万加装了实时辊缝监测和磨损补偿模块,直接把公差从原来的±0.1mm稳到了±0.03mm以内,顺利拿到了新能源供应商资质,利润翻了一倍还多。不是只有全新的千亿产线才能出好活,关键是思路要转过来。
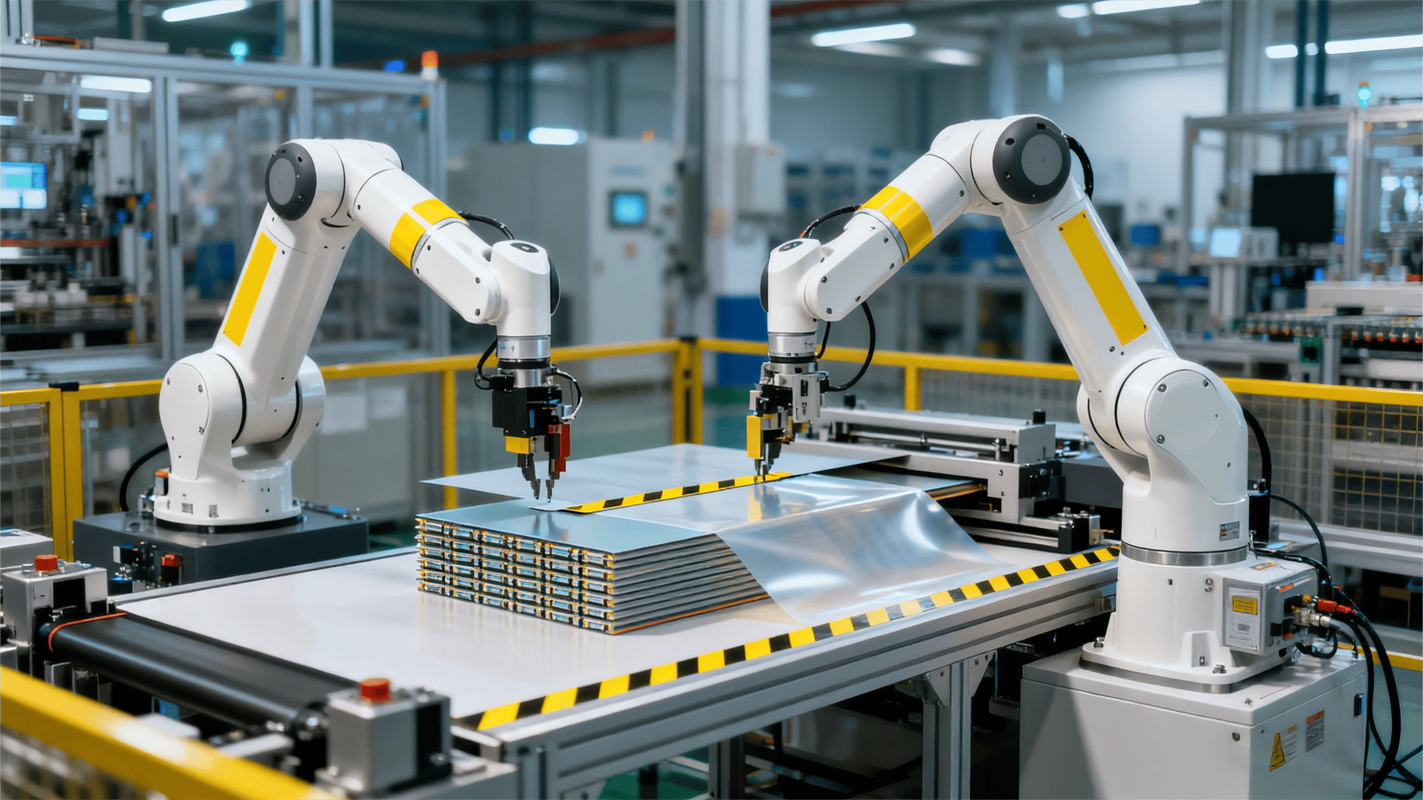
冷轧轧制线辊缝监测传感器安装示意图
问:我们厂的轧制线是半自动化的,没有开放控制接口,也能加动态补偿吗?
答:完全可以。现在很多做工业改造的厂商都做了模块化的独立改造包,不需要改原有的控制系统,外接一套独立的执行机构就能实现自动微调,成本只有换线的十分之一不到,对于中小厂来说太友好了。
不过话说回来,动态补偿也不是万能的,基础的轧辊磨加工精度得够,要是轧辊本身的圆度误差就超了,再好的补偿也救不了。❗
2024年轧制领域值得关注的三个新方向
💡 第一个,形状记忆合金复合轧辊
这个最近一年在高精度硅钢、铝箔轧制领域用的越来越多,轧辊外层的形状记忆合金能在一定范围内自动补偿温度变形,比传统铸钢轧辊的公差稳定性高40%,使用寿命还长30%,虽然单辊价格贵一点,算上全生命周期成本反而更划算。
✅ 第二个,数字孪生轧制预模拟
放在十年前,开发一款新的轧制产品,要反复试轧十几次,浪费几十吨原料不说,还耽误工期。现在用数字孪生模型,提前把原料参数、轧制温度、张力、辊缝这些参数输入进去,直接模拟出整个轧制过程的变形和公差分布,试轧次数能减少一半以上,研发成本直接砍半。
💚 第三个,低温绿色轧制技术
双碳目标下,现在越来越多轧厂在上低温轧制改造,通过优化轧制乳化液配方和轧制力分配,把开轧温度降个几十度,能降低15%左右的加热能耗,还能细化产品的晶粒,改善力学性能,属于一举两得的改造,投入不算大,一两年就能收回成本。
说实话,我见过不少老一辈的轧制工程师,总说「我们原来都是这么干的,新技术都是花架子」,我其实挺不认同的。老师傅的经验是宝贝,但新技术能把经验固化成稳定的工艺,能帮你接原来接不了的高端订单,为什么要拒绝呢?
轧制这个活,说穿了就是和变形较劲,差一丝,就是不合格品和优质品的区别,就是拿得到订单和拿不到订单的区别。别躺着吃老本,多看看新东西,总能淘到真金。
为什么说现代轧制的核心痛点早已不是「轧得动」,而是「轧得准」
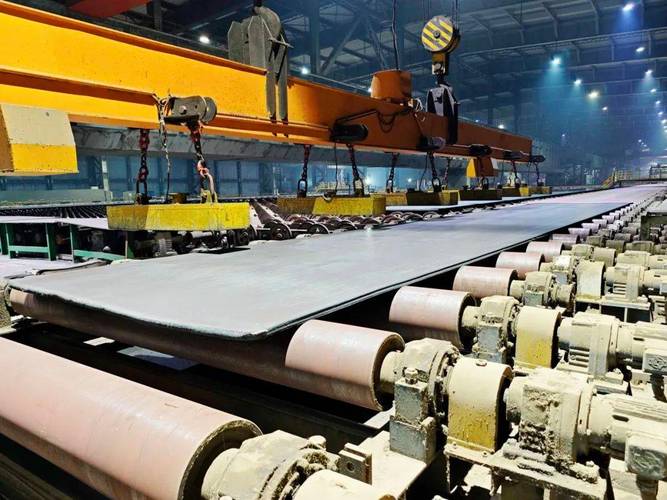
放在二十年前,国内轧厂拼的是产能,能把钢坯、铝锭轧成合格的板材卷材就能交差,下游客户也没那么高要求。现在不一样了,新能源汽车的电池壳、光伏电站用的无取向硅钢片、消费电子的屏蔽罩,哪个不是要微米级的尺寸公差? 举个真实例子,去年对接过一家做动力电池铝壳的客户,原来用的某厂轧出来的铝板,公差波动到0.05mm,冲压的时候每十片就出一片废品,换了高精度轧制的铝板之后,废品率直接降到0.3%以下,一年省出几百万的成本。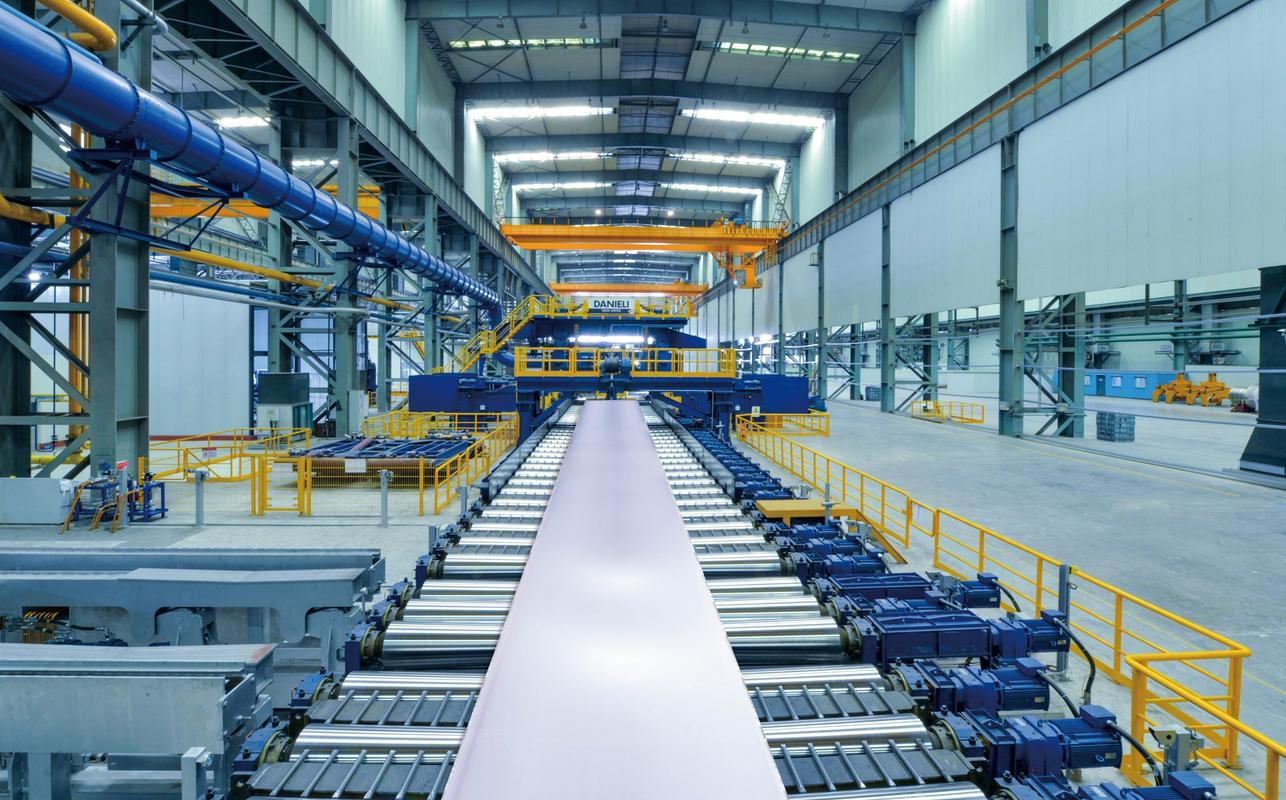 现代热轧生产线铝板轧制现场
问:中小轧钢厂换不起几个亿的新轧制线,就做不了高精度订单吗?
答:哪能啊!说实话我去年去过山东一家民营轧铝厂,总共就两条投产快十五年的四辊轧制线,花了不到两百万加装了实时辊缝监测和磨损补偿模块,直接把公差从原来的±0.1mm稳到了±0.03mm以内,顺利拿到了新能源供应商资质,利润翻了一倍还多。不是只有全新的千亿产线才能出好活,关键是思路要转过来。
被九成老操作工忽略的轧制核心:辊系变形的动态补偿
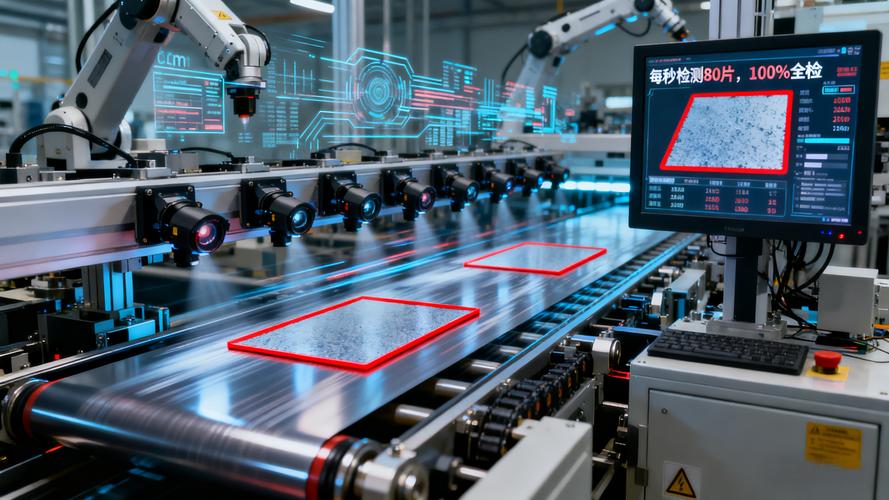
我见过太多调机师傅,干了十几年,还是只会开机前把辊缝校准好,轧起来就不管了。他们忘了最关键的一点:轧辊连续轧制几十吨料之后,会摩擦生热膨胀,还会不断磨损,实际辊缝早就比你开机前调的数值跑了好几个丝了。 以前全靠老师傅经验,隔半小时停机测一次,手动调一次,赶上订单量大连轴转的时候,根本顾不过来,公差波动大太正常。对吧? 现在最新的实践是什么?用压力传感器加视觉监测,实时计算轧辊的温度变形和磨损量,自动微调压下机构,全程不用人工干预,精度一下子就上去了。哪怕是原来的老线,改造成本也远没有你想的那么高。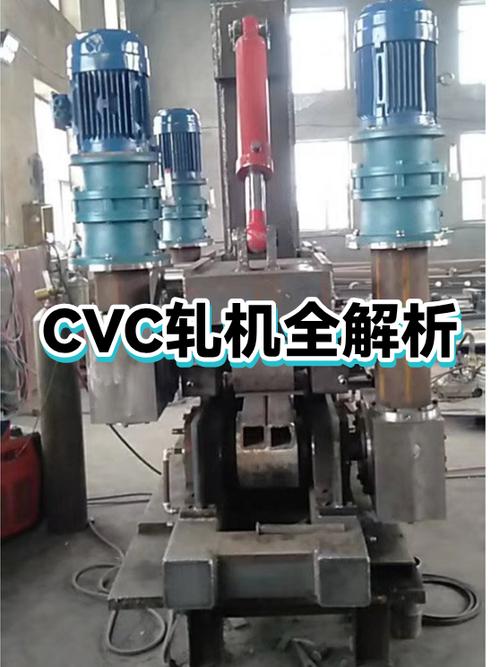 冷轧轧制线辊缝监测传感器安装示意图
问:我们厂的轧制线是半自动化的,没有开放控制接口,也能加动态补偿吗?
答:完全可以。现在很多做工业改造的厂商都做了模块化的独立改造包,不需要改原有的控制系统,外接一套独立的执行机构就能实现自动微调,成本只有换线的十分之一不到,对于中小厂来说太友好了。
不过话说回来,动态补偿也不是万能的,基础的轧辊磨加工精度得够,要是轧辊本身的圆度误差就超了,再好的补偿也救不了。❗
2024年轧制领域值得关注的三个新方向
 2024年轧制领域值得关注的三个新方向
💡 第一个,形状记忆合金复合轧辊
这个最近一年在高精度硅钢、铝箔轧制领域用的越来越多,轧辊外层的形状记忆合金能在一定范围内自动补偿温度变形,比传统铸钢轧辊的公差稳定性高40%,使用寿命还长30%,虽然单辊价格贵一点,算上全生命周期成本反而更划算。
✅ 第二个,数字孪生轧制预模拟
放在十年前,开发一款新的轧制产品,要反复试轧十几次,浪费几十吨原料不说,还耽误工期。现在用数字孪生模型,提前把原料参数、轧制温度、张力、辊缝这些参数输入进去,直接模拟出整个轧制过程的变形和公差分布,试轧次数能减少一半以上,研发成本直接砍半。
💚 第三个,低温绿色轧制技术
双碳目标下,现在越来越多轧厂在上低温轧制改造,通过优化轧制乳化液配方和轧制力分配,把开轧温度降个几十度,能降低15%左右的加热能耗,还能细化产品的晶粒,改善力学性能,属于一举两得的改造,投入不算大,一两年就能收回成本。
说实话,我见过不少老一辈的轧制工程师,总说「我们原来都是这么干的,新技术都是花架子」,我其实挺不认同的。老师傅的经验是宝贝,但新技术能把经验固化成稳定的工艺,能帮你接原来接不了的高端订单,为什么要拒绝呢?
轧制这个活,说穿了就是和变形较劲,差一丝,就是不合格品和优质品的区别,就是拿得到订单和拿不到订单的区别。别躺着吃老本,多看看新东西,总能淘到真金。