电动汽车三电制造的隐形痛点:为什么很多新厂产能拉不满?
上个月跑了长三角三家新建的电动汽车三电装配厂,有两家调试快半年,良率始终卡在92%上不去。
标的年产15GWh,实际只能开六成。
老板蹲在车间门口抽烟,说钱投了十几个亿,扔那儿赚不到钱,急得掉头发。
 电动汽车电池pack装配线公差累计示意图
问:现在不是都有AI视觉校准吗?解决不了这个问题?
答:AI视觉能测,但大多数厂把校准点放在最终工位,前面已经攒了一堆误差,最后再调根本调不回来。更何况,很多厂用的AI校准模型是通用版,根本没匹配自己工厂的环境数据。南方梅雨季,铝合金型材放半天就能胀两三个丝,模型参数没更,出来的活能对才怪。
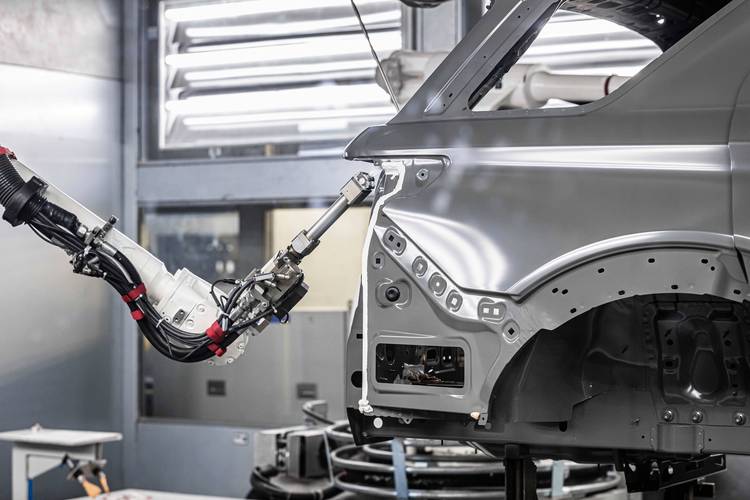
电动汽车扁线电机定子插线工序生产实拍
2024年已经验证的量产解法,真不是只能砸钱建新线
这两年大家都疯了似的投新线,其实很多老线改改,就能提不少产能良率,花不了多少钱。
我见过常州一家电池PACK厂,原来良率91%,改了一个逐工位在线公差补偿的方案,就是每个模组装配工位加一个微型测头,装一块测一块,自动调整下一个工位的定位基准,把累计公差锁死在0.2mm以内。改完之后良率直接涨到97.5%,产能一下提了两成。整个改造成本才占原线体投入的8%,不到半年就回本了。
💡 给零部件厂提个醒:
扁线电机这边,也有低成本解法:预弯后补绝缘。就是扁线先弯成型,专门给拐角补涂一遍绝缘,成本只增加5%左右,良率能涨10个点。现在已经有两家头部新势力在全线上推这个工艺了。
❗ 别踩坑:
别迷信全进口整线。我见过花三倍价格买的德国整线,因为没适配国产铝材的公差波动,良率还不如国内集成商攒的线高。
✅ 目前三个已经跑过量产验证的优化方向,记一下:
1. 逐工位在线公差补偿,解决PACK装配良率问题
2. 预弯后补绝缘,解决扁线定子绝缘破损问题
3. 温变自适应校准,解决不同季节型材胀缩带来的精度问题
这些都不是实验室里的概念,都是真金白银跑出来的经验。
不过话说回来,现在整个电动汽车行业都在卷价格,很多企业把成本卡得死死的,连工艺优化的小钱都不想花,就想着靠规模压成本。可你良率上不去,规模越大,亏得越多,这个道理怎么就很多人想不明白呢?
今年下半年我还要跑珠三角的几家新线,看看还有什么新的工艺实践。说实话,现在行业增速放缓,挤泡沫的时候到了,那些愿意沉下心抠制造细节的企业,才能熬到最后,赚到真钱。对吧?
为什么都是一流设备,拼起来就是不对
现在新玩家建线,出手都阔绰。德国进口激光焊接,日本原装点胶机,视觉检测用的都是行业顶流的配置。凑起来一套线,价格比国内集成商攒的贵一倍还多。 可就是出活不行。 核心问题出在公差匹配。大多数厂只盯着单台设备的精度,忘了算累计误差。电池PACK要串十几块模组,每块模组的壳体公差是0.1mm,拼到一起,累计公差能跑到0.5mm以上。最后压顶盖的时候,稍微歪一点,就是漏液,直接报废。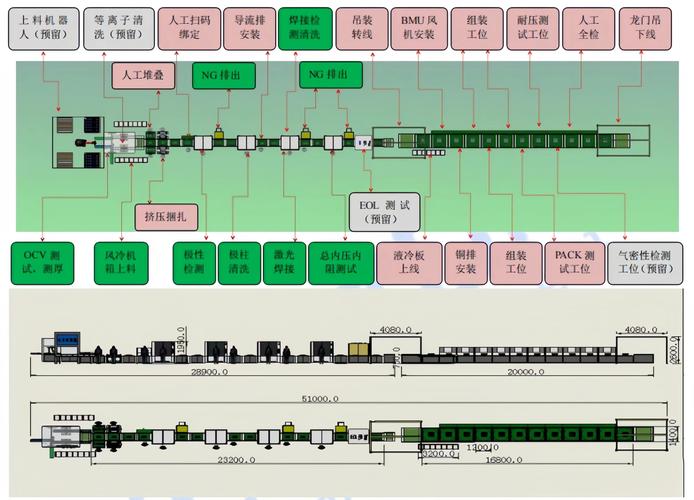 电动汽车电池pack装配线公差累计示意图
问:现在不是都有AI视觉校准吗?解决不了这个问题?
答:AI视觉能测,但大多数厂把校准点放在最终工位,前面已经攒了一堆误差,最后再调根本调不回来。更何况,很多厂用的AI校准模型是通用版,根本没匹配自己工厂的环境数据。南方梅雨季,铝合金型材放半天就能胀两三个丝,模型参数没更,出来的活能对才怪。
电动汽车扁线电机的卡脖子细节,没人说的真话
现在几乎所有新出的车型都换扁线电机,效率高,功率密度大,是真香。可很多人不知道,国内扁线电机的量产良率,平均比国外低8-10个百分点。 我上个月在浙江一家电机厂,看到车间角落堆了半仓库报废的定子,全是插线的时候戳破了匝间绝缘。 说实话,真不是设备不行,也不是缺芯片。就是没人在意的小细节卡了脖子。 扁线插线,拐角处的绝缘漆是最薄的,大多数铜线厂的通用产品,拐角绝缘厚度比直线段薄30%以上,插线的时候一挤一蹭,绝缘就破了。 问:那为什么不换进口的绝缘扁线?进口的不是做得好吗? 答:进口铜线比国产贵30%还多。现在整车价格战打这么凶,车企给电机厂的定价压了又压,你换进口线,每台电机直接亏小几百,卖得多亏得多,谁扛得住? 现在国内材料厂已经在攻关超薄高强度绝缘漆了,去年下半年有两家头部材料厂出了试样,用在量产线上,良率能提到96%,就是产能还没起来,目前只能供头部几家,中小厂还拿不到货。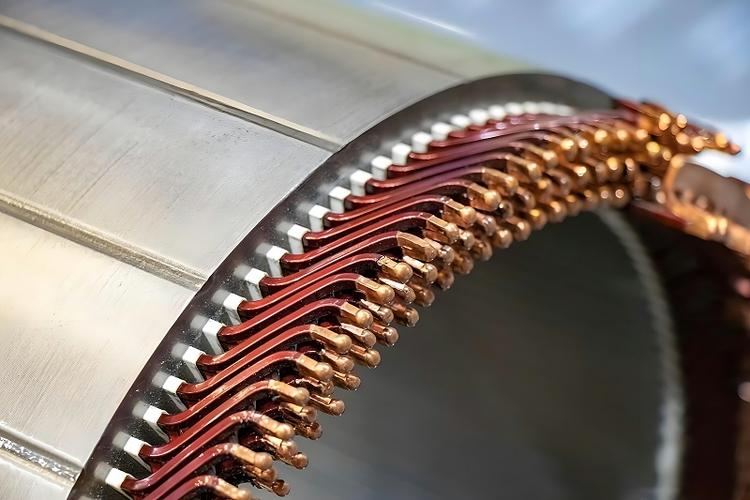 电动汽车扁线电机定子插线工序生产实拍
2024年已经验证的量产解法,真不是只能砸钱建新线
 2024年已经验证的量产解法,真不是只能砸钱建新线
这两年大家都疯了似的投新线,其实很多老线改改,就能提不少产能良率,花不了多少钱。
我见过常州一家电池PACK厂,原来良率91%,改了一个逐工位在线公差补偿的方案,就是每个模组装配工位加一个微型测头,装一块测一块,自动调整下一个工位的定位基准,把累计公差锁死在0.2mm以内。改完之后良率直接涨到97.5%,产能一下提了两成。整个改造成本才占原线体投入的8%,不到半年就回本了。
💡 给零部件厂提个醒:
扁线电机这边,也有低成本解法:预弯后补绝缘。就是扁线先弯成型,专门给拐角补涂一遍绝缘,成本只增加5%左右,良率能涨10个点。现在已经有两家头部新势力在全线上推这个工艺了。
❗ 别踩坑:
别迷信全进口整线。我见过花三倍价格买的德国整线,因为没适配国产铝材的公差波动,良率还不如国内集成商攒的线高。
✅ 目前三个已经跑过量产验证的优化方向,记一下:
1. 逐工位在线公差补偿,解决PACK装配良率问题
2. 预弯后补绝缘,解决扁线定子绝缘破损问题
3. 温变自适应校准,解决不同季节型材胀缩带来的精度问题
这些都不是实验室里的概念,都是真金白银跑出来的经验。
不过话说回来,现在整个电动汽车行业都在卷价格,很多企业把成本卡得死死的,连工艺优化的小钱都不想花,就想着靠规模压成本。可你良率上不去,规模越大,亏得越多,这个道理怎么就很多人想不明白呢?
今年下半年我还要跑珠三角的几家新线,看看还有什么新的工艺实践。说实话,现在行业增速放缓,挤泡沫的时候到了,那些愿意沉下心抠制造细节的企业,才能熬到最后,赚到真钱。对吧?