轧制工艺里的那些魔鬼细节:从辊缝到温度,一次说透
说实话,干轧制这行十几年,最怕的不是设备突然停机,而是那种“感觉一切正常”的错觉。你以为温度到了、辊缝对了,结果一片带钢出来,直接判废。我到现在还记得第一次处理边裂时的狼狈——当时师傅一句话点醒我:“你光看仪表,没看火色。”
轧制这玩意,理论是实践的一半,剩下的一半全在细节。今天咱们不聊教科书上的那种完美曲线,就说说现场那些磨人的小事和怎么破局。先说温度。
温度:第一只拦路虎
热轧也好,冷轧也罢,温度都是压在头上的大山。热轧时,如果加热温度太高,氧化铁皮会厚得像层死皮,轧一遍掉一堆渣,压都压不干净;温度太低呢,又直接挑战轧机的能力极限——变形抗力飙升,甚至干断轧辊。我记得有一回,某个牌号的钢种因为加热时间短了十分钟,结果整批料都出现了网裂,废了三百多吨,真的肉疼。
控温不是看表那么简单。你得盯着炉内气氛,看火色微变,还要注意待轧时间。说实话,经验老道的师傅能目测预报温度偏差在±10℃以内,这比什么红外仪都靠谱。但咱们现在讲究数据化,所以❗一定要把仪控系统校准落到实处。不然,一屋子的传感器都告诉你“一切正常”,结果出来就是废品。
还有,温度分布比平均温度更重要。断面温差大了,板形和凸度根本没法控制。我们在现场经常要做的一个动作是“翻钢”,就是为了让上下表面均匀受热。可有人嫌麻烦,省了这一步,后边轧制力波动得你怀疑人生。
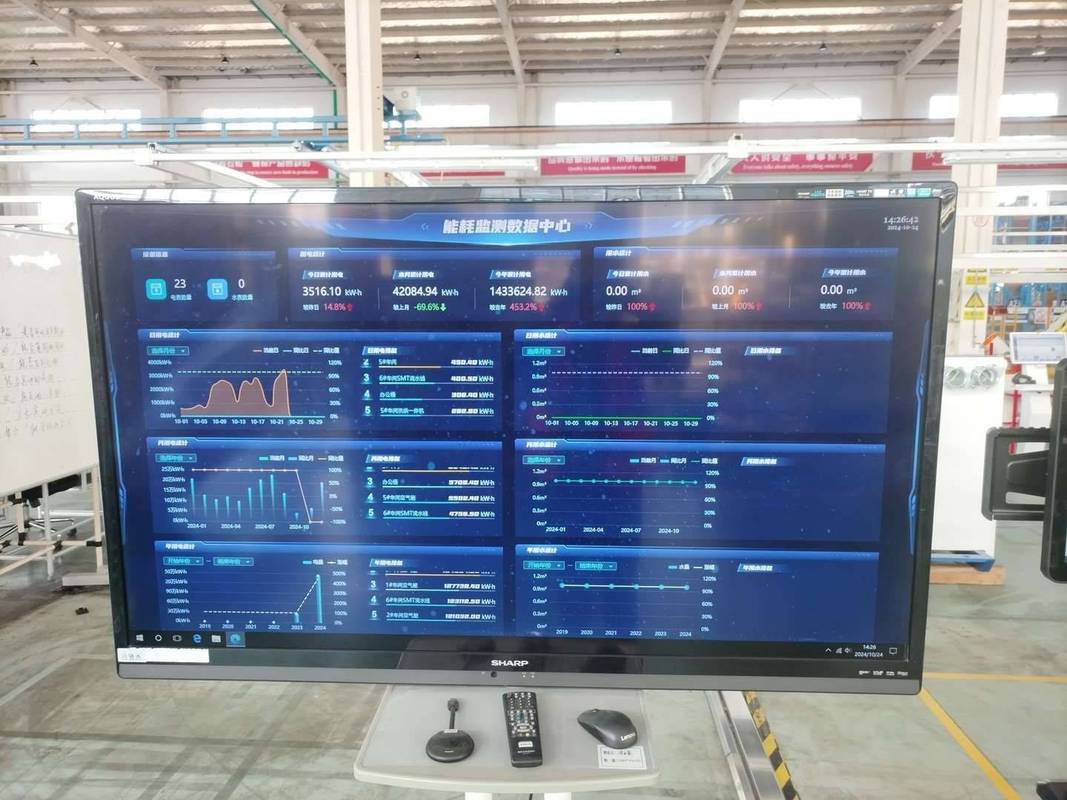
 热轧板坯加热炉内温度控制操作画面
这里有个常见问题,被问到烂了:
问:热轧时为什么会出现翘头或叩头?
答:多半是上下表面温差大,导致上下层变形不均。调整加热制度,让上下表面温度差控制在30℃以内,同时调整下辊速度,能明显改善。还有一点,压下量别一股脑拉满,头尾要适当轻压。
辊缝与张力:轧机的灵魂
 辊缝与张力:轧机的灵魂
温度讲完,就得聊辊缝。你设了压下量,但实际辊缝会随着轧制力变化而热胀冷缩。AGC系统就是干这个的,但有时候你发现它反馈迟钝,或者位移传感器漂移,那就得靠手动干预。我曾经遇到一个毛刺问题,查了半天,结果是弯辊电流偏了5%,你说邪门不邪门。
冷轧的张力控制更是玄学。张力太大,带钢被拉薄甚至断带;太小又出浪形。你说那些数学模型算得头头是道,可到了现场,油膜、乳化液、辊面磨损,哪个不在捣乱?所以,思路得活,参数必须动态调整。我自己有个习惯:每次换辊后,用塞尺实际测一下辊缝,别全信传感器,这能省掉很多半夜爬起来的烦恼。
再补充一点,要是你发现轧制力曲线出现周期性的波动,先别急着改参数,看看是不是轴承座磨损了。有次我们查了三天,最后换了个衬板,数据立刻干净了。
💡这里插个提示:
问:冷轧时带钢表面出现黑斑,怎么查?
答:先看乳化液系统是不是有泄漏,再看辊面是否粘了积碳,还有检查压缩空气吹扫是否对准。八成跑不掉这三样。记得用干净的白布擦一下辊面,看看黑斑是不是能擦掉,能擦掉就是异物污染。
表面缺陷与现场那些破事
最后谈谈缺陷。麻点、氧化铁皮压入、边裂、水渍……每一道都是“送命题”。我见过最头疼的是边裂,一查原因,是粗轧出来的边缘温度低了五十度,结果塑性不够,硬生生拉裂了。你说怪谁?怪你没想到侧压量太大。后来我们调整了立辊压下分配,边裂率直接降了一半,所以说,现场分析必须细。
 轧制带钢边裂缺陷现场照片
有个比边裂更气人的——设备振纹。轧到高速时,整个机座都在抖,出来的板面一道白一道黑,跟斑马似的。这种时候,先别加力,赶紧降速检查轴承和齿轮间隙。反正我总结,轧制的问题,七成在温度,两成在辊系,一成在你敢不敢拍板停机。真的,停一次机损失几条辊子,但总比出一堆废品强。
说到氧化铁皮压入,这是热轧最常见的缺陷之一,它跟温度控制、除鳞工艺都有关系。问:如何预防氧化铁皮压入?答:关键在除鳞。得保证高压水压力在16-20MPa,喷嘴角度别被堵;另外,加热温度别太高,避免产生难以去除的二次氧化皮。真的,除鳞这道工序,看着粗,其实作用被严重低估了。
还有,精轧前的高压水除鳞要特别注意,水嘴一堵,下表面肯定出问题。我们现在的做法是,每两小时检查一次水嘴,用铅丝通一通,比什么都管用。
控轧控冷:给你的钢换种性格
 控轧控冷:给你的钢换种性格
说到最新实践,不得不提控轧控冷。说白了,就是通过控制加热、轧制和冷却的温度和时间,把钢材的微观组织给“调教”成你想要的形态。这玩意一开始让人摸不着头脑,但用好了,强度能上一个台阶,而且省合金元素。热力模拟试验机帮了大忙。我们当时开发一个新牌号,先在实验室里把变形工艺跑一遍,找到最佳的变形温度和冷却速度。结果上产线时,几乎一次成功,这就是数据的力量。
当然,控轧控冷不是纯理论。比如冷却集管的水量分配,开几个关几个,直接影响冷却速度和板形。有时候你看到带钢在冷床上面扭成麻花,那就是冷却不均的事。所以,调水泵参数的时候,最好一个人去现场看,一个人在中控调,两个人用对讲机喊,吵几次就明白了。
✅这里分享一个经验:终轧温度控制在800-850℃,然后快速冷却到650℃左右,能得到细晶强化效果,前提是你的设备反应够快。
好了,今天就唠到这儿。轧制的坑,咱们边干边填。希望你看完能对自己的产线多留个心眼,别只盯着屏幕。毕竟,屏幕上的是数字,现场才是真相。