连铸:一炉钢水从液态到板坯,中间这几个坎你必须心里有数
先泼盆冷水:连铸不是“浇进去拉出来”这么简单
凌晨三点,大包回转台一转,中包车就位,塞棒一开——那一刻,干过连铸的人都知道,心跳会快半拍。
钢水温度高个十度,结晶器液面再晃一下,后面这炉钢可能就废了。我见过太多。
连铸的流程其实不复杂,无非就是钢包 → 中间包 → 结晶器 → 二冷区 → 拉矫 → 切割。每个环节单拿出来都不算高深。可问题在于,这些环节是串在一起的,
任何一个参数的抖动都会被下游放大。
说句不好听的,连铸这个东西,表面上是在浇钢,实际上是在控温、控流、控振动、控冷却。四个“控”字,哪个松了手,铸坯质量就跟你翻脸。

板坯连铸机生产线全景实拍
结晶器那一哆嗦,才是整条线的命门
我干这行十几年,最怕听到的就是“结晶器没事,振动参数照旧”。
真的没事吗?
结晶器是钢水凝固的第一站。铜板内壁、水缝宽度、振动机构的偏心距——这几个数字决定初生坯壳长什么样。坯壳一旦长了裂纹,后面二冷区怎么补救都是事倍功半。
**振动参数是绕不过去的坎。** 振幅、频率、负滑脱率,这三者的匹配关系,不同断面、不同拉速、不同钢种,给出来的最佳值都不一样。有人喜欢照搬手册,我只能说,手册上的数据是别人家的炉子跑出来的。
保护渣也值得单说。这东西看着不起眼,一袋几十公斤,但它在结晶器里干的是润滑、传热、吸收夹杂三份活。渣子选错了,或者加渣时机不对,液渣层厚度一波动,铸坯表面横裂纹说来就来。
还有一个容易被忽视的点——液面控制。结晶器液面波动超过 ±3mm,卷渣的风险就会明显上升。有些厂为了省事,塞棒和拉速的联动调得很糙,短期内看不出来,时间一长,夹杂物超标、探伤不合格,全找上门。
二冷区:最像“黑箱”的那一段
结晶器出来,坯壳厚度不过十几毫米,芯部还是钢水。进到二冷区,喷淋水一浇,坯壳继续长厚。
问题来了。
二冷区的喷嘴,是连铸车间最容易出毛病的地方之一。水质差、维护不到位,喷嘴堵塞、偏斜、雾化不良——这些看着是小事,反映到铸坯上就是回温、鼓肚、甚至内裂。
二冷的比水量分配,不是平均主义。 各个冷却段的水量要根据凝固传热模型来配,尤其是凝固末端那一小段,水量给多了,表面温度掉太快,矫直的时候角部横裂就来了;给少了,坯壳薄,拉漏风险直接拉满。
连铸二冷区气雾喷嘴喷淋冷却现场
现在不少厂子上了动态配水,根据拉速和钢种实时调整二冷水量。这个东西确实有用,前提是模型得靠谱,测温得准。测温不准,动态配水就是瞎配。
问:连铸坯切割之后,为什么有的要堆冷,有的直接热送?
答:这个要看钢种和后续工艺。像普碳钢、低合金钢,很多厂现在都走热送热装,铸坯切完直接进加热炉,省煤气、省时间,节奏对得上效益就出来了。但有些钢种不行——比如含铌、钒、钛的微合金钢,或者高碳钢,热送之后容易出表面裂纹,冷却路径不好控制。还有一些厂子轧制和连铸节奏根本对不上,钢坯只能先落地堆冷。说白了,热送是个“节奏活”,连铸和轧钢两头都得跟得上,不然就是白折腾。
铸坯的“家族病史”:缺陷这东西是会遗传的
连铸坯的缺陷,大致分三类:表面缺陷、内部缺陷、形状缺陷。听着挺工整,实际上一线遇到的往往是一锅乱炖。
表面横裂纹和角裂,多半跟结晶器振动、保护渣、二冷制度脱不了干系。纵裂纹更麻烦,往往指向结晶器铜板磨损、水缝堵塞、或者钢水成分的问题。至于中心偏析和中心疏松,那是凝固末端的事——轻压下参数没调好,或者末端电磁搅拌没开到位,都能让碳偏析指数飙上去。
最不愿提的就是漏钢。❗漏钢一响,损失是实打实的:结晶器铜板可能报废,扇形段得检查,产量损失以炉计算。粘结漏钢、卷渣漏钢、裂纹漏钢……每一种的成因都不一样,但绝大多数都提前有征兆。问题是,征兆出来了,操作工有没有那个经验和意识去处理,那就是另一回事了。
再说个实操问题:小方坯的振痕,真的能调没吗?
问:小方坯连铸机铸坯表面的振痕很深,换了保护渣也没用,到底该从哪儿下手?
答:振痕这东西,本质上是结晶器振动时弯月面凝固形成的。想彻底消除不现实,但可以调浅。优先看的顺序我一般建议这么排:第一,振动参数——振幅是不是偏大了,负滑脱率是不是不合适;第二,保护渣——黏度和熔点对不对,液渣层厚度够不够;第三,结晶器液面控制精度,波动大的话振痕肯定不均匀。还有一个很多人忽略的点,结晶器冷却强度是不是过强了,冷却太猛,弯月面凝固提前,振痕自然深。别一上来就换渣,渣不背这个锅。
高效连铸这条路,走到今天其实挺有意思
早年间大家追的是拉速。拉速越高,产量越高,简单粗暴。
现在不这么玩了。
**恒拉速**成了很多钢厂追求的目标。为什么?因为拉速一波动,结晶器液面波动、二冷回温、凝固末端位置全都跟着动,质量稳定性无从谈起。中间包温度控制、水口结瘤、钢水可浇性——这些环节都得跟上,恒拉速才不是一句空话。
电磁搅拌也是个老话题了。结晶器电磁搅拌、末端电磁搅拌,对改善中心偏析和等轴晶率确实有效果。但设备投资和运行成本摆在那,用不用、怎么用,得算账。有些厂子装了却经常不开,这就很尴尬了。
连铸结晶器电磁搅拌装置剖面示意图
薄板坯连铸连轧、薄带铸轧这类近终形技术,这些年也在往前推。省掉了粗轧,流程短、能耗低,但产品大纲受限,对钢种和表面质量的要求也挑剔。适不适合,得看厂子的产品定位。
还有智能化。结晶器专家系统、漏钢预报模型、数字孪生——这些词现在很热。有用吗?有用。但前提是数据采集得过关,传感器得靠得住。基础不牢,再花哨的算法也是摆设。
最后说句掏心窝的话
最后说句掏心窝的话
连铸这行,设备是骨架,工艺是血肉,但真正决定水平的,还是人。
同样的连铸机,不同的班组开,铸坯质量能差出两个档次来。浇钢工的手感、看液面的眼力、遇到异常时的判断——这些东西,模型替代不了。
新入行的朋友,别急着研究什么人工智能。先把结晶器振动参数、保护渣特性、二冷配水、拉速匹配这几件事搞明白。基本功扎实了,再谈其他。
 板坯连铸机生产线全景实拍
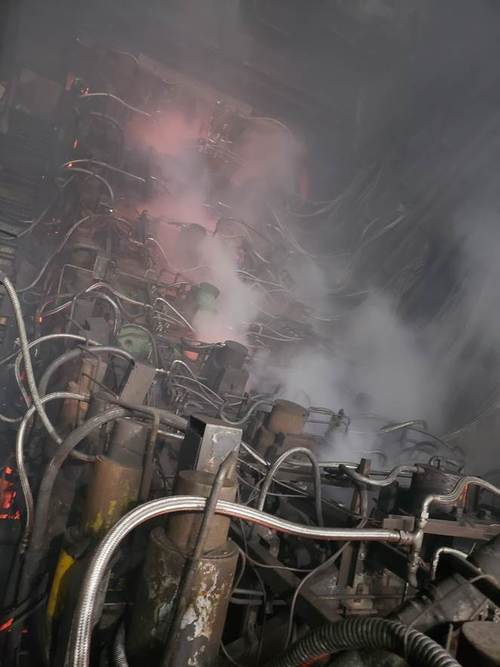 连铸二冷区气雾喷嘴喷淋冷却现场
现在不少厂子上了动态配水,根据拉速和钢种实时调整二冷水量。这个东西确实有用,前提是模型得靠谱,测温得准。测温不准,动态配水就是瞎配。
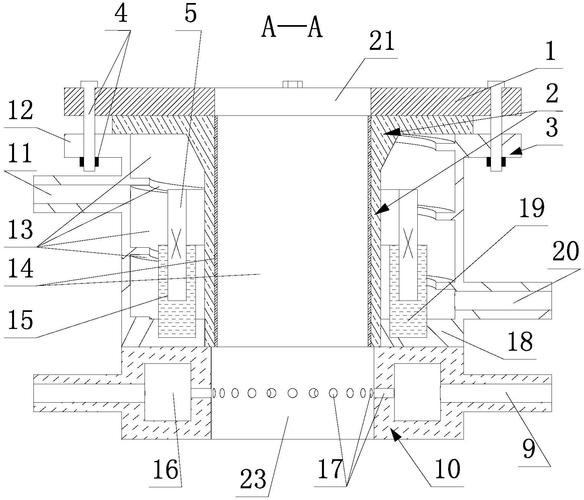 连铸结晶器电磁搅拌装置剖面示意图
薄板坯连铸连轧、薄带铸轧这类近终形技术,这些年也在往前推。省掉了粗轧,流程短、能耗低,但产品大纲受限,对钢种和表面质量的要求也挑剔。适不适合,得看厂子的产品定位。
还有智能化。结晶器专家系统、漏钢预报模型、数字孪生——这些词现在很热。有用吗?有用。但前提是数据采集得过关,传感器得靠得住。基础不牢,再花哨的算法也是摆设。
 最后说句掏心窝的话
连铸这行,设备是骨架,工艺是血肉,但真正决定水平的,还是人。
同样的连铸机,不同的班组开,铸坯质量能差出两个档次来。浇钢工的手感、看液面的眼力、遇到异常时的判断——这些东西,模型替代不了。
新入行的朋友,别急着研究什么人工智能。先把结晶器振动参数、保护渣特性、二冷配水、拉速匹配这几件事搞明白。基本功扎实了,再谈其他。