精炼:从一炉铁水到高端材料的硬核工艺真相
干了快二十年冶金,最怕别人问一句话——“你们这行是不是就是炼钢?”
每次听完都想叹气。炼钢只是把铁水里的碳往下压,真正让一块材料从“能用”变成“好用”的,是精炼。这个环节,才是整个流程里最烧钱、最折腾人、也最见功底的地方。
今天不扯虚的,就聊聊精炼到底在干什么、难在哪里、现场有哪些坑。
精炼到底“精”在哪?不光是去杂质那么简单
很多人以为精炼就是做减法——把硫、磷、氧、氢、氮往下拉。没错,这是基础任务。但远远不够。
打个比方。铁水像是一锅还没调味的毛坯汤,炼钢是第一次加盐,精炼才是真正把火候、调料、时间全卡到位的那个过程。你要控制成分窗口,要调整温度,要改变夹杂物的形态和分布,甚至要让某些残余元素停留在一个“刚刚好”的范围里——多一分不行,少一分也差意思。
拿轴承钢来说。氧含量得压到 10ppm 以下,夹杂物尺寸、类型、分布全都有硬性要求。靠转炉出钢那点操作根本做不到,必须上 LF 炉、RH 真空处理,一步一步来。
❗ 有个误区值得说:很多人觉得设备越贵精炼效果越好。不完全对。工艺路线和操作习惯,比设备本身重要得多。
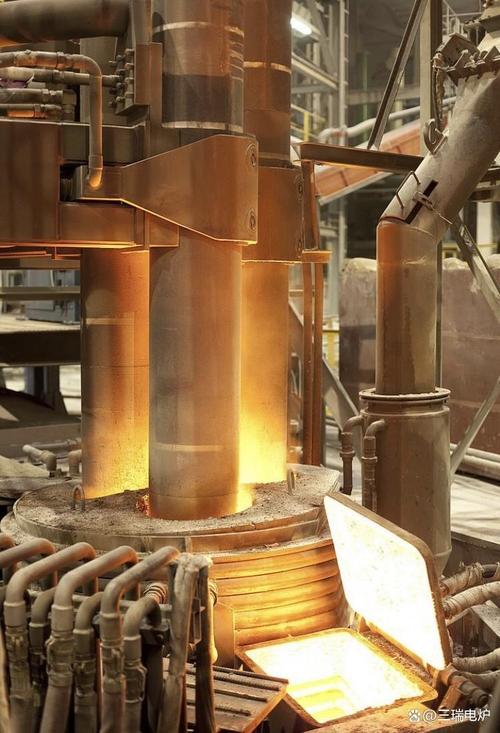 钢铁厂LF钢包精炼炉电极加热作业现场
现场有个老师傅跟我说过一句话:“精炼这活儿,三分靠设备,七分靠经验。”听着糙,理不糙。同样一套 RH 真空装置,不同班组操作,成品氧含量能差出 5 个 ppm。这 5 个 ppm,放到高端齿轮钢里,就是疲劳寿命差一大截的事。
几个关键工艺,别搞混了
常见的精炼手段,大致分这么几类:
1. LF 炉(钢包精炼炉)——电极加热配合造渣,主要干脱硫、成分微调、温度均匀化这些活。节奏相对好控制,是很多钢厂精炼环节的基本盘。
2. RH / VD 真空处理——降氧、脱氢、脱氮的核心装备。RH 适合大批量快速处理,VD 更偏重去气和去夹杂。别指望一台设备全能,各有各的适用场景。
3. 喂线、喷粉——用来做钙处理、夹杂物变性。说白了就是把夹杂物从“硬邦邦的棱角块”变成“软乎乎的小球”,后续轧制时不容易出问题。
4. 电磁搅拌——改善凝固组织,减轻偏析。连铸环节用得越来越多。
这些手段不是孤立使用的,得串起来。顺序错了、参数偏了,后面全白搭。
 炼钢厂RH真空精炼装置钢水循环脱气工艺流程
问答:现场最常被问到的两件事
问:精炼过程中,硫和磷到底谁更难脱?为什么很多钢厂对磷头疼?
答:从热力学角度看,脱硫在还原性气氛下更容易实现,LF 炉配合高碱度渣就能做得不错。脱磷则要求氧化性气氛,而且低温更有利——这就跟脱硫的条件互相打架了。所以转炉阶段要尽量把磷拿下,精炼环节再去补脱磷,成本高、效率低,不划算。很多厂子吃亏就吃在转炉终点控制不稳,把压力全甩给精炼,结果两头都不讨好。
问:真空处理时间越长,效果一定越好吗?
答:不是。真空脱气有个效率拐点。前 15 到 20 分钟,氢和氧下降很快;再往后,曲线就平了,甚至因为耐材侵蚀反而引入新的氧源。而且处理时间过长,温降也大,后面还得补加热,能耗哗哗往上走。关键是把真空度、环流量、处理时间三个参数匹配好,不是一味拉长时间。
精炼做到最后,拼的是细节管理
 精炼做到最后,拼的是细节管理
设备大家都能买。工艺方案也有成熟套路。但为什么同样做轴承钢,有的厂稳定在 6ppm,有的厂忽高忽低?
差在细节。
钢包周转时间够不够?透气砖状态好不好?渣料加入的节奏对不对?取样位置有没有代表性?——每一个环节单拎出来都不是大事,凑在一起就是系统性差距。
💡 有个经验分享:很多精炼异常,回头看都能追溯到钢包管理。红包、冷包、包衬侵蚀不均,这些问题不解决,后面怎么调工艺都是治标不治本。
还有一点,现在下游用户对材料一致性的要求越来越变态。不是看你最好那一炉能做到什么水平,而是看你一百炉、一千炉能不能稳在一个窄窗口里。这对精炼过程的自动化控制和数据追溯提出了很高的要求。
说实话,这两年走访了不少厂,上了二级过程控制系统的,精炼命中率确实明显提升。但系统是死的,操作是活的。数据采集不准,再好的模型也白搭。
精炼这个环节,说到底就是跟“不确定性”较劲。你永远在跟温度波动、成分偏差、耐材寿命、操作差异做斗争。做到极致,就是把每一个变量都摁住,让最终那炉钢水,老老实实落在你想要的坐标点上。
不容易。但这才是这行的门槛所在。