光伏组件产线的暗战:串焊机、层压机,还有那片越来越薄的硅片
车间里那股味道,和设备没关系,是钱的味道
第一次进光伏组件车间的人,大多会愣一下。无尘服、风淋室、黄光区。嗡嗡的设备声连成一片,机械臂把一片片一百五六十微米厚的电池片吸起来,翻转,放到焊台上。
很薄。薄到你会担心它碎。
但它就是不怎么碎。这才是现代光伏制造最牛的地方——不是效率又突破了零点几个百分点,而是把这么脆的东西,用每小时几千片的速度,稳定地焊起来、叠起来、压起来,还能保证二十五年不坏。
说实话,这活儿比想象中难太多了。
从一片电池到一块组件,中间隔着十几道坎
外行看光伏组件,就是玻璃夹着电池片。行吧,大概也没错。但真拆开看流程,每一步都在考验设备和工艺:
- 电池片分选——按效率、色差、外观分档,同一块组件里的片子必须尽量一致
- 串焊——把电池片用焊带连成串,这是良率的关键节点
- 叠层——玻璃、EVA、电池串、EVA、背板,一层层铺上去
- 层压——抽真空、加热、加压,把EVA熔融交联
- 削边、装框、打胶、装接线盒
- 固化、清洗、EL检测、IV测试、外观终检
看着顺理成章对吧?可真正跑过产线的人都懂,每一道工序都是良率的敌人。
串焊这一关尤其要命。焊带压下去,温度低了虚焊,EL图上就是一条条暗线;温度高了,碎片、过焊、焊带偏移全来了。早年人工串焊的时候,老师傅靠手感,靠经验。现在全自动红外焊接,参数照样得一遍遍调。
差个三五度?EL图上直接给你画花。
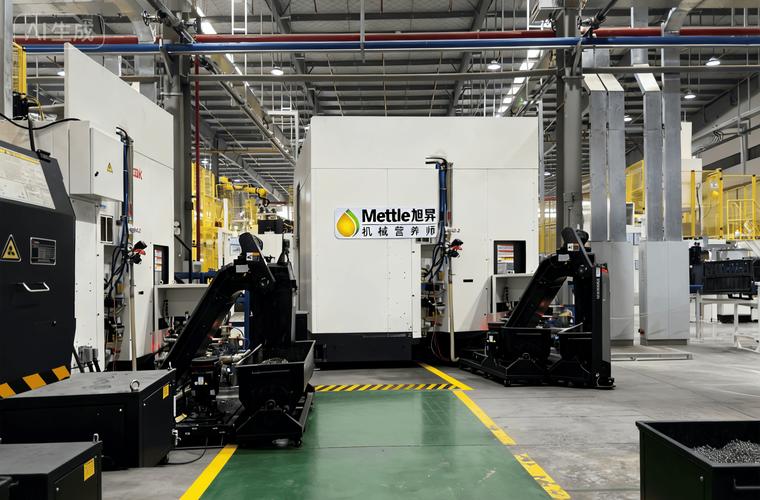
 光伏组件全自动串焊机产线实景
层压机,才是那个真正闷声吃良率的家伙
很多人聊光伏制造,盯着电池片效率。其实组件封装环节的坑一点不少。
层压机这个设备,看起来就是个大铁盒子。上下加热板,真空泵,硅胶板。但它真正干的事,是在一百四五十度的温度下,把EVA熔融、交联,同时保证电池片不位移、焊带不断、气泡不残留。
温度均匀性差2度,边缘的EVA交联度可能就不够。真空抽慢了,气泡封在里面,组件用个三五年就开始起泡脱层。压力给猛了,电池片隐裂——这种裂你还看不出来,EL检测才能发现。
所以现在主流层压机都在卷什么?温控精度、真空速率、加热板平面度、还有节拍。
说白了,就是要在更短的时间里,用更稳的参数,压出更好的交联度。
顺便说一句,双玻组件流行起来之后,层压工艺又难了一层。玻璃对玻璃,透气性差,EVA挥发物排不出去,气泡问题更敏感。不少厂子为这个专门换了层压参数,甚至调整了EVA配方。
问:现在的光伏产线自动化程度那么高,为什么还要那么多人工?
答:完全无人化,目前还不现实。分选、叠层、接线盒焊接这些环节自动化程度确实上来了,但外观终检、返修、异常处理,还是得靠人。
尤其是返修。一块组件几十片电池,如果EL检测发现某一片有问题,得把背板或玻璃局部处理,换掉那片电池,再重新封装。这种活儿机器干不了,全靠熟手。
还有个现实问题:光伏产线的设备换型很频繁。今天做182,明天做210,后天做异形版型。设备程序改起来是快,但实际跑起来总有一堆小问题,得靠现场工程师顶着。
所以别信那种“黑灯工厂”的宣传。能做到少人化,已经很了不起了。
设备选型,这钱省不得也乱不得
最近两年光伏行业过山车一样。前两年扩产扩得凶,设备厂商订单排到半年后。现在呢?产能过剩,很多厂子开始砍资本开支,设备招标的价格压得极低。
这就带来一个问题:低价中标的设备,后期隐性成本可能高得吓人。
串焊机的焊接精度、层压机的温控一致性、EL检测的分辨率——这些指标在验收时不一定都能测出来,但量产跑起来,差异立竿见影。
良率差一个点,一条线一年下来就是几百万的损失。真的。
所以有经验的厂子选设备,看的不只是价格。看的是:
- 设备厂商在同类产线上的实际运行数据
- 关键部件的品牌和寿命(比如焊头、加热板、硅胶板)
- 售后响应速度和备件库位置
- 软件系统的开放程度,能不能和MES对接
还有一条容易被忽略的——设备升级的兼容性。硅片尺寸从166到182再到210,组件版型从半片到三分片,设备能不能改?改起来贵不贵?这个必须在签合同前问清楚。
 光伏组件EL检测隐裂缺陷图谱
问:组件功率虚标到底是不是设备的问题?
答:不能全甩锅给设备,也不能全怪测试仪。功率标定的误差,可能来自好几个环节。
第一,电池片本身的分档就有波动。第二,串焊和层压过程中的隐裂、焊接电阻,会拉低输出。第三,IV测试仪本身的校准状态,也有影响。
行业里有个说法叫“功率正公差”,意思是标称功率会比实测略低一点,给客户一个安全边际。这个尺度怎么定,其实是厂家的策略问题。
但话说回来,如果一条线的良率波动很大,功率分布散得很开,那大概率是设备和工艺稳定性出了问题。这时候先查串焊温度曲线,再查层压参数,最后再看看测试仪的校准记录。
顺序别搞反。
薄片化,是趋势也是陷阱
 薄片化,是趋势也是陷阱
硅片越薄,硅料成本越低。这个账谁都会算。从180微米到160,再到现在的130甚至更薄,行业一直在推。
但薄片的代价是什么?碎片率上升。对串焊机的吸附、传输、焊接压力控制,要求直接上了一个台阶。
有些厂子为了降本,硬上薄片,结果碎片率从0.3%飙到1%以上,算下来根本没省钱。
❗ 这是个典型的“算小账亏大账”的案例。
所以薄片化的推进,一定是和设备能力、工艺水平匹配着来的。不能别人上130微米你也跟着上,得看自己的产线撑不撑得住。
最后聊点实际的
光伏制造这个行业,技术迭代快,设备更新快,竞争也残酷。但底层逻辑其实一直没变:谁的良率高、谁的每瓦成本低、谁的组件在户外能扛住二十五年,谁就能活下来。
设备只是工具。真正的功夫,在工艺参数的积累里,在现场工程师的经验里,在每一次异常处理后的复盘里。
💡 如果你正在做产线规划或者设备选型,建议多跑几家已经在量产的工厂,看看他们的实际运行数据。宣传册上的参数,和车间里的真实表现,中间可能差着一条街。
就这些。希望对你有用。