装配台上那些“算不清”的账:公差链、拧紧扭矩与自动化边界
装配车间里最容易出事的,往往不是那台几百万的加工中心。是那把扭矩扳手,是那张没人看的作业指导书,是设计图上那个“想当然”的配合间隙。我干了十几年工艺,见过太多“零件全合格、装配就报废”的案例,今天聊点不加滤镜的。
公差链:那个让装配工骂娘的东西
一个典型装配体,哪怕每个零件都卡在公差带正中间。堆叠起来的总偏差,照样能吃掉你的设计间隙。
简单估算一下:五个零件串联配合,单件 ±0.05mm,最坏情况总公差 ±0.25mm。换成统计法(RSS)算,实际预期大概 ±0.11mm。差了整整一倍多。
❗问题就在这。很多工厂的装配工艺文件里,压根没“公差链分析”这四个字。设计出完图,加工干完活,直接上装配台。装不进去?开始互相甩锅。设计骂加工超差,加工说设计不合理,装配在中间干瞪眼——反正我就是装不上,你们定。
这不叫工艺管理。这叫碰运气。
 机械装配公差链分析三维标注示意图
好用的工具不少。3DCS、VSA 这些专业公差分析软件当然强。但说实话,很多场景下 Excel 拉个表就能算清楚。关键是——你得有这根弦。没有这根弦,上什么软件都白搭。
问:装配间隙到底留多少才合适?
答:没有万能值,但有参考逻辑。滑动配合一般留 0.01–0.03mm 单边间隙,过盈配合要按材料弹性模量和压装力反算。核心原则就一条:先明确装配后要保证什么功能——相对运动?定位精度?还是密封?功能决定间隙,不是反过来。别拍脑袋定。
拧紧扭矩:多一度和少一度,差的是命
螺栓连接看着最简单。放上去,拧紧,完事。
真的吗?
扭矩控制分三层:扭矩法、扭矩-转角法、屈服点控制法。绝大多数产线用的是第一种——到扭矩就停。但摩擦系数一波动,实际预紧力偏差能干到 ±30%。
±30% 什么概念。你设计要 50kN 夹紧力,实际可能只有 35kN,或者飙到 65kN。前者意味着连接松动风险,后者可能直接把螺栓拉过屈服点。
所以高可靠性场景——发动机缸盖、风电法兰、航空结构件——必须上扭矩-转角法,或者直接测螺栓伸长量。多花的那点设备钱和时间成本,跟一次连接失效带来的损失比,根本不值一提。
 工业装配线螺栓自动拧紧机器人工作站实拍
💡顺便说一句。现在很多智能拧紧枪已经能记录每颗螺栓的完整拧紧曲线。这个数据别浪费——拿去做 SPC 分析,能提前发现丝锥磨损、螺纹攻牙不良这些上游问题。装配端其实是质量数据最富集的环节之一。可惜很多工厂拧完就扔,数据全躺在数据库里吃灰。
自动化装配:上不上,怎么上
 自动化装配:上不上,怎么上
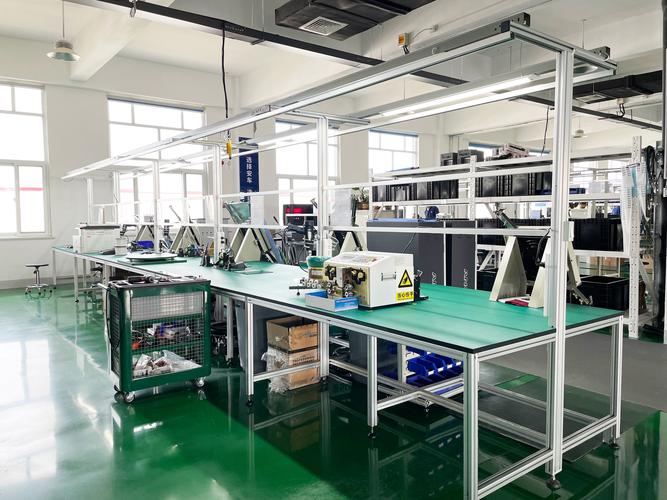
这两年“机器换人”喊得凶。但装配环节的自动化,跟机加工完全是两码事。机加工是确定性动作,轨迹、切削参数、节拍,算得清清楚楚。装配呢?找正、对孔、理线、卡扣——这些人类毫不费力的事,对机器人全是难题。
一个判断原则:如果装配工序里,操作动作能被完整分解成“取-放-压-拧”这类标准动作,而且产品型号相对稳定。自动化的投入产出比就很划算。
反过来。小批量多品种,或者涉及柔性线缆布线、密封圈安装这类“手感”要求极高的操作。现阶段还是人机协作更实际。协作机器人能帮上忙,但别指望它全自动。
问:装配作业指导书到底该写多细?
答:一个实用检验标准——新员工拿着这份文件,能不能独立完成操作且不产生质量偏差?能,就够细了。不能,缺什么补什么。常见缺失项包括:拧紧顺序(对角?螺旋?)、临时定位方式、防错确认节点。装配文件不是给审核员看的,是给手上有油的人看的。
说白了,装配这件事。核心就三个字:可控性。
每个配合面的间隙是否可知,每颗螺栓的预紧力是否可重复,每个操作步骤是否可验证。做到这三点,装配质量就稳了。做不到,再先进的设备也是摆设。
写在最后,其实不太想写这段
装配这个领域,挺有意思的。它卡在设计和制造的交界处。所有上游的误差、缺陷、妥协,最终都要在这道工序里兑现。设计可以画得很漂亮,加工可以吹得很精密,但装配台上装不上去,一切归零。
所以我现在越来越觉得,装配工艺工程师不该是最后才被拉进项目的人。恰恰相反——从设计阶段就该有装配工艺的人坐在桌边。这叫面向装配的设计(DFA)。喊了这么多年,真正做到的没几家。
时间不够,流程不允许,部门墙太厚。都是现实。
但至少,先把公差链算清楚。这个真的不难。
还有,别再让装配车间背锅了。✅