人工智能进车间之后:预测性维护、视觉质检和排产,到底谁先落地?
先泼一盆冷水。车间里真跑起来的人工智能,跟发布会PPT上那套,基本两码事。一个模型能写诗,不代表它扛得住焊装线的电磁干扰。可反过来,有些场景它又确实好使——好使得让人有点烦,因为老经验突然不够用了。
 数控机床主轴振动传感器安装现场图
我见过一个注塑厂,先盯液压泵。原来按季度换泵,换早了浪费,换晚了停机。后来用边缘盒子跑轻量模型,报警阈值不是固定值,而是随负载和油温浮动。三个月,非计划停机少了两成。✅ 注意,这个“两成”不是AI的魔法,是数据质量、维修流程、班组长响应一起凑出来的。
有个坑得说:模型漂移。设备大修、换轴承、改工艺,数据分布就变了。你如果没人管模型,它半年后就是瞎报。别问我怎么知道的。烦。
问:我们厂只有几台老机床,没传感器,人工智能是不是离我们很远?
答:不一定。先从电表、主轴负载、PLC里的电流数据扒。OPC UA或者Modbus能读多少读多少。没有高频振动,低频趋势也能做粗筛。先跑“异常提醒”,别一上来就闭环控制。老设备最怕的不是没AI,是数据采了没人看。
汽车焊装车间AI视觉质检工位特写
但别被供应商的准确率忽悠。99.5%听着漂亮,放到每分钟120件的产线上,漏一件可能就是客诉。所以实际部署要看召回率、过杀率、复判成本。质检员不是被换掉,而是从“盯每一件”变成“处理可疑件”。这活儿更累脑子,但价值高。
💡 有个小经验:先把缺陷定义吵清楚。什么叫“轻微划伤”?边界样本谁标?标错了,模型学歪。我们试过一个项目,光缺陷字典就改了四版。第四版才像人话。
2025—2026年一个明显变化:小样本学习和合成缺陷数据开始进入产线。以前要几千张坏品图,现在几百张也能起步。不过合成图不能瞎生成,得卡住物理成像逻辑。否则模型学的是渲染,不是金属反光。
工业机器人视觉引导焊接工作站照片
工艺参数优化也类似。注塑、焊接、热处理、CNC,参数窗口很窄。AI做贝叶斯优化或者代理模型,减少试错次数。可前提是数据闭环:改了什么参数、结果怎样、环境变量如何,都得记。很多厂连刀具寿命都没记全,这就很难搞。数字孪生也别神化,模型不准就是动画。
问:预算有限,先上视觉质检还是预测性维护?
答:看痛点。如果客诉和返工已经压不住,先上视觉质检,ROI通常更直接。如果关键设备一停就全线瘫,先做预测性维护。别同时铺开。工业AI项目死掉,十有八九是摊子太大,最后没人维护。
老PLC、老网络、老师傅,怎么接人工智能?
落地不是买模型,是接线、取数、清洗、标注、部署、监控。顺序错了就烧钱。一般这么干:
别把人工智能当神仙,先把它塞进振动频谱里
预测性维护被讲烂了。但真正有用的,往往不性感:电机、泵、风机、主轴,装振动传感器和电流互感器,采三轴加速度、温度、电流波形。然后呢?机器学习做异常检测,深度学习啃频谱图。别一上来就搞端到端大模型,数据量不够,先做特征工程更稳。 数控机床主轴振动传感器安装现场图
我见过一个注塑厂,先盯液压泵。原来按季度换泵,换早了浪费,换晚了停机。后来用边缘盒子跑轻量模型,报警阈值不是固定值,而是随负载和油温浮动。三个月,非计划停机少了两成。✅ 注意,这个“两成”不是AI的魔法,是数据质量、维修流程、班组长响应一起凑出来的。
有个坑得说:模型漂移。设备大修、换轴承、改工艺,数据分布就变了。你如果没人管模型,它半年后就是瞎报。别问我怎么知道的。烦。
问:我们厂只有几台老机床,没传感器,人工智能是不是离我们很远?
答:不一定。先从电表、主轴负载、PLC里的电流数据扒。OPC UA或者Modbus能读多少读多少。没有高频振动,低频趋势也能做粗筛。先跑“异常提醒”,别一上来就闭环控制。老设备最怕的不是没AI,是数据采了没人看。
质检灯箱下的机器视觉:省人只是副作用
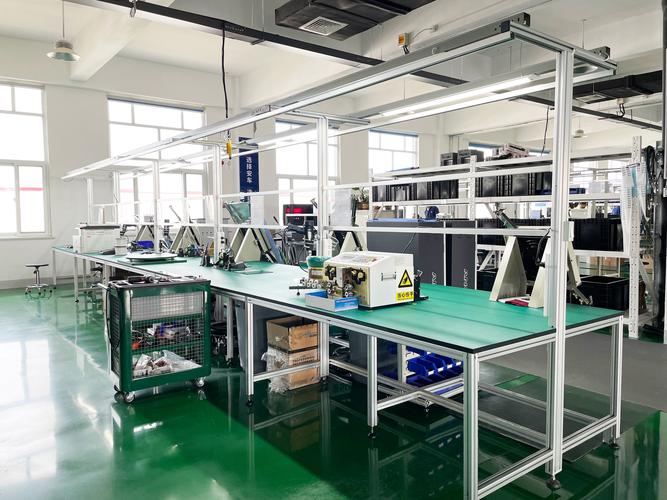
视觉质检是工业人工智能里最容易看见效果的。汽车焊装、3C结构件、锂电极片、纺织布面,都有人在干。高分辨率相机加光源,配深度学习缺陷检测,把划伤、漏焊、脏污、毛刺框出来。速度?产线节拍说了算,不是算法说了算。 汽车焊装车间AI视觉质检工位特写
但别被供应商的准确率忽悠。99.5%听着漂亮,放到每分钟120件的产线上,漏一件可能就是客诉。所以实际部署要看召回率、过杀率、复判成本。质检员不是被换掉,而是从“盯每一件”变成“处理可疑件”。这活儿更累脑子,但价值高。
💡 有个小经验:先把缺陷定义吵清楚。什么叫“轻微划伤”?边界样本谁标?标错了,模型学歪。我们试过一个项目,光缺陷字典就改了四版。第四版才像人话。
2025—2026年一个明显变化:小样本学习和合成缺陷数据开始进入产线。以前要几千张坏品图,现在几百张也能起步。不过合成图不能瞎生成,得卡住物理成像逻辑。否则模型学的是渲染,不是金属反光。
排产和工艺优化:人工智能算得比老师傅准吗?
这个问题容易打架。我的看法:单机参数,老师傅强。多约束排产,AI有优势。为什么?因为人脑记不住几百个订单、几十台设备、模具寿命、换型时间、交期优先级。强化学习、约束求解、遗传算法这些老东西,配上实时MES数据,能在几分钟里给出可行解。注意,是可行解,不是最优解。车间要的是能执行。 工业机器人视觉引导焊接工作站照片
工艺参数优化也类似。注塑、焊接、热处理、CNC,参数窗口很窄。AI做贝叶斯优化或者代理模型,减少试错次数。可前提是数据闭环:改了什么参数、结果怎样、环境变量如何,都得记。很多厂连刀具寿命都没记全,这就很难搞。数字孪生也别神化,模型不准就是动画。
问:预算有限,先上视觉质检还是预测性维护?
答:看痛点。如果客诉和返工已经压不住,先上视觉质检,ROI通常更直接。如果关键设备一停就全线瘫,先做预测性维护。别同时铺开。工业AI项目死掉,十有八九是摊子太大,最后没人维护。
老PLC、老网络、老师傅,怎么接人工智能?
 老PLC、老网络、老师傅,怎么接人工智能?
落地不是买模型,是接线、取数、清洗、标注、部署、监控。顺序错了就烧钱。一般这么干:
- 先定场景:只选一个可量化指标,比如停机时间、漏检率、能耗。别写“提升智能化水平”这种目标。没法定。
- 再摸数据:PLC、SCADA、MES、传感器、手工记录。能自动采的别靠抄。采样频率不够,后面补不了。
- 做小闭环:边缘计算盒子先跑推理,报警推给班组,人工确认。稳了再谈自动调参。
- 留人维护:模型要版本管理,数据要漂移监控。没有这个编制,项目就是一次性的。