噪声控制:从一台102分贝的冲压机说起,聊聊工厂降噪到底该怎么干
去年冬天,我去珠三角一家做五金冲压的厂子做现场诊断。车间中间那台老式开式冲床一开动,我站在三米开外,手里的声级计直接蹦到 102 dB(A)。陪同的车间主任凑到我耳边喊了句话,我一个字都没听清。他索性拉着我往外走,到走廊上才说:这批设备干了十几年了,工人早就习惯了。
习惯。这个词我听太多次了。可 GBZ 2.2 里写得很清楚,8 小时工作日、40 年工龄,噪声职业接触限值是 85 dB(A)。102 是什么概念?按等能量原则折算,允许暴露时间不到 10 分钟。工人们不是习惯了,是耳朵已经在悄悄还债。
不过话说回来,噪声控制这事,真不是买几块吸声棉往墙上一贴就完了。我见过太多厂,钱花了,动静还在。
先弄明白声音是怎么走到人耳朵里的
工程上有个很朴素的三段论:声源 → 传播路径 → 受体。所有降噪手段,无非是在这三段里挑一段下手。问题是,大多数人一上来就盯着声源,觉得把机器本身搞安静就万事大吉——这往往是最贵、最难、见效最慢的一条路。
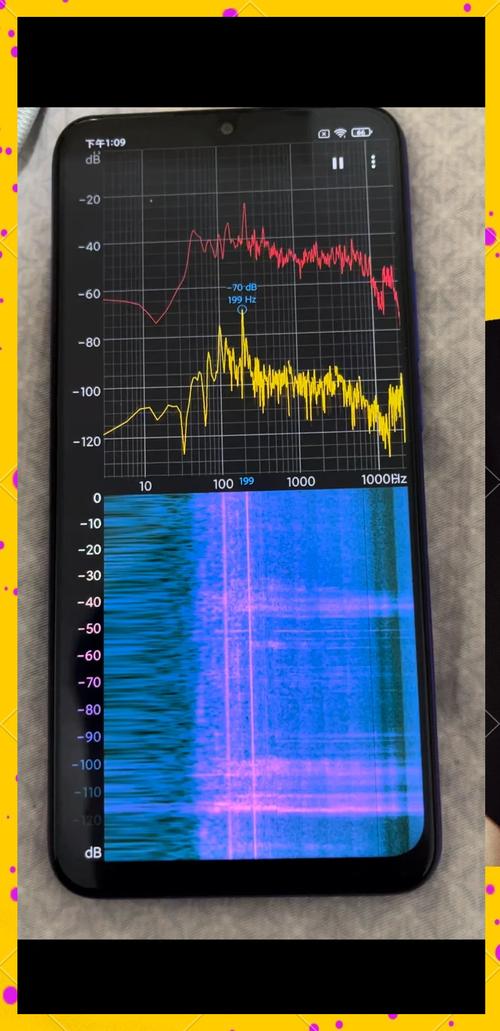
我一般会让厂里先做的事,是拿声级计和频谱分析仪把现场扫一遍。为什么一定要看频谱?因为 A 计权声压级这个数字会骗人。一台空压机和一台冲床,可能都是 95 dB(A),但一个能量集中在 125 Hz 到 250 Hz 的低频段,另一个集中在 2 kHz 以上的中高频。前者你戴普通耳塞效果打折,后者一副泡棉耳塞就能砍掉 20 多 dB。
低频难搞。这是行业的共识,也是很多人忽视的地方。低频波长长,衰减慢,能绕过障碍物,还能激发钢结构厂房共振。你站在车间这头,感觉整栋楼都在嗡嗡响——那基本都是低频在作祟。
 工业冲压车间噪声频谱现场测量
四川有个做汽车零部件的客户,之前找过一家公司做过隔声罩,做完工人反映没感觉安静多少。我过去一看,罩子是薄钢板,内壁贴了 2 厘米厚的玻璃棉,密封倒是不错。问题在哪?钢板本身在 200 Hz 附近有个吻合效应区,声波一撞上去,板子自己跟着振,隔声量掉得厉害。这就属于典型的有隔声结构、没隔声性能。
四种手段,别指望一招打天下
降噪技术就那么几类,我按在工厂里出现的频率排个序,顺便说说最常见的翻车点。
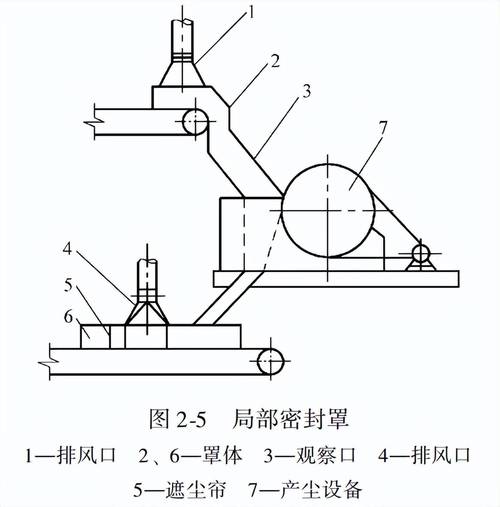
隔声——用密实材料把声音挡住。核心指标是隔声量,跟材料的面密度直接相关,经验上是质量定律,面密度翻一倍,隔声量大约增加 6 dB。所以薄板加厚、钢板加阻尼层,都是这个路子。翻车点:只顾隔声不管密封。一条没堵上的缝、一扇没压紧的门,能把整面墙的隔声量拉到地板。
吸声——把声能转成热能消耗掉。多孔材料,比如玻璃棉、岩棉、聚酯纤维棉。注意,吸声和隔声是两码事,很多人搞混。吸声降的主要是混响噪声,也就是反射声。车间空荡荡、硬质墙面多的时候,混响能占到总声压级的三到五成。吸声材料贴上去,工人听到的嘈杂感会明显下降,但声级计上的数字可能只掉 3 到 5 dB。别小看这几 dB,听感上是真的改善。
消声——专门对付气流噪声。风机、空压机进气口、管道、除尘系统,这些地方声波是跟着气流走的,你用实体材料挡,气流过不去。所以要用消声器。阻性消声器吃中高频,抗性消声器打低频,工业上大多是阻抗复合式。选型时两个参数别忽略:消声量和压力损失。后者直接关系到风机电耗,压力损失多 200 Pa,一年电费就是一笔账。
隔振——对付固体传声。机器振动通过地面、楼板、管道传出去,比空气传声跑得远得多。水泵、冷水机组、空调机组,装在楼板上不做隔振,楼下住户投诉基本跑不掉。做法是加隔振器或者橡胶隔振垫,关键是让系统固有频率低于激振频率的 1/√2,隔振效率才能上去。
 风机管道阻抗复合消声器安装现场
几个常被问到的实际问题
 几个常被问到的实际问题
问:车间里好几台设备都吵,预算有限,先治哪一台?
答:别按设备本身的声功率排,要按工位处的贡献量排。做法是在工人实际站的位置布测点,然后一台一台停/开,测出每台设备的贡献值。哪台在工位处贡献最大,就先治哪台。我见过一个注塑车间,老板要治最吵的那台大机器,结果测下来,真正让工人超标的是角落里那台老破小的粉碎机——离工位只有两米。
问:隔声罩装完之后,设备散热怎么办?会不会把电机烧了?
答:这是隔声罩最常见的连锁问题。密封好了隔声,散热就憋住了。解决办法通常有两条:一是罩体上做通风消声通道,进风口和出风口都装消声百叶或消声器,风量要根据设备散热量算,别拍脑袋;二是改水冷或者把电机外移。我建议在方案阶段就把温升算进去,装上温度报警,别等烧了电机再返工。❗这钱省不得。
问:工人戴了耳塞,是不是就不用做工程降噪了?
答:耳塞是最后一道防线,不是第一道。原因有几个:佩戴不规范、实际降噪值往往只有标注 NRR 的一半;耳塞挡不住低频的骨传导;长期佩戴舒适性差,工人会偷偷摘。工程降噪是治本,个体防护是兜底。GBZ 1 里也明确,优先采取工程控制措施。
低频、脉冲噪声,还有那些藏在细节里的坑
 低频、脉冲噪声,还有那些藏在细节里的坑
冲床、锻锤、剪板机这类设备,属于典型的脉冲噪声。峰值声压级能到 130 dB 以上,持续时间几毫秒。这种噪声用 Leq 描述其实不充分,得看峰值和持续时间。防护上,普通耳塞基本歇菜,得用专门的脉冲噪声耳塞或者耳罩。
低频的问题更微妙。我遇到过一个案例,厂里空压站挨着办公楼,办公区测出来也就 70 dB(A) 出头,数字不高,但员工普遍反映头痛、烦躁、注意力涣散。测一下 C 计权,差值超过 20 dB——典型的低频噪声。这种时候,A 计权把低频能量过度衰减了,数字好看,人难受。
对付低频,靠多孔吸声材料效果有限,得用共振吸声结构,比如亥姆霍兹共振器、薄板共振吸声,或者加厚阻尼层改变结构共振。说白了,得跟它玩频率匹配,硬碰硬没用。
还有一个细节:管道。很多人隔声罩做得漂漂亮亮,结果设备连着一根刚性管道穿墙而出,振动顺着管道传出去,隔壁房间照样嗡嗡响。管道穿墙处要做弹性连接,软接头、弹性吊架都得配上。这种地方省几百块,后面花几千块都补不回来。
验收别自欺欺人
 验收别自欺欺人
最后说个容易糊弄自己的环节:验收测量。
第一,测点位置要跟设计工况一致。设备开几台、负载多少、门窗状态,都得记录清楚。第二,背景噪声修正要做。如果背景噪声和被测噪声差值小于 3 dB,这数据基本没意义。第三,别只测 A 计权,低频场合加测 C 计权或者做 1/3 倍频程分析。第四,脉冲噪声要测峰值。
我见过不少降噪工程,验收时数字很漂亮,因为测的时候旁边生产线停着。等恢复生产,工人该吵还是吵。
说到底,噪声控制是个系统工程。声源、路径、受体,三段里每一段都能做文章,但没有哪一段是万能钥匙。先测、再算、后设计,最后验收——这个顺序乱了,钱就容易打水漂。
至于那些说“工人习惯了”的厂子……嗯,耳朵这东西,坏了是真修不回来的。