航空航天与新能源重卡用锻件:那些被忽略的核心性能细节
上周去镇江的一家锻造厂蹲点,车间里16000吨的螺旋压力机砸下去的瞬间,脚底下的地面都发颤。那声响,第一次去的人能吓得一缩脖子。旁边做采购的老周攥着保温杯骂,说现在很多人买锻件就只看价格,根本不知道上次他差点踩的坑——给某新能源重卡厂供的前轴锻件,因为供应商偷改了余热淬火的参数,整批320件全部探伤超标,赔了快两百万。他说当时收到探伤报告的时候,脑壳都麻了。
 16000吨螺旋压力机车间锻造风电主轴锻件现场
举个最直白的例子,你拿一根粗铁丝反复掰几次就断了,要是把这根铁丝拉成细钢丝,再拧成一股钢缆,能承受的拉力是原来的好几倍。锻件的内部致密性提升逻辑跟这个一模一样:金属在压力机的锤击下,原本铸态下的疏松、气孔被一点点压合,晶粒被细化,沿着零件的受力方向形成连续的流线,疲劳寿命、冲击韧性比同材质的铸钢件高2-3倍。
问:同尺寸的零件,为什么选锻件不选直接机加工的铸钢件?
答:拿风电主轴举例子,铸钢件的内部是随机的晶粒走向,受交变载荷的时候,应力集中的位置很容易出现疲劳裂纹,寿命最多是同规格锻件的1/3。去年某风电场的主轴断裂事故,溯源就是当初为了压成本换了铸钢件,摔下来的叶片砸坏了半套塔筒,损失超千万。
说真的,我见过太多小厂的所谓"精密锻件",连个固定的测温工位都舍不得设,全靠老师傅看钢坯的亮红色定加热温度,冬天和夏天的出炉时间差十分钟,最后测出来的抗拉强度能飘出标准值的20%。这种货也敢往航空供应链里塞?我是真的服气。
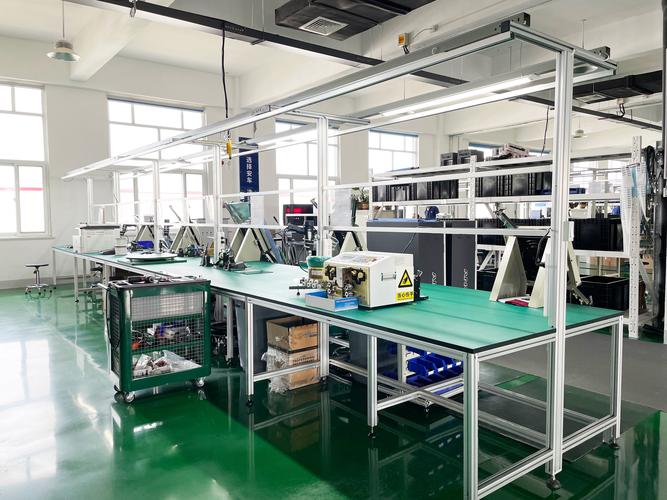
航空起落架模锻件超声波探伤检测现场
问:中小采购方没有自建的探伤实验室,怎么快速筛掉质量不合格的锻件供应商?
答:别光看对方摆出来的资质证书,要三个实打实的验证材料:第一,要对方提供同批次锻件的光谱检测报告,核对合金元素的含量是不是在要求的区间里,别拿普通碳钢当合金钢卖;第二,要求对方提供最近三个月同规格产品的第三方疲劳测试报告,别信口头承诺的"寿命百分百达标";第三,看对方的生产车间有没有实时的温度监控大屏,连生产过程的温度数据都不敢给你看的,直接pass,没有例外。
为什么高端场景的锻件,从来不是"砸出来的铁疙瘩"?
很多人对锻件的印象还停留在"把烧红的铁块砸成想要的形状",粗糙、笨重,根本谈不上什么技术含量。 大错特错。 现在用在航空起落架、风电主轴、新能源重卡前轴上的高精度锻件,尺寸精度能控制在0.2mm以内,最核心的优势从来不是硬度够高,而是金属流线沿零件受力方向连续分布——这是任何铸钢件、焊接件都做不到的结构优势。 16000吨螺旋压力机车间锻造风电主轴锻件现场
举个最直白的例子,你拿一根粗铁丝反复掰几次就断了,要是把这根铁丝拉成细钢丝,再拧成一股钢缆,能承受的拉力是原来的好几倍。锻件的内部致密性提升逻辑跟这个一模一样:金属在压力机的锤击下,原本铸态下的疏松、气孔被一点点压合,晶粒被细化,沿着零件的受力方向形成连续的流线,疲劳寿命、冲击韧性比同材质的铸钢件高2-3倍。
问:同尺寸的零件,为什么选锻件不选直接机加工的铸钢件?
答:拿风电主轴举例子,铸钢件的内部是随机的晶粒走向,受交变载荷的时候,应力集中的位置很容易出现疲劳裂纹,寿命最多是同规格锻件的1/3。去年某风电场的主轴断裂事故,溯源就是当初为了压成本换了铸钢件,摔下来的叶片砸坏了半套塔筒,损失超千万。
说真的,我见过太多小厂的所谓"精密锻件",连个固定的测温工位都舍不得设,全靠老师傅看钢坯的亮红色定加热温度,冬天和夏天的出炉时间差十分钟,最后测出来的抗拉强度能飘出标准值的20%。这种货也敢往航空供应链里塞?我是真的服气。
当下供应链里,最容易踩的三个锻件采购坑
做了快十年的工业零部件供应链,我见过太多采购因为对锻件的认知有偏差,最后交了几十万甚至上百万的学费。把这些坑列出来,给大家提个醒: ❗ 第一个坑:只看最终成品重量,不核对工艺出品率。很多采购比价格的时候,就按锻件的净重算单价,根本不管供应商为了凑出品率,给锻件留了多少多余的飞边、加工余量。上次算过一笔账,某供应商供的减速机齿轮坯锻件,单边留了8mm的加工余量,比行业标准多了4mm,单台减速机的机加工成本就多了120块,一年十万台的采购量,差出一千两百万。 💡 第二个坑:混淆"模锻"和"自由锻"的性能边界。很多人觉得只要是锻出来的零件,性能都差不多,根本不是。自由锻的锻件金属变形量一般只有20%-30%,内部的疏松缺陷很难被完全压实;而精密模锻的变形量能到70%以上,内部致密性完全不在一个层级。比如做飞机起落架的锻件,国标明确要求变形量不低于60%,要是拿自由锻的货凑数,做超声波探伤的时候,内部的疏松缺陷根本藏不住。 ✅ 第三个坑:忽略热处理环节的溯源能力。现在很多高端客户要求锻件从钢坯入厂到最终探伤报告,全链路的工艺参数可追溯,但是很多小厂的热处理记录是事后补的——淬火温度差个几十度,表面硬度就不达标,装到重卡的悬挂系统上,跑不了十万公里就出现塑性变形。 航空起落架模锻件超声波探伤检测现场
问:中小采购方没有自建的探伤实验室,怎么快速筛掉质量不合格的锻件供应商?
答:别光看对方摆出来的资质证书,要三个实打实的验证材料:第一,要对方提供同批次锻件的光谱检测报告,核对合金元素的含量是不是在要求的区间里,别拿普通碳钢当合金钢卖;第二,要求对方提供最近三个月同规格产品的第三方疲劳测试报告,别信口头承诺的"寿命百分百达标";第三,看对方的生产车间有没有实时的温度监控大屏,连生产过程的温度数据都不敢给你看的,直接pass,没有例外。