服装智能制造的真实落地:从裁床到整烫的3个核心痛点与破局
上周去珠三角的一家中型服装加工厂蹲了三天,鞋上沾的裁屑现在还没刷干净。
别信那些吹得天花乱坠的“无人服装厂”宣传片。
假的。
真正在生产线上摸爬滚打的人都知道,服装制造的工业升级,从来不是靠堆最贵的设备就能成的。多少厂砸了几十万上百万上系统上设备,最后算下来,产能没涨多少,一线工人怨声载道,设备闲置在车间里落灰。
 服装生产车间自动裁床裁切牛仔面料实景
最离谱的案例我至今印象深刻:东莞一家做演出服的厂,花了八十万上的进口高端裁床,专门裁那种带满版烫钻的亮片面料。结果裁片上的烫钻把合金刀头磨得三天就钝一次,磨一次刀头的成本是两百多,算下来磨刀的钱,比之前三个老师傅手裁的总人工还高。
蠢不蠢?买设备之前连自己的面料适配性都没摸清楚,钱纯纯打了水漂。
问:我们厂之前上的国产自动裁床,每次裁厚面料(比如320g以上的卫衣布)就会出现层间偏移,一层差2毫米,到缝纫环节根本对不上对位标,是设备坏了吗?
答:90%的情况不是设备故障。是你们铺布机的张力参数没匹配面料克重——克重超过300g的针织面料,铺布张力要从常规的12N降到6N,而且每铺5层要停30秒让面料回缩,不然裁切完的裁片缩量不均,缝的时候再贵的机器也救不了。
服装生产车间智能吊挂轨道工位实景
💡 别信设备厂商上门调试的“通用参数”,至少要花3天测自己厂里每个工位的真实作业时长,再给每个工位设置对应的衣架缓存阈值——超过3个空衣架就自动往前调度,别让工人站在那等衣服。
问:我们厂上了智能吊挂之后,工人反而比之前抵触,说之前在平车流水线可以顺手拿旁边的裁片赶进度,现在衣架到点才来,想快都快不了,怎么解决?
答:这是典型的系统设计没考虑一线作业习惯。别硬卡“必须等衣架到工位才能作业”的死规则。在每个工位的侧边加一个可放3件裁片的临时缓存架,允许工人提前拿1-2件接下来要做的裁片预准备,只要最终的成衣扫码入库环节对得上工序流转记录就行。我接触过的一家杭州女装厂,改了这个规则之后,整体效率反而比之前没上吊挂的时候高了22%,工人的抵触情绪直接没了。
说真的,设备是死的,人是活的。别为了凑所谓的“数字化”指标,给一线工人添没必要的麻烦。我见过最极端的厂,连钉个扣子这种10秒能做完的小事,都要求工人扫三次码,一天光扫码就要多花40分钟,换你你也烦。
裁床端的“省料幻觉”:上了自动裁床反而成本涨了?
很多厂对自动裁床的第一印象,就是“能省人工,能省面料”。真用起来才发现,省人工是真的,省面料?不一定。 我见过太多厂,设备厂商上门装完机器,把通用参数一输,就直接开裁。根本不管自己做的是什么面料。铺布的张力不对,层与层之间错位,本来手裁能把面料损耗控制在3%以内,自动裁床一开,损耗直接涨到5%。算下来,一个月多耗的面料钱,比省下来的人工还多。 服装生产车间自动裁床裁切牛仔面料实景
最离谱的案例我至今印象深刻:东莞一家做演出服的厂,花了八十万上的进口高端裁床,专门裁那种带满版烫钻的亮片面料。结果裁片上的烫钻把合金刀头磨得三天就钝一次,磨一次刀头的成本是两百多,算下来磨刀的钱,比之前三个老师傅手裁的总人工还高。
蠢不蠢?买设备之前连自己的面料适配性都没摸清楚,钱纯纯打了水漂。
问:我们厂之前上的国产自动裁床,每次裁厚面料(比如320g以上的卫衣布)就会出现层间偏移,一层差2毫米,到缝纫环节根本对不上对位标,是设备坏了吗?
答:90%的情况不是设备故障。是你们铺布机的张力参数没匹配面料克重——克重超过300g的针织面料,铺布张力要从常规的12N降到6N,而且每铺5层要停30秒让面料回缩,不然裁切完的裁片缩量不均,缝的时候再贵的机器也救不了。
智能吊挂系统的“水土不服”:线速调不对,反而比平车流水线慢30%
现在做规模的服装厂,好像不装个智能吊挂系统,就跟不上行业潮流。很多厂老板去大厂参观,看人家的吊挂轨道架在车间上空,衣架自动跑到每个工位,看着特别高级,回来就照着买一套。 结果呢?大厂是做标准化基础T恤,一件成衣的全流程节拍是45秒,人家的吊挂线速就是按这个参数调的。你一个做中高端定制连衣裙的小厂,一件衣服要经过27道工序,有的工序要10分钟锁边,有的要1分钟钉标,你还照搬45秒的节拍调线速,那衣架在轨道上堵得像早高峰的东三环。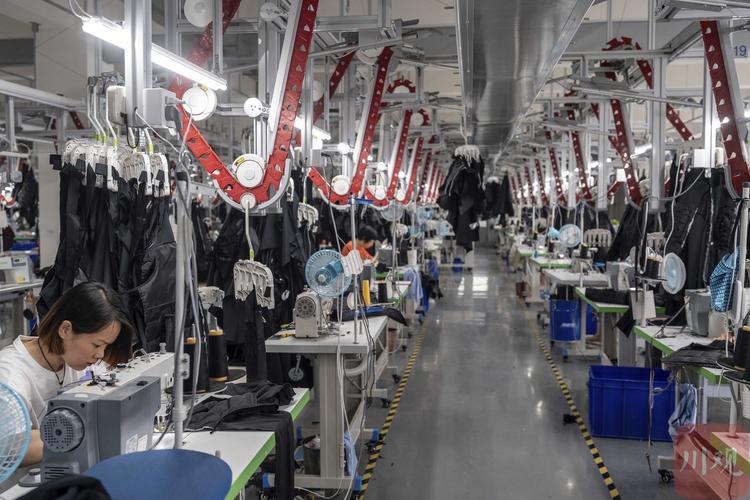 服装生产车间智能吊挂轨道工位实景
💡 别信设备厂商上门调试的“通用参数”,至少要花3天测自己厂里每个工位的真实作业时长,再给每个工位设置对应的衣架缓存阈值——超过3个空衣架就自动往前调度,别让工人站在那等衣服。
问:我们厂上了智能吊挂之后,工人反而比之前抵触,说之前在平车流水线可以顺手拿旁边的裁片赶进度,现在衣架到点才来,想快都快不了,怎么解决?
答:这是典型的系统设计没考虑一线作业习惯。别硬卡“必须等衣架到工位才能作业”的死规则。在每个工位的侧边加一个可放3件裁片的临时缓存架,允许工人提前拿1-2件接下来要做的裁片预准备,只要最终的成衣扫码入库环节对得上工序流转记录就行。我接触过的一家杭州女装厂,改了这个规则之后,整体效率反而比之前没上吊挂的时候高了22%,工人的抵触情绪直接没了。
说真的,设备是死的,人是活的。别为了凑所谓的“数字化”指标,给一线工人添没必要的麻烦。我见过最极端的厂,连钉个扣子这种10秒能做完的小事,都要求工人扫三次码,一天光扫码就要多花40分钟,换你你也烦。