工业级复合材料落地三年:那些被产能吹爆的性能,真的扛得住车间的造吗?
上周去苏州某航空零部件加工厂蹲了三天,车间里那股碳纤维预浸料的环氧味,闻着比楼下咖啡店的美式还提神。
很多人对复合材料的印象,还停留在展会展架上亮得晃眼的样件,参数表上标着强度是钢的好几倍,重量只有铝的三分之一。真把零件拉到车间里连续跑三个月,那些吹得天花乱坠的性能,到底有多少能打?
别再拿广告页的参数当真实性能了
去年碰到个挺糟心的项目:某风电主机厂采购了一批标称T800级的复合材料主梁,实验室检测的拉拔强度完全达标,结果装到沿海风场才三个月,层间剪切强度直接掉了42%。拆下来一测才发现,供应商为了压成本,用的基体树脂根本没做耐盐雾改性,海风一吹,树脂和纤维的粘结层直接被泡酥了。
 汽车零部件车间热压罐成型复合材料构件
说真的,这种坑根本不是个例。太多厂商把宣传的重点全放在纤维等级上,好像用了最高标号的碳纤维,做出来的零件就一定天下无敌。没人跟你说,复合材料的性能从来不是靠某一种材料堆出来的——纤维是骨,树脂是肉,界面粘结是筋,哪一环掉链子,整个零件的性能就得打对折。
这里插个大家常问的问题,也是我每次去展会都会被采购围堵的问题:
问:我直接拿最高等级的碳纤维做复合材料零件,是不是就一劳永逸?
答:真不是。我见过太多预算全砸在纤维等级上的项目,最后栽在界面匹配上——纤维再好,树脂和纤维的粘结力不够,就像一捆扎得松垮的筷子,单根再硬,一折就整束散架。现在行业里真正能把性能拉满的配方,70%的研发精力都花在基体树脂的改性上,不是盯着纤维等级往高了堆。比如同样是T700级碳纤维,做风电叶片的配方和做无人机机臂的配方,树脂体系差了十万八千里,根本没法通用。
2024年真正跑通的复合材料落地场景,根本不是你想的那些
之前大家聊复合材料,张口就是航空航天、高端风电,离普通制造业远得很。这两年跑下来,我发现真正跑通批量落地的场景,早就跳出了之前的窄圈。
就说重型卡车的板簧。之前用的钢板弹簧,一根42公斤,装在牵引车上,光是板簧的重量就占了整备质量的不小比例。现在陕汽的新线上,已经批量换了玻纤增强聚氨酯的复合材料板簧,一根才11公斤——我当时在车间里看到的时候,真的惊讶,一只手就能把它拎起来,之前同规格的钢板弹簧,得两个小伙子搭着才能往车上装。算笔账:单根板簧减重31公斤,一辆牵引车上装6根,光这部分就能减重近200公斤,每跑十万公里能省近2000块的油钱,现在物流车队算过账,换这个板簧,一年多跑两万公里就能把成本赚回来。
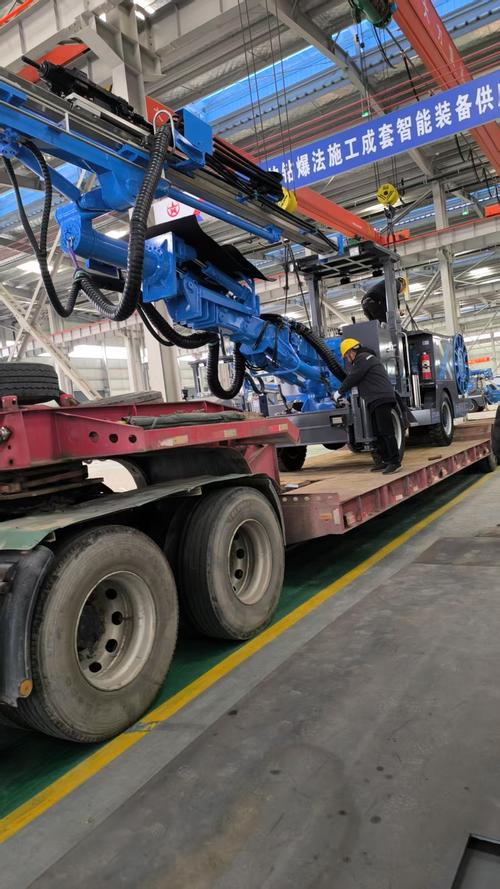 重型卡车复合材料板簧装车测试现场
还有个更小众但利润很高的场景:半导体制造设备的传输机械手。之前用铝合金做的机械手,热膨胀系数和硅片差得远,温度稍微变一点,机械手的定位精度就飘了,容易撞坏晶圆。现在用碳化硅晶须增强的环氧树脂复合材料做的机械手,热膨胀系数和硅片几乎一致,在晶圆厂的恒温车间里,连续跑72小时的定位漂移量不到2微米,直接把晶圆传输环节的良率提了3个百分点。
这里再答个大家最关心的成本问题:
问:现在很多人说复合材料贵,批量做下来成本比金属还高,这个账到底怎么算?
答:别只算材料本身的采购价。拿刚才说的卡车板簧举例子,复合材料板簧的单根采购价确实比钢板贵120块,但算上全生命周期:减重带来的油耗下降、安装时省掉的吊装工时、5年使用期里不会生锈不用刷防腐层的维护成本,全周期算下来,单根能给车主省近3000块。哦对了,还有个容易被忽略的点——金属零件报废了要回炉重炼,现在成熟的复合材料热解回收工艺,能把回收的短切纤维重新利用,做建筑模板、户外桌椅,碳足迹比同性能的金属零件低60%,现在欧盟那边的碳关税马上要卡到这个数了,提前布局的厂根本不慌。
现在做复合材料的几个隐形坑,踩中一个就是百万级损失
我见过太多做复合材料的厂,起势快,栽得也快,全是踩了看不见的坑。
第一个坑,热压罐的固化参数随便抄。去年有个做无人机结构件的厂,抄了别人的T300预浸料的固化曲线,结果自己用的是新的改性环氧体系,固化温度差了15度,出来的零件孔隙率超了8%,飞了三次就断了机臂,直接赔了两百多万的订单。真不是人家的参数不对,是每个厂的预浸料树脂体系都有细微差别,固化曲线差几度,内部缺陷就能差好几个等级。
第二个坑,售后的检测体系没跟上。复合材料的损伤和金属不一样,金属裂了一眼能看到,复合材料的内部分层是藏在层里面的,表面看着完好,其实强度已经掉了一半。现在很多小厂还在靠老师傅用小锤子敲零件听声音,判断有没有分层——敲的时候全靠经验,稍微走神就漏检。💡 现在国内已经有企业把AI超声检测和复合材料零件的生产流程打通了,从热压罐出来的零件直接过检测线,分层的位置、大小直接在屏幕上标出来,比人工敲的效率高6倍,漏检率从12%降到0.3%,这才是真的能把品质稳住的路子。
还有个很有意思的变化:之前大家做复合材料,都是拼命往高强度、高刚度靠,现在越来越多的厂开始做可降解的复合材料——比如用麻纤维和生物基树脂做的物流托盘,用个三五年之后可以直接粉碎了当肥料,不用像塑料托盘那样占着垃圾场几百年不降解。去年我们帮浙江一家做物流装备的厂算过账,这种可降解复合材料托盘的采购成本和塑料托盘差不太多,但是客户在循环使用的时候,因为能降解,每年能省近30%的垃圾处理费,订单现在已经排到明年下半年了。
说实话,我特别烦那种一提到复合材料就吹"未来万能材料"的营销号,什么能替代所有金属,什么永不损坏,纯纯扯犊子。
它就是个材料。
没有那么玄。
你把配方摸透了,工艺控住了,它就是能帮你减重、提效、降碳;你要是光看参数抄作业,不结合自己的使用场景做验证,那它就是个烧钱的玩具。